Qualität von Geflügel-Nebenproduktmehl: Wie die Rohstofftrennung das Endprodukt verändert
Qualität von Geflügel-Nebenproduktmehl: Wie die Rohstofftrennung das Endprodukt verändert
Die Qualität von Geflügel-Nebenproduktmehl wird lange entschieden, bevor der Rohstoff im Kocher landet – sie wird in der Trennstufe entschieden, wo Federn, Blut, Knochen und weiche Innereien entweder in getrennte Ströme sortiert oder zu einer undifferenzierten Masse zusammengeworfen werden. Anlagen, die Rohstoffe ordnungsgemäß trennen, erreichen routinemäßig eine Proteinverdaulichkeit von 88–92 % und einen einstelligen Aschegehalt; Anlagen, die das nicht tun, bleiben oft bei 78–82 % Verdaulichkeit stehen, während der Aschegehalt über 15 % kriecht. Diese Lücke ist der Unterschied zwischen einem Mehl, das Preise für Heimtierfutter oder Aquakulturfutter erzielt, und einem, das die Mindestanforderungen für Futterqualität kaum erfüllt.
Warum das Zusammenmischen aller Stoffe der Standardfehler ist
Hier ist eine unbequeme Wahrheit: Die meisten kleinen und mittelständischen Geflügelverarbeitungsbetriebe werfen Federn, Eingeweide, Köpfe, Füße und Blut immer noch in denselben Aufgabetrichter. Es ist schneller, es ist einfacher – und genau deshalb schneidet so viel Geflügel-Nebenproduktmehl auf dem Markt mittelmäßig ab.
Federn bestehen fast ausschließlich aus Keratin – einer Proteinstruktur, die der standardmäßigen Hydrolyse beim Nassschmelzen widersteht, sofern sie nicht separat bei höherer Temperatur und längerer Verweilzeit druckgekocht werden. Mischt man Federn unter weiches Gewebe und Organe, ist man gezwungen zu wählen: die Federn zu wenig garen (unverdauliches Keratin im Endmehl zurücklassen) oder das weiche Gewebe zu stark garen (Aminosäuren denaturieren und die Verdaulichkeit trotzdem senken). Keine der beiden Optionen ist gut. Einen tieferen Einblick in die Behandlung von Federn als eigenen Wertstrom finden Sie unter Geflügelfedern in Umsatz mit Federmehl verwandeln.
Knochenfragmente verursachen ein ähnliches Problem. Knochen tragen mineralische Asche bei – in manchen Futterrezepturen nützlich, in anderen ein Nachteil. Wenn Knochen vor dem Kochen nicht abgetrennt oder auf eine kontrollierte Partikelgröße zerkleinert werden, wird der Aschegehalt von Charge zu Charge unvorhersehbar – genau die Art von Inkonsistenz, die dazu führt, dass eine Lieferung von einem wählerischen Käufer abgelehnt wird.
Die vier Ströme, die niemals kombiniert werden sollten
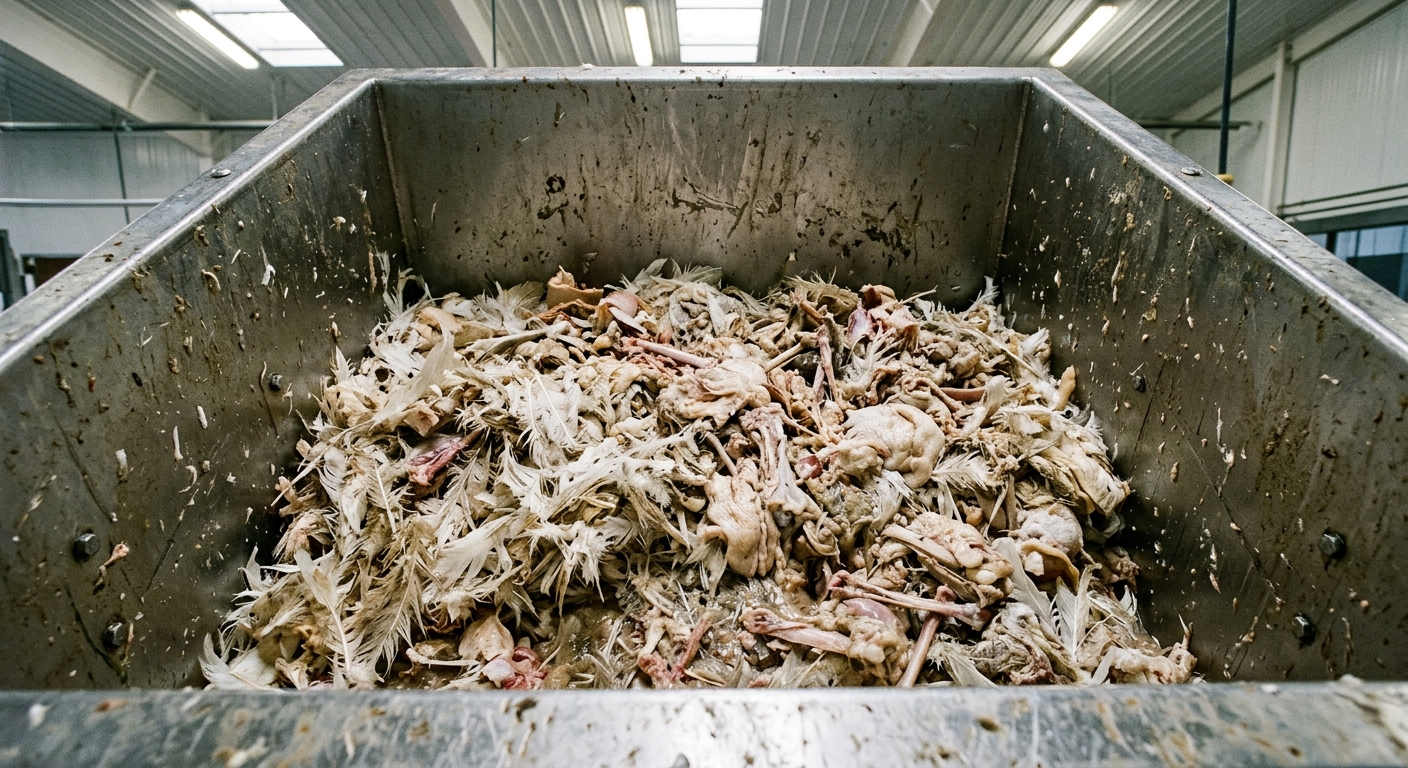
Trennen Sie Geflügelrohstoffe in mindestens vier verschiedene Ströme, und Sie gewinnen sofort bessere Kontrolle über das fertige Mehl: Federn, Blut, Knochen/Gerippe und weiche Innereien (Eingeweide, Fettabschnitte, Haut).
Federn
Allein durch Hydrolyse bei höherem Druck verarbeitet, ergeben Federn ein proteinreiches Federmehl mit eigenem Verdaulichkeitsprofil – verschieden von Körpermehl und oft als völlig separate SKU verkauft.
Blut
Blut, das in der allgemeinen Mischung verbleibt, kocht als dunkler, aschereicher Störstoff in das Mehl ein. Separat gesammelt und entweder sprühgetrocknet oder koaguliert, wird es zu Blutmehl – einer der proteinreichsten Zutaten im gesamten Verarbeitungsportfolio, oft über 85 % Rohprotein.
Knochen und Gerippe
Die Isolierung von Knochen ermöglicht es, die Zerkleinerungspartikelgröße vor dem Kochen zu steuern, was direkt die Freisetzung von Kalzium und Phosphor reguliert – entscheidend, wenn das Mehl für artspezifische Futterrezepturen bestimmt ist, bei denen Mineralstoffverhältnisse eine Rolle spielen.
Weiche Innereien
Eingeweide und Fettabschnitte garen am schnellsten und effizientesten als eigener Strom und ergeben die sauberste, verdaulichste Basis für Geflügel-Nebenproduktmehl.
Dies ist dieselbe Logik, die in unserem Beitrag über die Reduzierung von Asche in Fleisch- und Knochenmehl durch Rohstofftrennung behandelt wird – das Prinzip lässt sich direkt auf Geflügellinien übertragen.
Ein Praxisbeispiel: Was die Trennung für einen mittelständischen Verarbeiter bewirkt hat
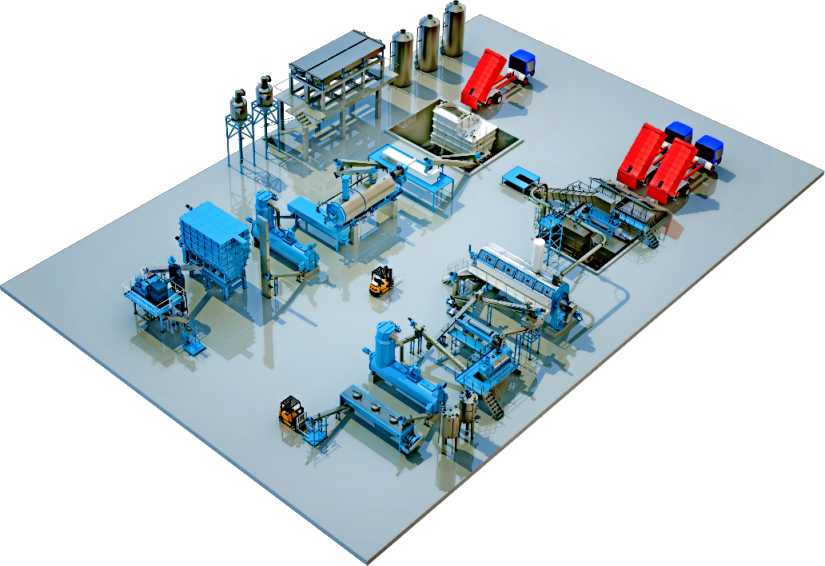
Ein mittelständischer Geflügelverarbeiter mit etwa 40 Tonnen Rohmaterial pro Tag betrieb früher ein Einzelstromsystem – alles, einschließlich Federn und Blut, lief in eine kontinuierliche Kocherlinie. Ihr Mehl wies konstant 80 % Proteinverdaulichkeit bei etwa 16 % Asche auf, und die Käufer zahlten entsprechend und behandelten es als Massenware in Futterqualität.
Nach der Umrüstung mit einem dedizierten Federhydrolysator und einem Blutgerinnungstank, der einen separaten Trockner speist, teilte dieselbe Anlage den Output in drei verschiedene Produkte auf: Federmehl, Blutmehl und ein saubereres Geflügel-Fleisch-Knochenmehl. Allein das Fleisch-Knochenmehl sprang auf 89 % Verdaulichkeit bei einem Aschegehalt von nur noch 6 %. Diese eine Änderung hob das Produkt von der generischen Futtermittelqualität in eine Premium-Kategorie — und das Blutmehl, zuvor wertlose Verunreinigung, wurde zu einer eigenständigen Erlösquelle. Dies spiegelt die Umrüstungslogik in unserem Rendering-Betrieb und Produktionsprozess Überblick wider.
Warum die Partikelgröße vor dem Kochen auch nach der Trennung noch wichtig ist
Die Trennung allein ist noch nicht das Ziel. Selbst innerhalb eines einzigen, gut sortierten Stroms verändert die Partikelgröße, die in den Kocher gelangt, die Wärme penetration und damit die Proteinqualität.
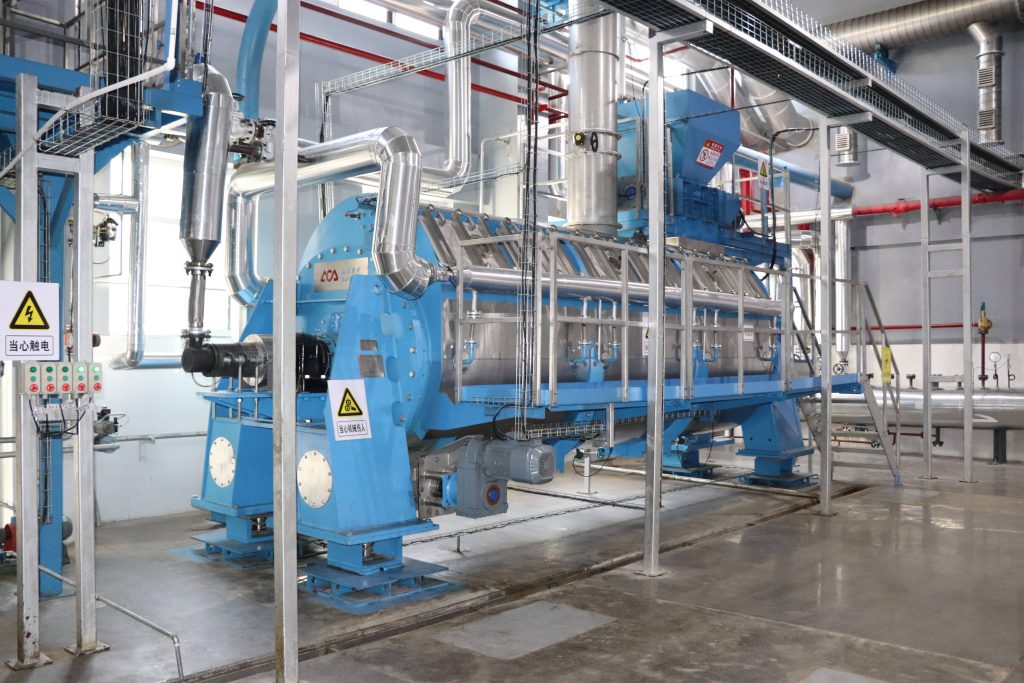
Große Brocken weicher Innereien garen ungleichmäßig — das Äußere kann anbrennen, während der Kern unzureichend gegart bleibt, was zu einem Mehl mit uneinheitlicher Verdaulichkeit innerhalb derselben Charge führt. Die Lösung ist einfach: Vorzerkleinerung durch Mahlen oder Zerkleinern auf einen gleichmäßigen Partikelbereich (typischerweise unter 25 mm für kontinuierliche Kocher), bevor das Material in die thermische Verarbeitung gelangt. Hier beginnt die Wahl der Ausrüstung eine Rolle zu spielen — ein richtig ausgelegter Schneckenförderer der eine Größenklassierungseinheit speist, hält den Durchfluss konstant, was die Garzeit konstant hält.
Die Kochtemperatur wird zu einer Variable, die sich tatsächlich optimieren lässt
Sobald das Rohmaterial getrennt ist, müssen Sie bei den Garparametern keine Kompromisse mehr eingehen. Ein Einzelstrom-System erzwingt eine Temperatur und eine Verweilzeit für Materialien mit völlig unterschiedlichen Proteinstrukturen — das ist ein Rezept für Mittelmäßigkeit by design.
Weiche Innereien denaturieren und sterilisieren gut bei etwa 125–133 °C für rund 20–40 Minuten, je nach Chargengröße. Federn hingegen benötigen oft 140–145 °C unter Druck für fast eine Stunde, um Keratinbindungen richtig zu hydrolysieren. Führt man beides zusammen, behandelt man entweder die Federn unzureichend oder zersetzt Aminosäuren im Weichgewebe durch übermäßige Hitzeeinwirkung — Lysin und Cystin sind besonders hitzeempfindlich, und ihr Verlust senkt direkt den Aminosäure-Score, den Käufer testen.
Getrennte Ströme lassen jedes Material seine optimale Behandlung erhalten. Dies ist eine direkte Fortsetzung der Technik, die in Dampfkosten durch technische Optimierungen senken erläutert wird — gezielteres Garen ist nicht nur eine Frage der Qualität, es reduziert auch verschwendeten Dampf bei Materialien, die ohnehin nicht so viel Hitze benötigten.
Wo sich die Investition in die Ausrüstung tatsächlich amortisiert
Trenninfrastruktur ist nicht kostenlos — ein dedizierter Federhydrolysator, eine Blutgerinnungs- und -trocknungslinie und eine Knochenzerkleinerungsstation bedeuten echte Kapitalkosten zusätzlich zu einer Standard-Renderinglinie. Zahlt sich das also aus?
Rechnen Sie die Premium-Preisspanne durch. Futtertaugliches Geflügelmehl mit 80 % Verdaulichkeit verkauft sich vielleicht zu einem Basis-Rohstoffpreis; dasselbe Rohmaterial, aufgeteilt in Federmehl, Blutmehl und hochverdauliches Fleisch-Knochenmehl, kann über die drei Produkte zusammen eine gemischte Preisprämie von 25–40 % erzielen, weil jeder Strom nun einen spezifischen Käufer anspricht — Heimtierfutter, Aquafeed oder Premium-Nutztierfutter — statt eines einzigen generischen Futterqualitäts-Käufers für alles. Für Verarbeiter, die einen Neubau oder eine größere Umrüstung prüfen, führt unser Überblick über Nachhaltigkeit und Nährwert mit einer Fleischmehl-Renderinganlage verbessern durch das breitere ROI-Bild, und die Produktseite beschreibt die spezifische Trenn- und Hydrolyseausrüstung.
Qualitätskontrollpunkte, die bestätigen, dass die Trennung funktioniert
Sie müssen nicht raten, ob sich die Trennung auszahlt — testen Sie es. Drei Kontrollpunkte erzählen die wahre Geschichte:
- Aschegehalt — Ziel unter 8 % für Premium-Geflügelmehlqualitäten; alles über 12 % deutet meist auf Knochen- oder Mineralverunreinigungen hin, die durchrutschen.
- Pepsin-Verdaulichkeit — führen Sie Standard-AOAC-Pepsin-Verdaulichkeitstests durch; Premium-Käufer verlangen in der Regel 87 %+, bevor sie Spitzenpreise zahlen.
- Gehalt an flüchtigem Stickstoff und freien Fettsäuren — diese zeigen an, ob Rohmaterial vor der Verarbeitung zu lange lagerte, was die Trennlogistik unbeabsichtigt verursachen kann, wenn ein Strom sich staut, während ein anderer zuerst verarbeitet wird.
Führen Sie diese Tests Charge für Charge durch, nicht nur als Monatsdurchschnitte — Trennprobleme zeigen sich tendenziell als plötzliche Spitzen, die an bestimmte Schichten oder Lieferantenanlieferungen gebunden sind, und Mittelwerte verbergen genau das Signal, das Sie erfassen müssen.
Kategorien
Neueste Beiträge
-

Disc Dryer Commissioning for Meat Bone Meal Manufacture: What Your Outlet Abnormalities Are Actually Telling You
14. Oktober 2026 -
Wie man eine Fischmehl-Spezifikation liest: Protein, Fett, Feuchtigkeit, Asche und Salz
14. Oktober 2026 -
Rendering-Kocher: Das Herzstück der Schlachthof-Abfallkette
8. Oktober 2026