Federmehl-Hydrolyse vs. Trocknung: Warum dies zwei getrennte Prozessschritte sind
Federmehl-Hydrolyse vs. Trocknung: Warum dies zwei getrennte Prozessschritte sind
Sie sind getrennt, weil sie unterschiedliche Arbeit am Material leisten. Die Hydrolyse nutzt Hochdruckdampf, um die Disulfid-Vernetzungen und Peptidbindungen aufzubrechen, die Federkeratin unverdaulich machen, und die Trocknung entfernt anschließend nur das Wasser. Führt man beide als einen kombinierten Koch-Trocknungs-Zyklus aus, verliert man die Möglichkeit, jeden Schritt unabhängig einzustellen, sodass das Werk am Ende im Trockner Aminosäuren opfert, um einen Verdaulichkeitswert zu erreichen, den es nie tatsächlich erzielt.
Die wichtigsten Erkenntnisse
- Die Hydrolyse bestimmt die Verdaulichkeit, die Trocknung nur die Feuchtigkeit, sodass ein Trockner kein Protein zurückgewinnen kann, das nie hydrolysiert wurde; zusätzliche Verweilzeit dort kostet Lysin ohne jeden Nutzen.
- Sattdampf koppelt die Hydrolysetemperatur an den Druck, wodurch das Manometer zur Temperatureinstellung wird und jede Änderung der Intensität zu einer Bewegung entlang einer einzigen Linie wird.
- Die mechanische Entwässerung zwischen den beiden Schritten ist die günstigste Wasserentfernung in der Linie und der sicherste Weg, zu verhindern, dass ein Trockner zwischen nassen Stellen und Anbrennen schwankt.
- Stellen Sie die Hydrolyse anhand eines Pepsin-HCl-Verdaulichkeitstests und eines Lysinwerts ein, niemals anhand von Rohprotein, und legen Sie die Trocknung ausschließlich auf die Ausgangsfeuchtigkeit bei der kürzesten Wärmebelastung aus, die diese hält.
- Schreiben Sie die Verdaulichkeitsmethode, den Lysin-Mindestwert, die Asche- und Feuchtigkeitshöchstwerte sowie den Probenahmeplan in den Liefervertrag, sonst lässt sich der Wert nicht durchsetzen.
Hydrolyse und Trocknung erfüllen zwei unterschiedliche Aufgaben
Ein Trockner kann eine Feder nicht retten, die nie richtig hydrolysiert wurde. Dieser eine Satz entscheidet die meisten Diskussionen darüber, wo in einer Federlinie Geld investiert werden sollte, denn die beiden Schritte sind nicht zwei Intensitäten derselben Operation.
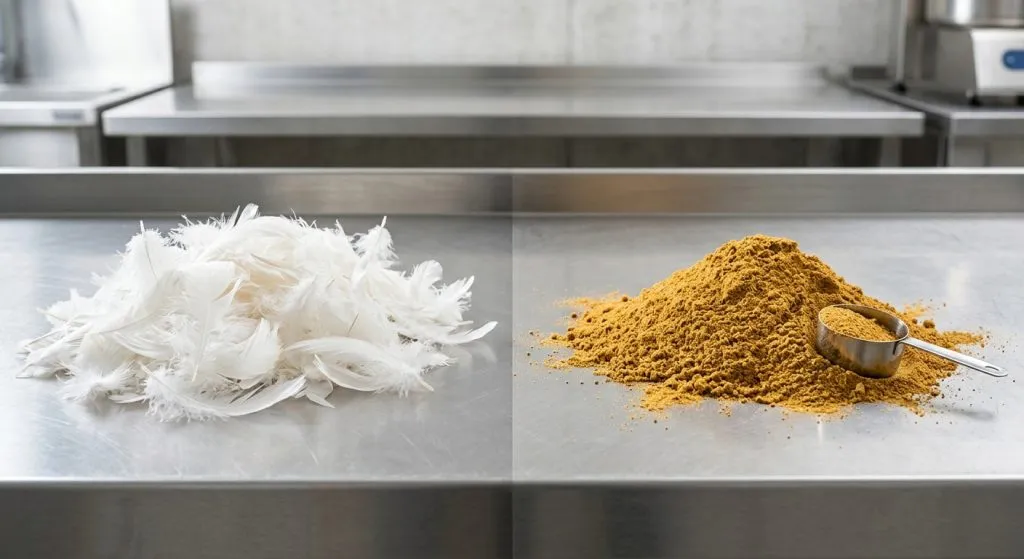
Die Hydrolyse ist eine chemische Reaktion. Hitze, Druck und Feuchtigkeit brechen die Peptidbindungen im Federprotein auf und spalten das Disulfidnetzwerk, das das Keratin zusammenhält. Eine Federmehlmaschine macht genau das: Sie verarbeitet Geflügelfedern durch ein Hydrolyseverfahren mit Hochtemperatur-Hochdruckdampf zu Federmehl. Die Trocknung ist eine physikalische Trennung. Hitze treibt das Wasser aus, das das Material aus dem Hydrolysator austrägt, und sie verändert überhaupt keine Bindungen.
Weil die Physik unterschiedlich ist, unterscheiden sich auch die Regelgrößen, und das ist das ganze Argument. Die Hydrolyse läuft über Dampfdruck, Haltezeit und Feuchtigkeitsgehalt. Die Trocknung läuft über die Temperatur der Heizfläche, die Dampfaustrittstemperatur und die Verweilzeit. Ein Wert, der das Ergebnis im einen Schritt bestimmt, ist im anderen nahezu bedeutungslos.
Der Maßstab erklärt, warum es den Hydrolyseschritt überhaupt gibt. Federn machen etwa 5 bis 7 Prozent des Körpergewichts von Geflügel aus, und Keratin macht 80 bis 90 Prozent der Federmasse aus, sodass das Werk ein Material verarbeitet, das fast ausschließlich aus Strukturprotein besteht, das auf Widerstand gegen Abbau ausgelegt ist. Dieser Widerstand ist eine Überlebenseigenschaft, kein Defekt, und deshalb passieren rohe oder lediglich gemahlene Federn ein Tier weitgehend unverdaut.
Behandelt man die beiden Schritte als einen, ist das Scheitern vorhersehbar: Ein Bediener jagt einem Verdaulichkeitsziel hinterher, indem er das Kochen verlängert, und trocknet dann bei derselben Temperatur, zahlt doppelt für Wärme und verliert Aminosäuren im zweiten Durchgang, ohne Verdaulichkeit zu gewinnen. Die Federmehlausrüstung auf einer gut geführten Linie ist so ausgelegt, dass jede dieser beiden Aufgaben ihren eigenen Sollwert behält.
Was die Hydrolyse tatsächlich im Inneren der Feder verändert
Das Mahlen einer Feder vergrößert die Oberfläche. Es berührt nicht die Bindungen, die die Feder hart machen, weshalb die Partikelgröße allein die Verdaulichkeit nie verbessert.
Die Stärke von Keratin liegt in einer dichten Beta-Faltblattstruktur, die durch Disulfidbrücken zwischen Cysteinresten zusammengehalten wird. Die Hydrolyse greift zuerst diese Querverbindungen an und spaltet anschließend Peptidbindungen, wodurch das intakte Protein zu Peptiden abgebaut wird, die klein genug für die Aufnahme sind. Der Prozess umfasst die Einwirkung von Hitze und Druck auf die Federn, um die Proteine in kleinere Fragmente zu zerlegen, und genau diese Fragmentgröße kann der Darm des Tieres tatsächlich verwerten.
Druck ist eine Temperatureinstellung
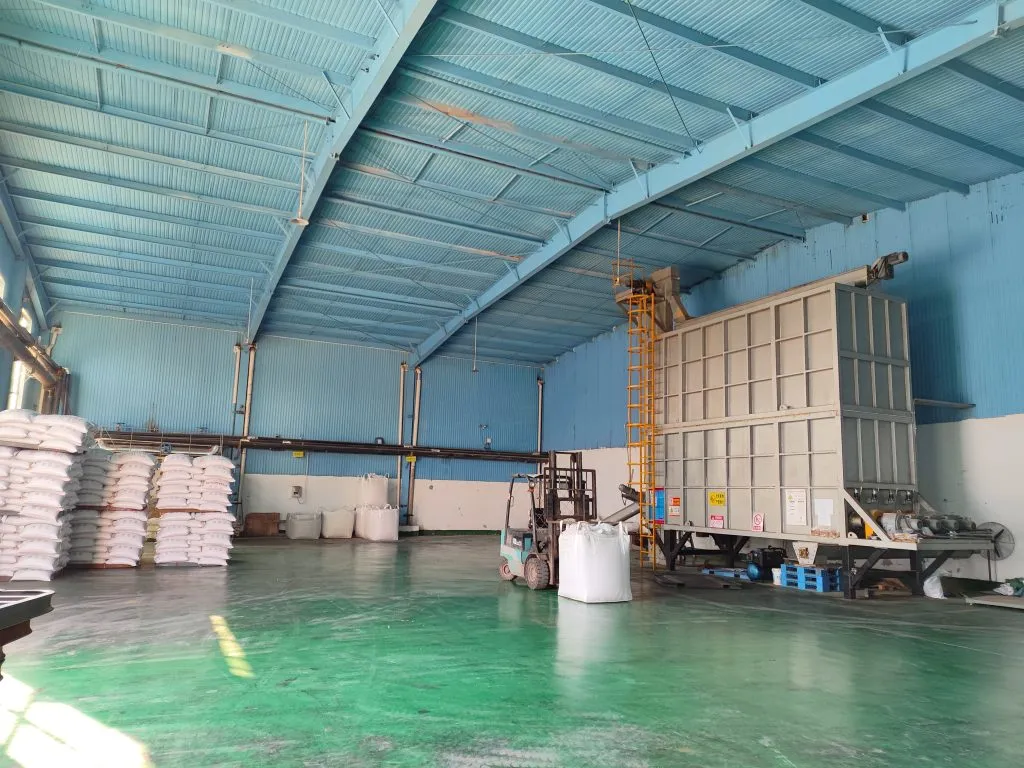
Gesättigter Dampf koppelt Temperatur an Druck. Das eine lässt sich nicht ohne das andere erhöhen, daher ist das Manometer an einem Hydrolysator in Wahrheit ein Thermometer, und ein Bediener, der einen Kochvorgang einstellt, wählt eine Temperatur – ob er es so sieht oder nicht. Außerdem bedeutet es, dass ein Druckverlauf im Gegensatz zu einer Manteltemperaturenmessung ein legitimer Prozessnachweis ist.
Feuchtigkeit ist ein Reaktant
Trockenes Keratin hydrolysiert deutlich langsamer als feuchtes Keratin. Die Dampfeinleitung liefert Hitze und Wasser zugleich, und die Vorbefeuchtung ist so wichtig, dass manche Trockner mit einer Schwenktür gebaut werden, die sich während der Trocknung öffnet, um Feuchtigkeitszufuhr aus einer externen Quelle zu ermöglichen. Eine trockene Charge, die beim richtigen Druck und zur richtigen Zeit gekocht wird, bleibt trotzdem hinter einer feuchten zurück.
Wo die Kurve nach unten abknickt
Die Verdaulichkeit verbessert sich mit der Intensität, flacht dann ab und fällt schließlich. Jenseits des nutzbringenden Punktes entstehen durch den zusätzlichen Abbau freie Aminosäuren und Ammoniak, die das Tier nicht verwerten kann und die der Trocknerkamin abführt. Lysin ist der erste Verlust, und so kommt es, dass ein Mehl einen gleichbleibenden oder sogar steigenden Rohproteingehalt aufweist, während sein Nährwert sinkt.
Die Wahl des Verfahrens ist eine echte Entscheidung. Die Hydrolyse in Gegenwart von Ca(OH)2 beschleunigt die Reaktion und hinterlässt Asche im Mehl. Die Enzymbehandlung mit Keratinase und Protease läuft bei milder Temperatur ab, erfordert aber längere Haltezeiten und eine strengere pH-Kontrolle. Auch Säurebehandlung und Fermentation gibt es. Nichts davon ist kostenlos, und das fertige Mehl landet in der Regel bei 80 bis 85 Prozent Protein, welchen Weg man auch wählt.
Die Trocknung entfernt Wasser, und mehr sollte sie nicht tun
Das Material, das die Hydrolyse verlässt, ist feucht, heiß und bereits hydrolysiert. Der Trockner hat nur eine Aufgabe: die Feuchtigkeit zu erreichen, die die Spezifikation des Käufers und die Lagerfähigkeit verlangen. Wenn ein Werk erwartet, dass der Trockner auch die Proteinqualität verbessert, beginnt es, für eine Reaktion zu zahlen, die bereits vorgelagert abgeschlossen ist.
Jede zusätzliche Minute im Trockner bringt mehr Hitze auf Protein, das bereits so verdaulich ist, wie es werden kann. Der Ertrag dieser Hitze ist null, und die Kosten sind Lysin, Farbe und Schmackhaftigkeit. Durch Verdampfung entferntes Wasser kostet Dampf; durch Pressen entferntes Wasser kostet Strom. Diese Preisdifferenz ist der ganze Grund, warum zwischen beiden ein Entwässerungsschritt liegt.
Zwei Temperaturregler, nicht einer
Bei einem indirekten Trockner sind die Heizflächentemperatur und die Brüdenaustrittstemperatur unterschiedliche Größen mit unterschiedlichen Wirkungen. Hohe Oberflächentemperatur bei kurzer Verweilzeit versengt die Partikel. Niedrige Temperatur bei langer Verweilzeit bäckt sie. Keines der beiden Profile erscheint auf einem Feuchtigkeitszertifikat, und so kommt es, dass zwei Werke dieselbe Feuchtigkeitsspezifikation erreichen und sichtbar unterschiedliches Mehl liefern.
Die Verweilzeitverteilung ist die versteckte Variable. Ein Trockner mit Kurzschlussströmung lässt feuchte Klumpen passieren, während er die Feinanteile darum herum übertrocknet, sodass die durchschnittliche Feuchtigkeit akzeptabel aussieht und der Sack im Lager trotzdem verklumpt.
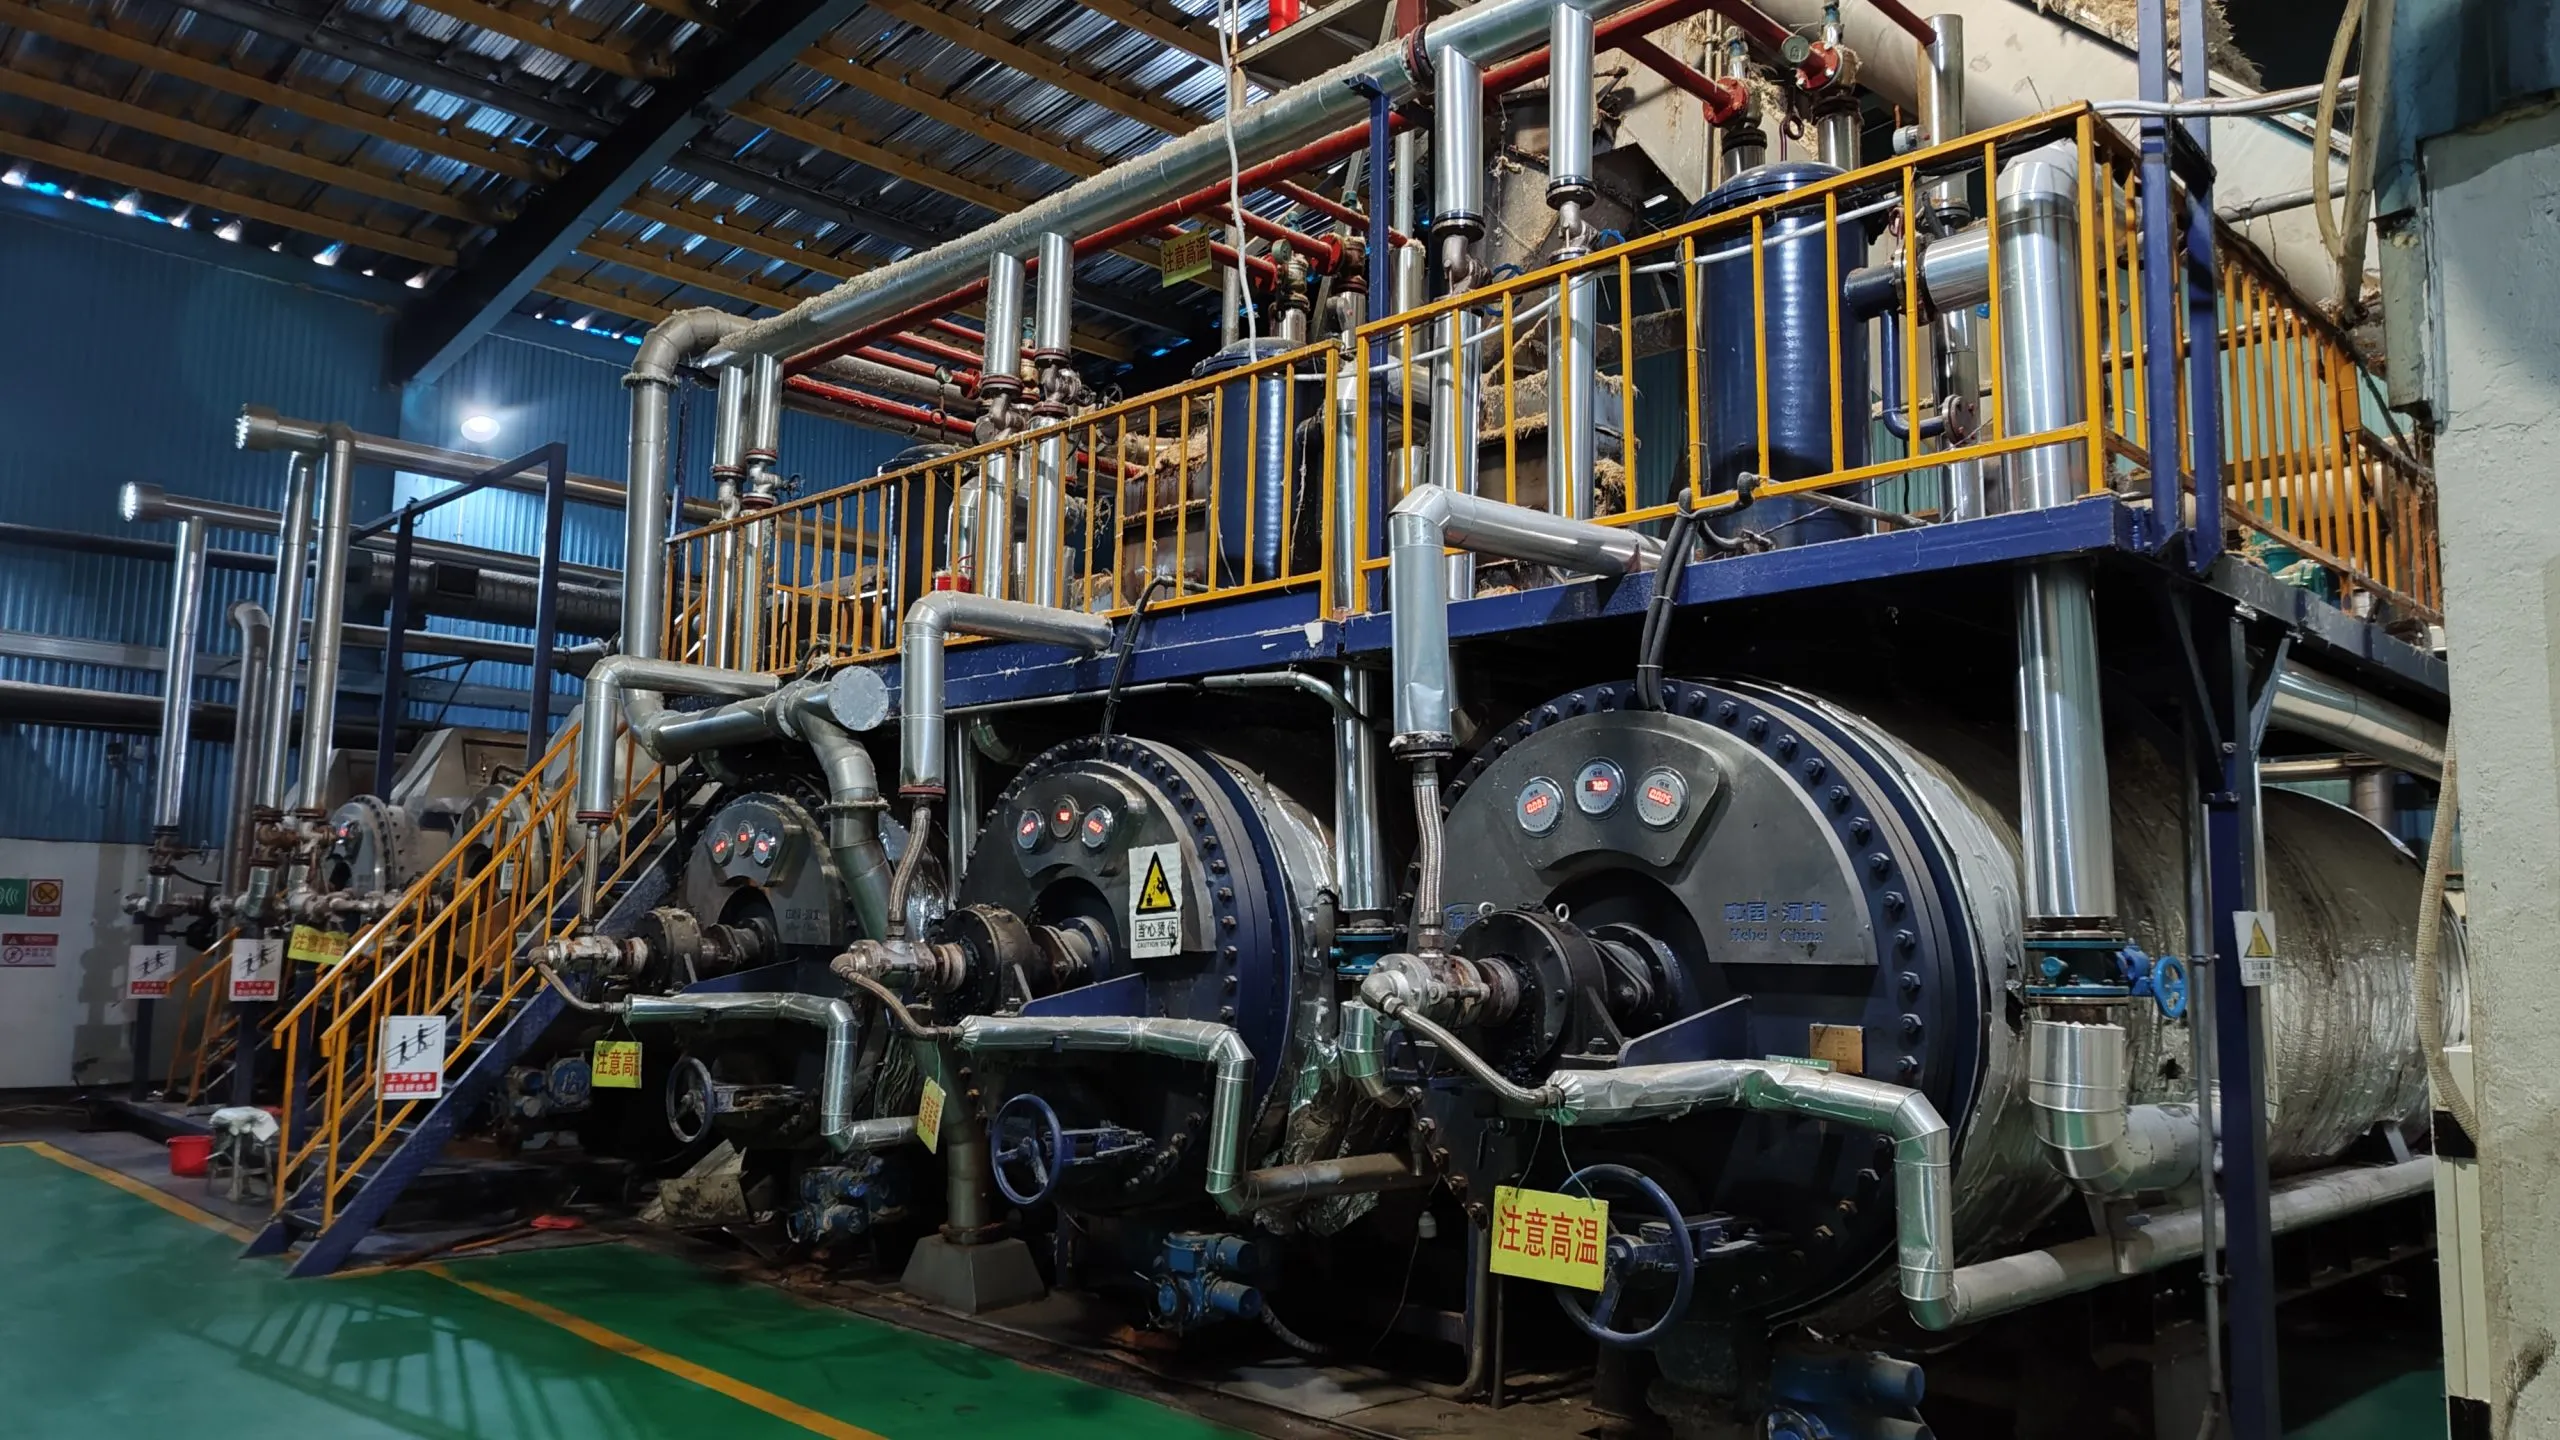
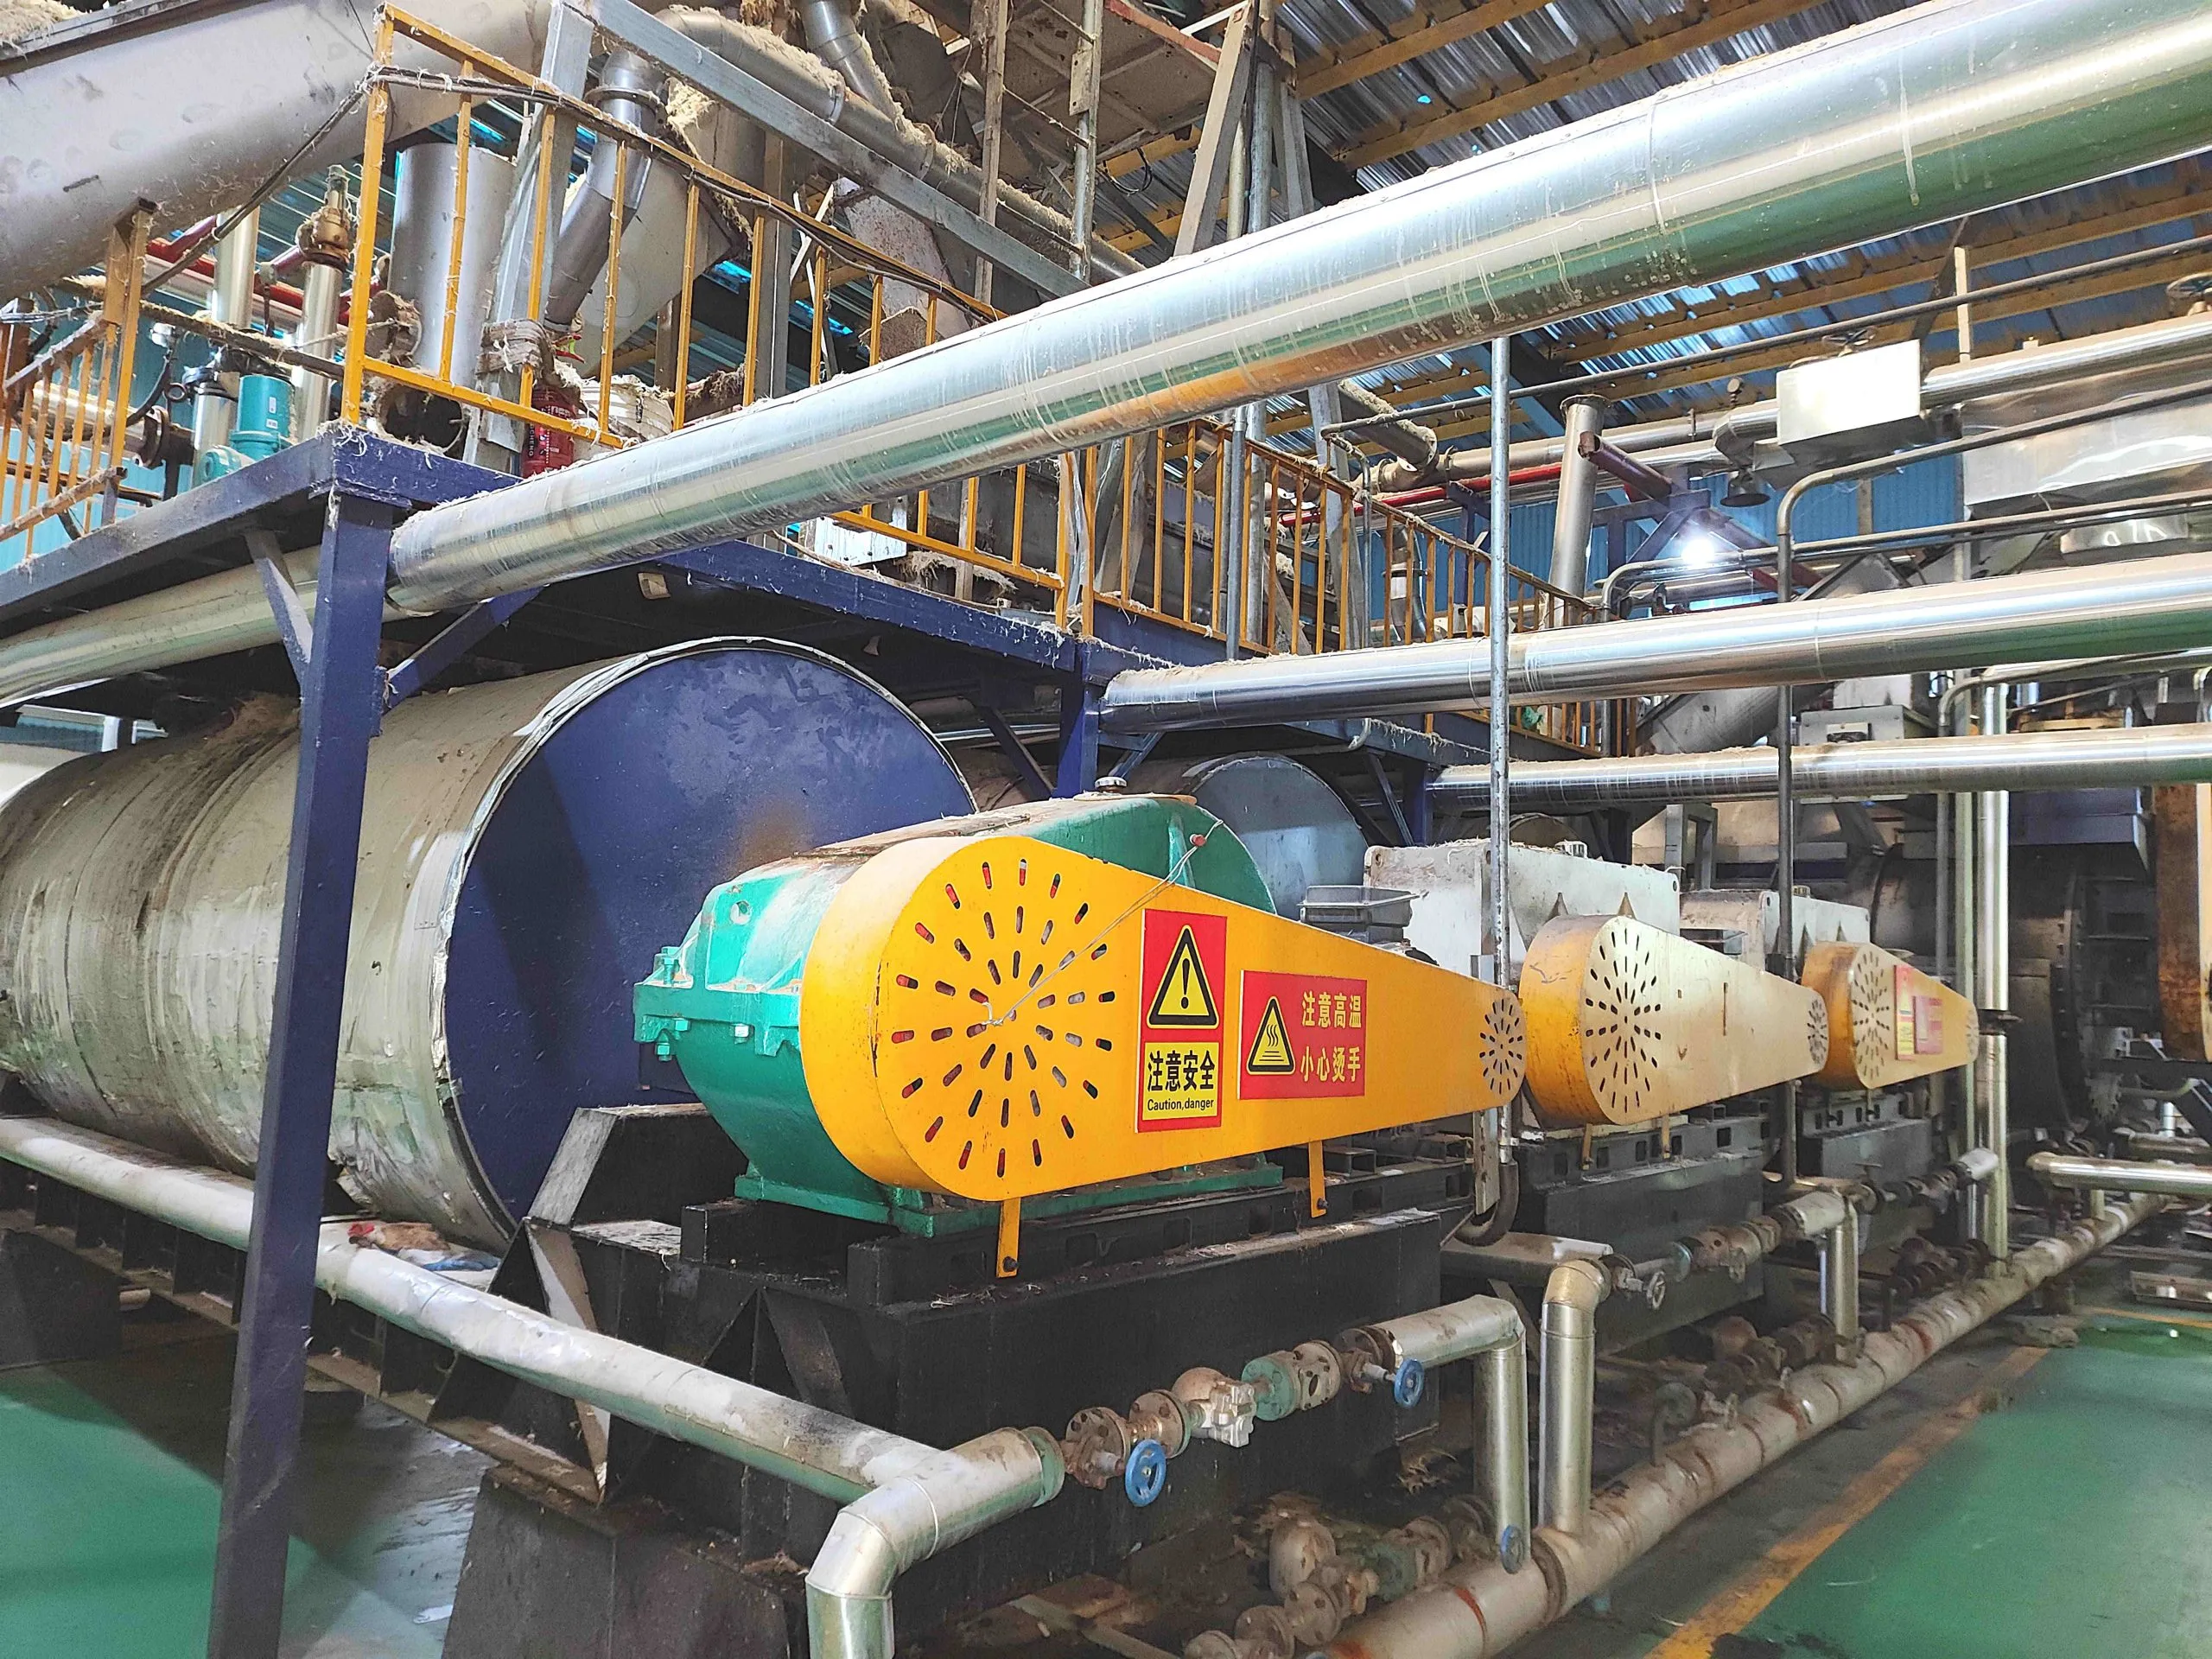
Die indirekte Beheizung hält Dampf aus dem Produkt heraus, sodass der Trockner keine Feuchtigkeit zurückführt. Eine offene Tür oder eine undichte Verbindung tut das sehr wohl, und es zeigt sich als Trockner, der seine Ausgangsfeuchte nicht halten kann, egal wie viel Dampf man ihm zuführt. Der Scheibentrockner von Jiangsu Sunrise wird indirekt mit Dampf beheizt und ist für das kontinuierliche Kochen oder Trocknen von tierischen Nebenprodukten oder Fisch mit Trommelkopf, Schaberklingen und Ventilatoren ausgelegt. Werkstoff und Wandstärke des Trommelkopfs sind der Punkt, an dem sich Trocknerspezifikationen stillschweigend unterscheiden, weshalb die Wahl, wo man einen Scheibentrockner kauft, mehr verdient als einen Angebotsvergleich.
Ein Behälter oder zwei: Wie die Schritte in der Praxis zusammengelegt werden
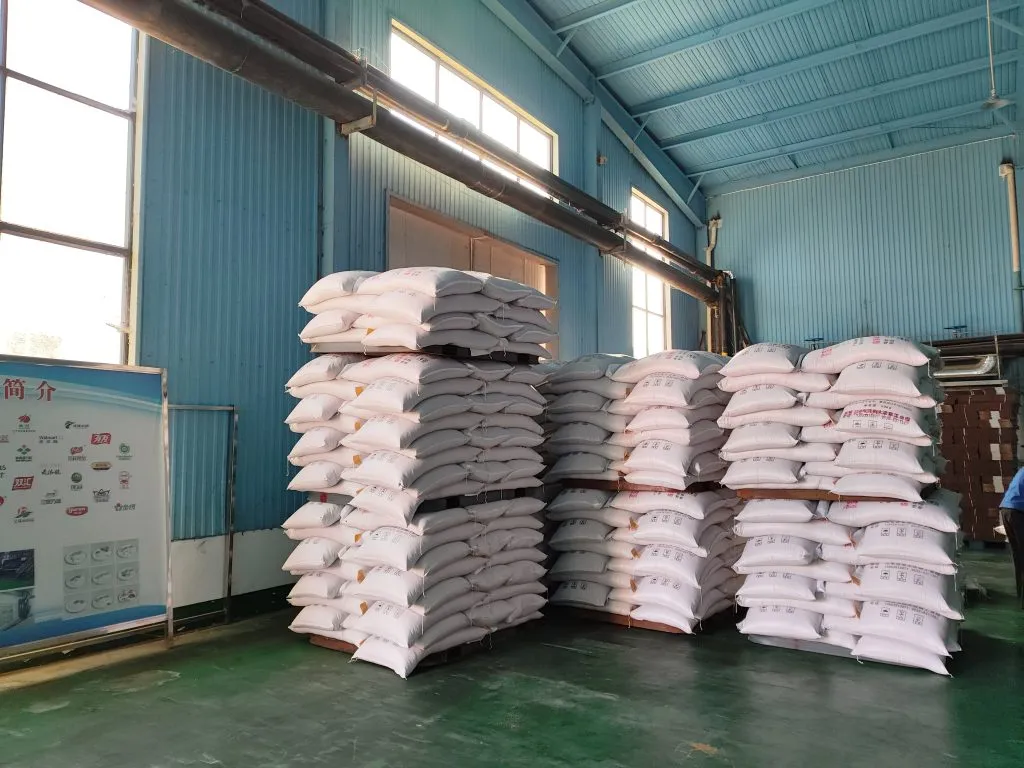
Die meisten Federlinien führen die Schritte zusammen, ob es jemand geplant hat oder nicht. Ein Chargenkoch macht das konstruktiv: Dieselbe doppelwandige Hülle kocht die Charge, dann wird das Gefäß entlüftet und die Beheizung läuft weiter, sodass dieselbe Masse an Ort und Stelle trocknet.
Das ist kompakt, es braucht nur einen Druckbehälter, und es funktioniert. Der Preis ist eine gemeinsame Temperaturhistorie. Der Bediener kann die Produkttemperatur zum Trocknen nicht senken, ohne die Hydrolyse praktisch zu beenden, und kann die Hydrolysebedingungen nicht halten, ohne weiter zu verdampfen. Jede Charge wird zum Kompromiss zwischen zwei Zielen, die unterschiedliche Bedingungen bevorzugen würden.
Was die Aufteilung der Aufgaben bringt
Eine kontinuierliche Linie trennt beides. Ein Hydrolysator hält Druck und Temperatur für eine definierte Verweilzeit, das Material wird ausgetragen, und Entwässerung und Trocknung werden zu getrennten Vorgängen. Konstanz ist kein Kompromiss mehr, sondern zwei Sollwerte: einer für die Verdaulichkeit, einer für die Endfeuchtigkeit, jeder verstellbar, ohne den anderen zu stören.
Hinzu kommen der Platzbedarf, ein druckbeaufschlagter Behälter, ein Umschritt und eine zweite Wärmequelle. Das ist der ehrliche Grund, warum viele kleine Anlagen bei einem Chargenkoch bleiben und ihn sorgfältig betreiben, statt neu zu bauen. Sunrise fertigt Chargenkocher nach den Druckbehälter-Auslegungsregeln GB150, mit indirekter Dampfbeheizung über den Mantel, Zwischenrohre und Wandheizrohre, und wandelt tierische Nebenprodukte in Federmehl, Tiermehl und Knochenmehl sowie Öl um – in einer Modellreihe für unterschiedliche Produktionsgrößen.
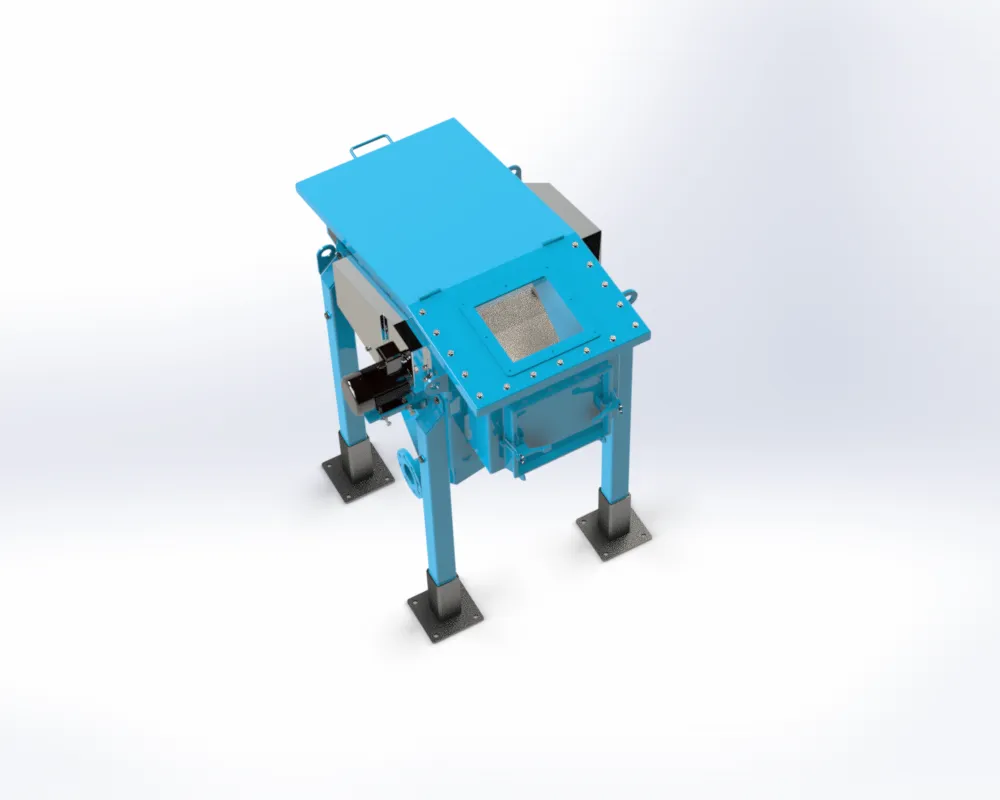
Eines ändert sich, sobald die Schritte getrennt werden: Die vorgeschaltete Partikelgröße gewinnt an Bedeutung. Ein kontinuierlicher Hydrolysator hat keine durchmischende Vergleichmäßigung, die uneinheitliches Ausgangsmaterial kaschieren könnte, daher wird das Vorzerkleinern mit einem Vorbrecher oder einem Doppelwellenbrecher vom optionalen zum tragenden Element.
Der Schritt dazwischen: Entwässerung rechnet sich selbst
Die mechanische Entwässerung ist die günstigste Wasserentfernung in der Linie – und zugleich der Schritt, der in einem Angebot, das nur Reaktor und Trockner auflistet, am häufigsten fehlt.
- Austrag. Hydrolysiertes Federmaterial verlässt den Reaktor mit freiem Wasser, das eine Presse mechanisch entfernen kann. Dieses Wasser müsste sonst unter Dampfkosten verdampft werden, und das Verdampfen verlängert die Wärmebelastung des bereits vollständig hydrolysierten Proteins.
- Puffer. Ein Pufferbehälter zwischen einem Chargenhydrolysator und einem kontinuierlichen Trockner entkoppelt beide, sodass ein Schwall beim Austrag nicht zu einem Schwall durch die gesamte nachgelagerte Linie wird.
- Presse. Eine Schneckenpresse entfernt freies Wasser und gewinnt Fett und lösliches Protein in der Flüssigphase zurück. Die Feuchtigkeit des Presskuchens wird gleichmäßig statt schwankend – wichtig, weil schwankende Kuchenfeuchtigkeit die häufigste Ursache dafür ist, dass ein Trockner zwischen Nassstellen und Anbrennen hin und her wechselt.
- Filtrator für die Flüssigphase. Die hier zurückgewonnenen Feinteile sind Produkt, kein Abfall, und sie halten die nachgelagerten Anlagen sauberer.
- Verdampfung. Die Pressflüssigkeit ist eine Last für eine Eindampf- und Konzentrationsanlage, nicht für den Abfluss. Wird das vor dem Kauf entschieden, verändert sich das gesamte Versorgungsbild.
- Förderung. Ein Schneckenförderer transportiert den Kuchen zum Trockner, und seine Leistung wird durch Durchmesser, Steigung und Drehzahl bestimmt, nicht durch die Motorgröße. Edelstahlbauweise an Förder- und Kontaktflächen ist in einer Linie, die heißes hydrolysiertes Material und Pressflüssigkeit bewegt, kein Luxus.
Welche Variablen die Verdaulichkeit beeinflussen und welche nur die Kosten
Die meisten Fehlersuchen scheitern, weil Bediener mehrere Stellschrauben gleichzeitig drehen und das Ergebnis dann nicht zuordnen können. Sortieren Sie die Variablen danach, was sie tatsächlich steuern, bevor Sie irgendetwas anfassen.
| Kriterium | Hydrolyse | Trocknung |
|---|---|---|
| Was der Schritt steuert | Bindungsabbau und Verdaulichkeit | Endfeuchte und Lagerfähigkeit |
| Primäre Regelgrößen | Dampfdruck, Haltezeit, Feuchte, Alkali- oder Enzymdosis | Oberflächentemperatur, Brüdenaustrittstemperatur, Verweilzeit |
| Was sich im Material verändert | Disulfidbrückenbindungen und Peptidbindungen | Nur der Wassergehalt, keine Bindungen betroffen |
| Schäden bei Überbeanspruchung | Lysinverlust, freies Ammoniak, Bitterkeit | Anbrennen, Farbverlust, Verklumpen |
| Variablen, die sich gegeneinander tauschen lassen | Zeit gegen Temperatur, verknüpft durch Sattdampf | Oberflächentemperatur gegen Verweilzeit |
| Am besten geprüft durch | Pepsin-HCl-Verdaulichkeit, Lysin, flüchtiger Stickstoff | Ausgangsfeuchte, Schüttdichte, Farbe |
| Typisches Fehlerbild | Kielspitzen-Fragmente oder Ammoniakgeruch | Nasse Klumpen mit verbrannten Oberflächen |
Die Verdaulichkeit beeinflussen Hydrolysetemperatur, Haltezeit, während der Hydrolyse vorhandene Feuchte, Alkali- oder Enzymdosis und die vorgeschaltete Partikelgröße. Die Kosten beeinflussen Trocknerdampfdruck, Trocknerverweilzeit, Entwässerungseffizienz, Kondensatrückführung sowie Ventilator- und Antriebsleistung. Die Schäden beeinflussen Trockneroberflächentemperatur, gesamte Wärmebelastung nach der Hydrolyse und die Zeit bei Temperatur, solange noch Restfeuchte vorhanden ist.
Die Überschneidung ist die Hydrolysezeit – zugleich Hebel für die Verdaulichkeit und Hebel für Schäden. Diese Doppelrolle ist der Grund, warum sie anhand einer Analyse und nicht nach Gefühl festgelegt werden muss. Die Kopplung mit der Temperatur ist unvermeidlich, weil Sattdampf beide aneinanderbindet, sodass jede Änderung der Intensität eine Bewegung entlang einer Linie ist und nicht entlang zweier unabhängiger Achsen.
Die Arbeitsreihenfolge: Das Verdaulichkeitsziel des Käufers festlegen, Zeit und Temperatur gemeinsam auf dieses Ziel abstimmen und dann die Trocknung strikt auf den Feuchtegehalt einstellen – mit der kürzesten Hitzeeinwirkung, die dieses Ziel erreicht. Das Verstellen nur einer Variable führt in die Irre. Wer die Hydrolysezeit kürzt, ohne die Trocknerlast neu zu prüfen, verlagert das Problem nur stromabwärts auf einen feuchteren Presskuchen und eine längere Trocknung – bei gleicher Dampfrechnung. die Prüfung des Energieverbrauchs von Tierkörperverwertungsanlagen setzt von der Versorgungsseite her an.
Fehlermuster, die erst Wochen später auftreten
Probleme in der Federnlinie kündigen sich am Tag ihres Entstehens selten an. Sie zeigen sich als zurückgewiesene Lieferung, als Kundenbeschwerde über die Schmackhaftigkeit oder als Trockner, der plötzlich nicht mehr hinterherkommt. Ordnen Sie das Symptom der Ursache zu.
- Überhydrolyse. Ammoniakgeruch, dunkle Farbe, bittere oder herzhafte Fehlnoten, die Käufer von Heimtierfutter ablehnen, und ein Verdaulichkeitswert, der sich trotz längerer Kochzeit nicht mehr verbessert.
- Unterhydrolyse. Sichtbare Kielreste im gemahlenen Mehl und ein Zertifikat mit akzeptablem Rohprotein neben einem schlechten Pepsin-Verdaulichkeitsergebnis.
- Ascheanstieg. Kalk oder Neutralisationssalze aus der chemischen Hydrolyse sowie Grit und Erde aus der Federhandhabung treiben den Aschegehalt ohne jede Prozessänderung über die Spezifikation. Die Disziplin zur Reduzierung von Asche in verarbeitetem Proteinmehl beginnt bei der Annahme, nicht im Reaktor.
- Verbrennung im Trockner. Dunkle Partikel, Brandnoten und oberflächlich verkrustete Klumpen, die innen noch feucht sind: Die Oberflächentemperatur läuft der Verweilzeit voraus.
- Klebriges, verklumpendes Produkt. Überhydrolyse in Kombination mit heißem Abfüllen. Es verklumpt im Sack und dann erneut im Silo.
- Chargendrift. Kleine Schwankungen bei Federquelle, Eingangsfeuchte oder Umgebungstemperatur, die ein Koch-Trocknungs-Zyklus in einem einzigen Behälter nicht ausgleichen kann, weil beide Schritte gemeinsam verändert werden.
- Geruch. Der Trocknerdampf trägt Ammoniak und flüchtigen Stickstoff aus dem feuchten Mehl aus, und er verlässt die Linie in weit größerem Volumen als das Abblasen des Reaktors. Deshalb lassen sich Beschwerden am Standort meist auf die Trocknung und nicht auf die Hydrolyse zurückführen.
Wie man nachweist, dass eine Charge gut ist: Prüfung über Rohprotein hinaus
Rohprotein misst Stickstoff, nicht die Verfügbarkeit. Ein hoher Proteinwert bei schlechter Verdaulichkeit ist der klassische Fehlschlag bei Federmehl – und das Erste, worauf ein erfahrener Käufer prüft.
- Pepsin-HCl-Verdaulichkeit. Die Routineprüfung. Die offizielle Methode verdaut die Probe mit verdünnter Salzsäure und Pepsin unter festgelegten Bedingungen und trennt sauber zwischen ordnungsgemäß hydrolysiertem Mehl und solchem, das lediglich gekocht wurde. Fragen Sie nach der Methode, nicht nur nach dem Wert.
- Asche, Fett, Feuchte und Schüttdichte. Diese Werte erfassen die Prozessprobleme hinter dem Verdaulichkeitswert: Kalklast, Pressleistung, Trocknerregelung und Partikelzustand.
- Freies Ammoniak oder flüchtiger Stickstoff. Ein günstiger betriebsinterner Marker für Überhydrolyse. Absolutwerte sagen über verschiedene Anlagen hinweg wenig aus, daher als Trendlinie gegen die eigene Basislinie verwenden.
- Ileale Aminosäurenverdaulichkeit. Der Wert, der die Tierleistung tatsächlich vorhersagt, aber dafür ist ein Tierversuch nötig. Die meisten Anlagen nutzen die Pepsin-Verdaulichkeit plus eine Lysinanalyse als praktischen Ersatz.
- Vertragsbedingungen. Legen Sie die Verdaulichkeitsmethode samt Mindestwert, einen Lysin-Mindestwert, Höchstwerte für Asche und Feuchte sowie den Probenahmeplan im Liefervertrag fest. Ein Wert ohne benannte Methode lässt sich nicht durchsetzen.
- Rückstellproben. Von jeder Charge eine aufbewahren. Eine Drift über Monate bleibt ohne Vergleichsreferenz unsichtbar.
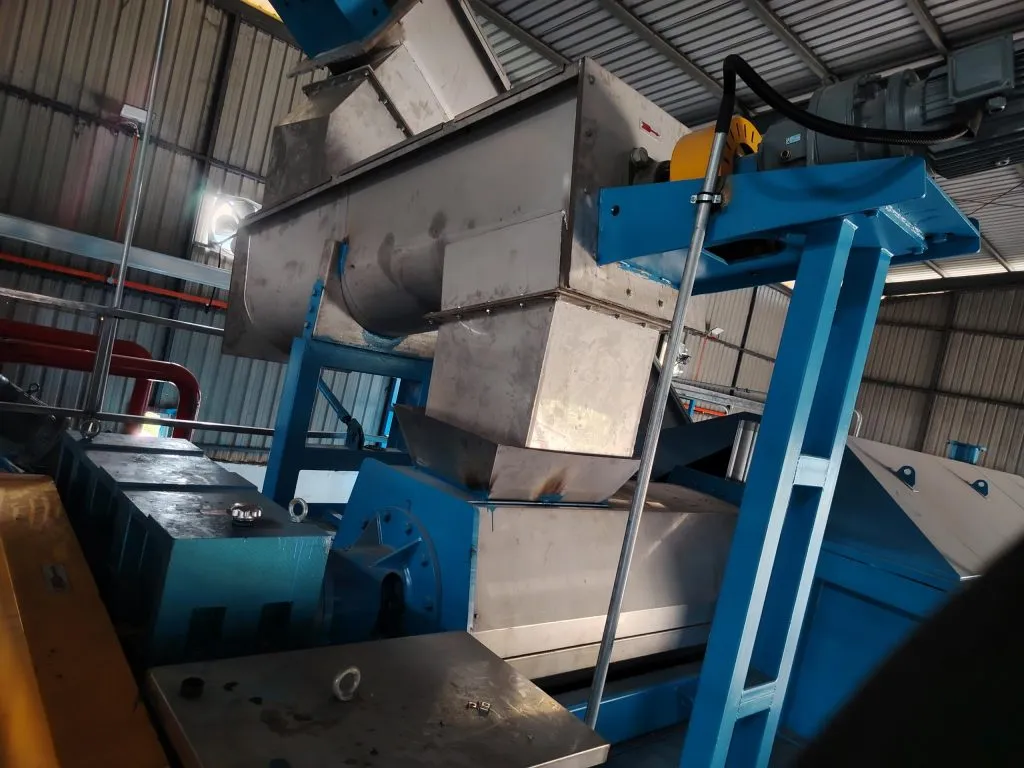
Eine Linie spezifizieren, die die beiden Schritte getrennt hält
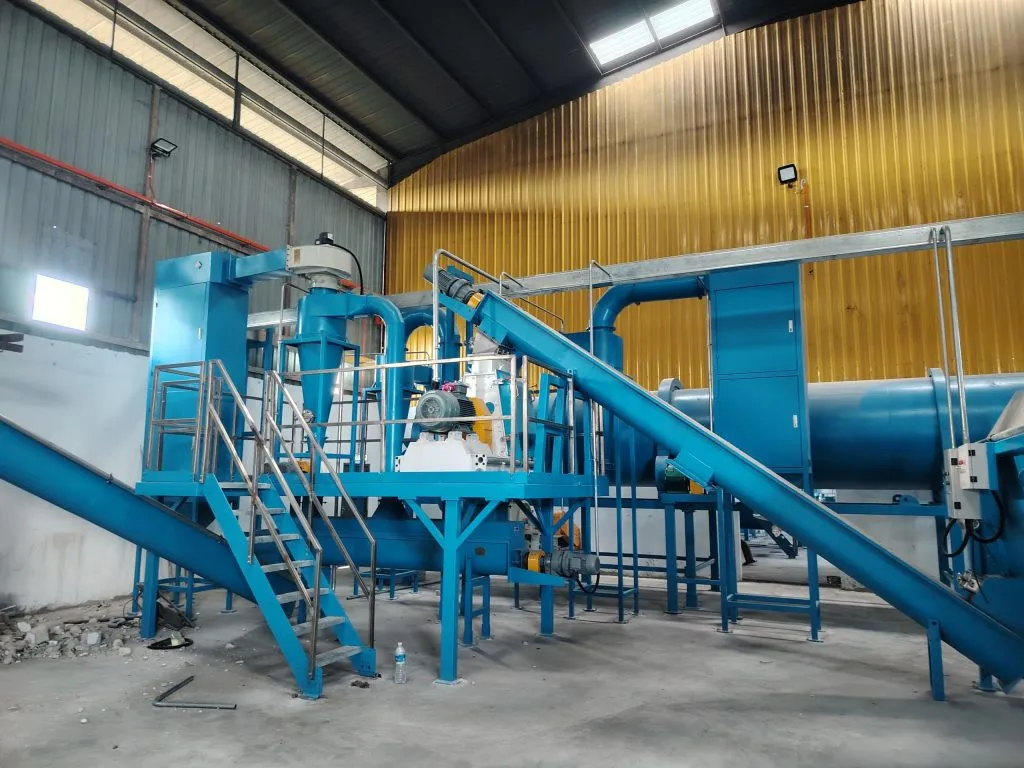
Eine Federnlinie wird einmal gekauft und muss dann über ihre gesamte Nutzungsdauer dienen, daher sollte die Spezifikation um die beiden Sollwerte herum geschrieben werden und nicht um den Durchsatz.
- Leistungsumfang ab Federannahme: Annahme und Pufferkapazität, Vorzerkleinerung, Hydrolyse, Entwässerung, Flüssigkeitshandling, Trocknung, Kühlung, Mahlung und Fertiglagerung. Ein Angebot, das am Reaktor endet, überlässt die schwierigen Teile dem Käufer.
- Medien und Massenbilanz: Dampfbedarf von Hydrolysator plus Trockner, Kondensatrückführung, Kühlwasser oder luftgekühlte Kondensatoren sowie Strom für Pressen und Ventilatoren. Hier weichen schlüsselfertige Angebote am stärksten voneinander ab.
- Geruchskontrolle im Leistungsumfang: ein Zyklon vor dem Wäscher, um dessen Verstopfung zu verhindern, ein Wäscher für Trocknerdampf und Reaktorabblasen sowie eine Abluftbehandlung stromabwärts. Nachträglich angebaute Geruchskontrolle kostet mehr und wirkt schlechter.
- Entscheiden Sie die Pressflüssigkeitsroute vor dem Kauf.
- Die Kühlung ist von der Trocknung getrennt. Wird sie übersprungen, ist die Trocknungsarbeit zunichte gemacht – aus den Gründen, die dargelegt sind in Kühlung von Tiermehl vor dem Abfüllen und Lagern.
- Fragen Sie nach Garantien, nicht nach Tonnage. Jeder Lieferant sollte die Verdaulichkeit und die Feuchtigkeit angeben, die er garantiert, sowie die jeweilige Analysemethode. Eine Linie, die nach Tonnen pro Stunde verkauft wird, lässt sich nicht an der Produktqualität messen.
Sunrise ist seit 30 Jahren als umfassendes Umweltschutz-Technologieunternehmen auf Verarbeitungsanlagen für die Tier- und Geflügelverwertung spezialisiert; das Trocknungsverfahren hält mehr als 80 Prozent des Inlandsmarktes. Die Federmehlmaschine, der kontinuierliche Hydrolysator, der Scheibentrockner, die Mahlanlage, Puffer- und Materialbehälter, das Eindampf- und Konzentrationssystem, der Zyklonstaubabscheider, der chemische Wäscher und die Abgasreinigung werden als eine Linie angeboten, sodass das Gespräch von einem vollständigen Fließschema statt von einer einzelnen Maschine ausgehen kann.
Häufig gestellte Fragen
Wie wird Federmehl hergestellt?
Federn aus der Schlachtlinie werden unter Hochtemperatur-Hochdruckdampf, teils mit Kalk oder Enzymen, hydrolysiert und anschließend entwässert, getrocknet, gekühlt und gemahlen. Die Hydrolyse bricht die Disulfidbindungen, die rohes Keratin unverdaulich machen; die Trocknung entfernt danach nur Wasser. Fertiges Mehl weist typischerweise 80 bis 85 Prozent Protein auf, und seine Verdaulichkeit hängt von den Hydrolysebedingungen ab, nicht von der Trocknung.
Was sagt die Pepsin-Verdaulichkeit über Federmehl aus?
Sie zeigt, wie viel des Proteins ein Tier tatsächlich abbauen und aufnehmen kann, was Rohprotein nicht tut. Das Pepsin-HCl-Verfahren verdaut eine Probe mit verdünnter Salzsäure und Pepsin unter festgelegten Bedingungen und trennt ordnungsgemäß hydrolysiertes Mehl von bloß gekochtem Mehl. Fragen Sie stets, mit welcher Methode der Wert ermittelt wurde, bevor Sie zwei Lieferanten vergleichen.
Kann ein Trockner unterhydrolysierte Federn korrigieren?
Nein. Die Trocknung entfernt Wasser und verändert keine Bindungen, daher kann zusätzliche Wärme im Trockner die Keratin-Vernetzungen, die die Verdaulichkeit begrenzen, nicht aufbrechen. Unzureichend hydrolysiertes Mehl bleibt unzureichend hydrolysiert und verliert durch die zusätzliche Wärme Lysin und Farbe. Treten Kielstücke oder ein schlechtes Pepsin-Ergebnis auf, gehört die Korrektur in Hydrolysezeit, Temperatur oder Feuchtigkeit, nicht in den Trockner.