Comissionamento do Secador de Discos para a Produção de Farinha de Carne e Ossos: O Que as Anomalias na Saída Estão Realmente a Dizer-lhe
Comissionamento do Secador de Discos para a Produção de Farinha de Carne e Ossos: O Que as Anomalias na Saída Estão Realmente a Dizer-lhe
Entre a entrega do equipamento e a produção em regime estável numa linha de produção de Farinha de Carne e Ossos, existe o comissionamento. Trate-o como uma formalidade — a máquina roda, sai alguma farinha, alguém assina — e todos os problemas por resolver são simplesmente adiados para a produção plena, onde cada paragem custa um lote completo de matéria-prima e uma janela de entrega perdida.
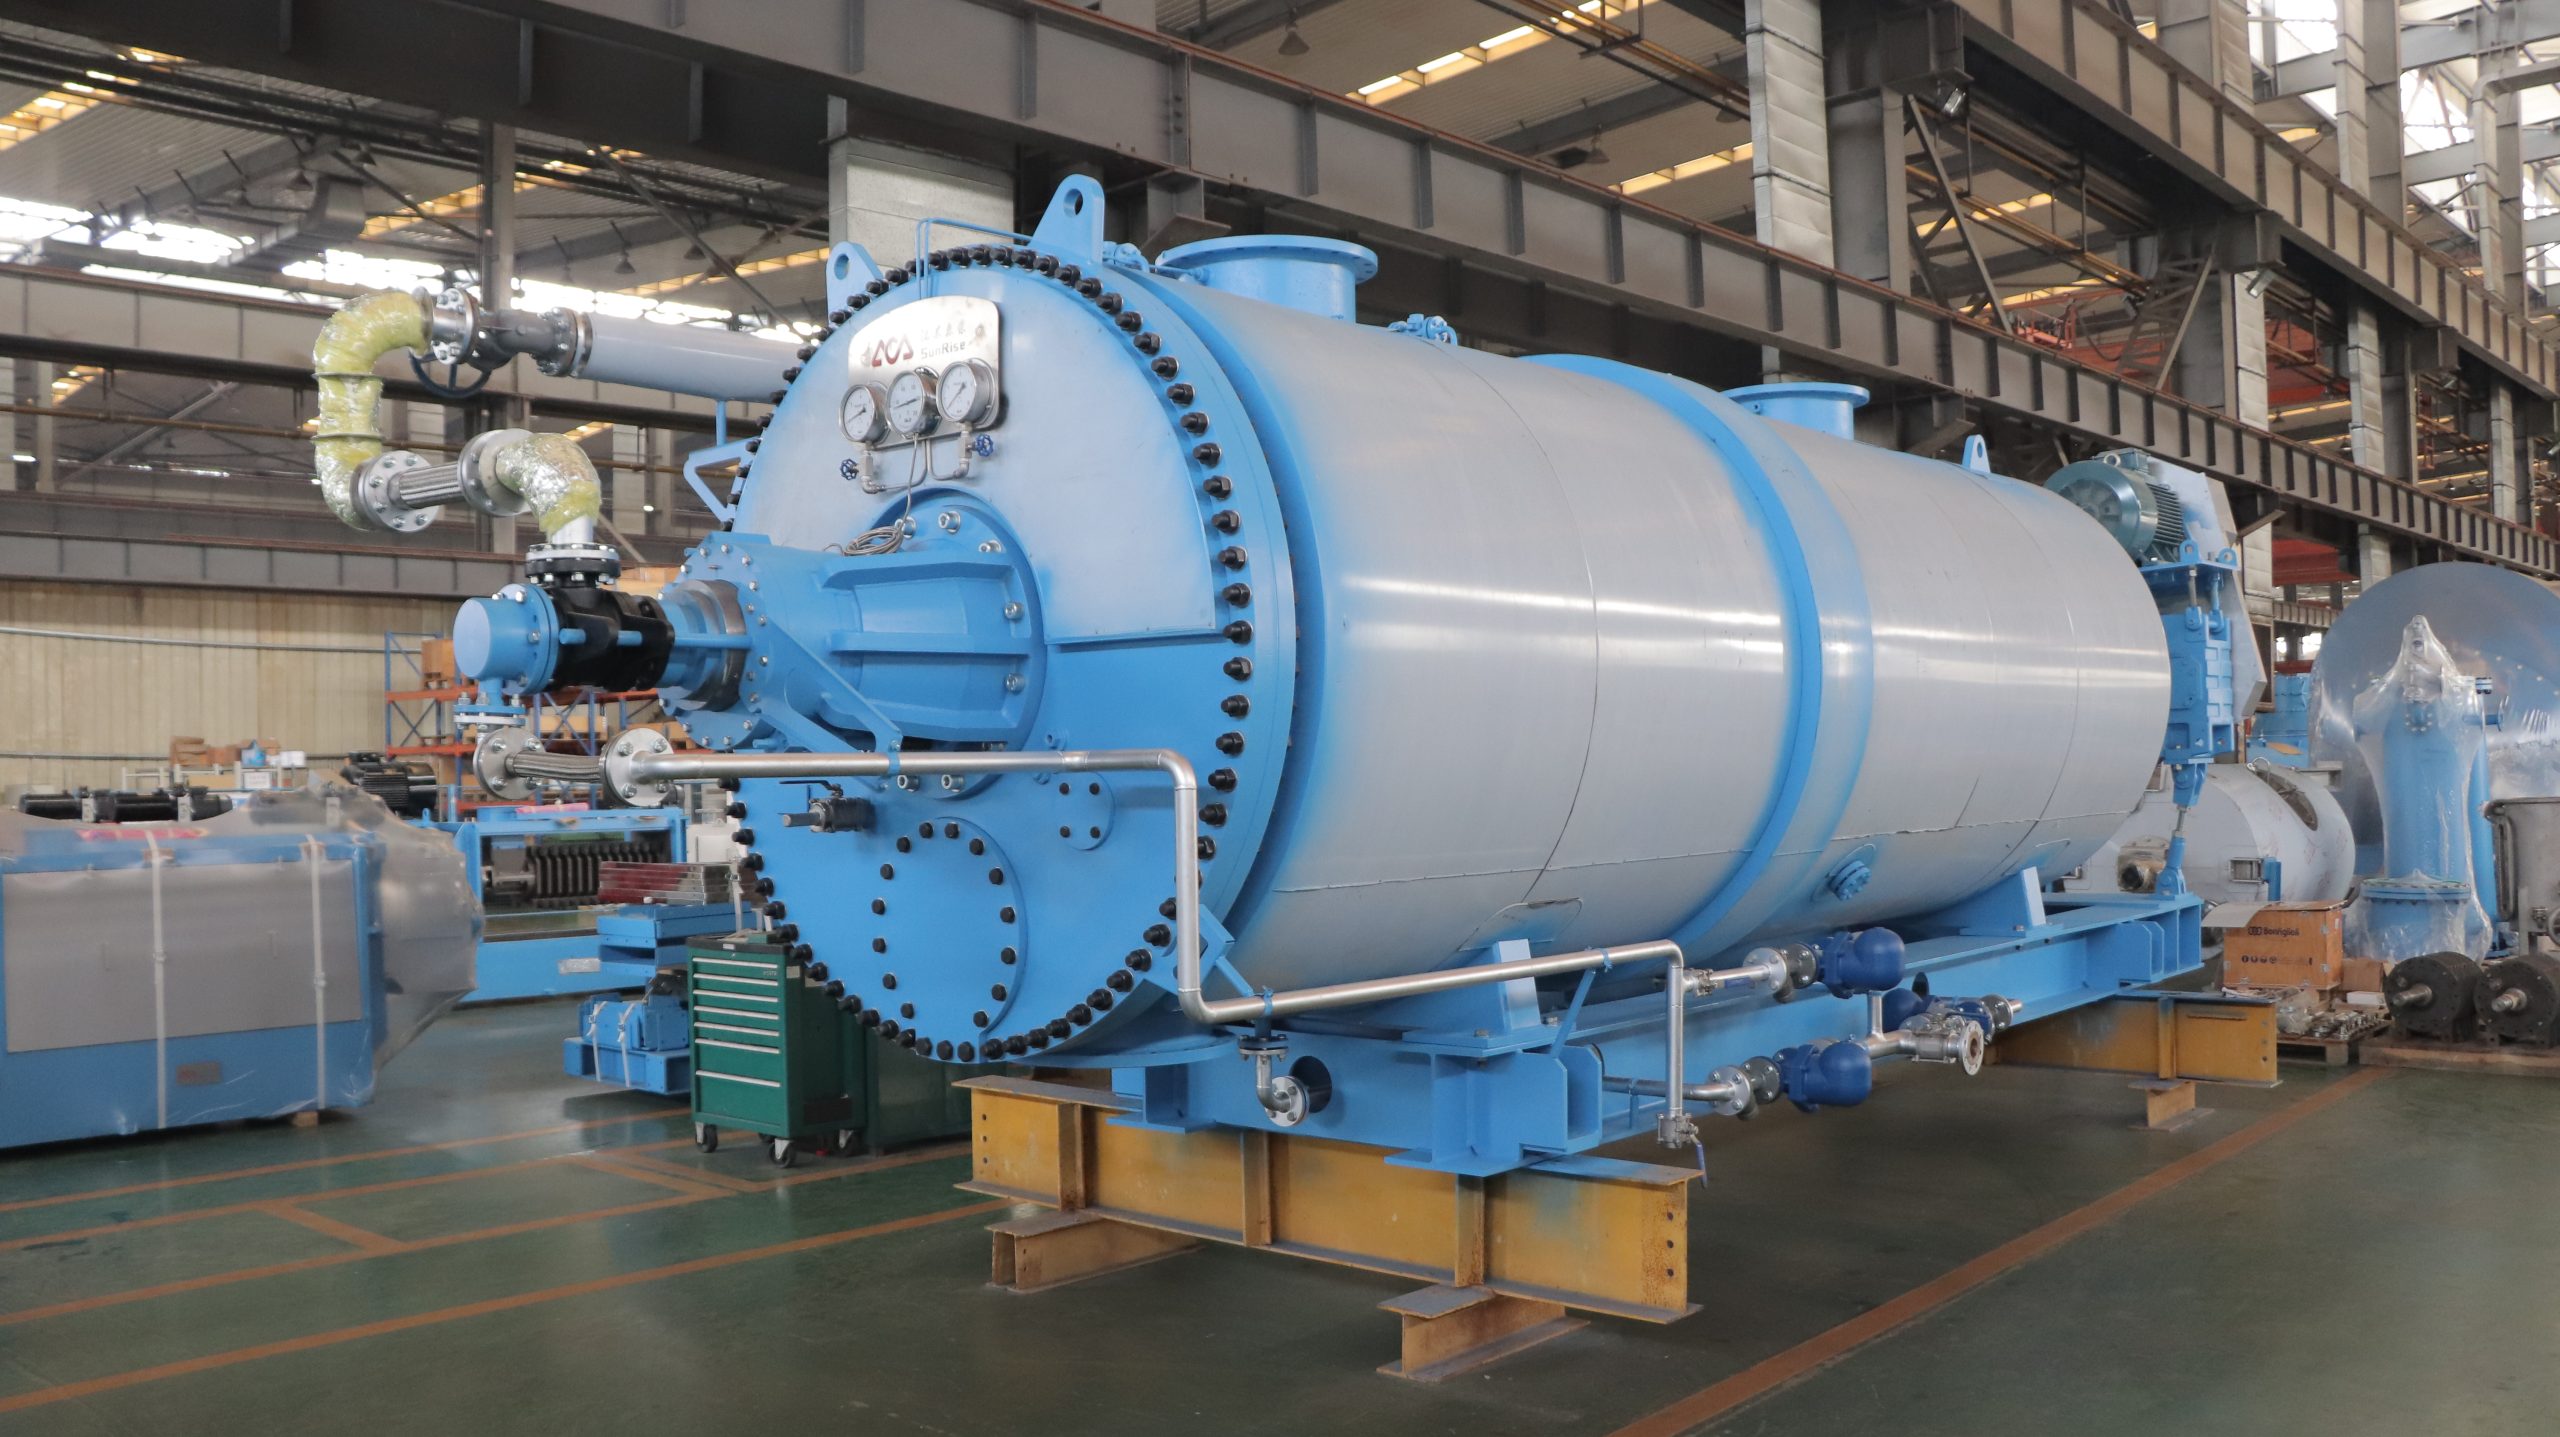
É no Secador de Discos que este risco se concentra. É a última etapa térmica antes de a Prensa de Parafuso separar a gordura e de a farinha acabada ser classificada, pelo que qualquer erro de calibração aqui fica escrito diretamente nos valores de humidade e gordura — os dois números pelos quais os compradores realmente fixam o preço. A abordagem mais útil funciona ao contrário: cada etapa do comissionamento existe para criar deliberadamente as condições que forçam uma falha latente a vir ao de cima. O que se segue abrange as quatro etapas em sequência — sem carga, aquecimento, alimentação, calibração — e cada uma parte das anomalias que deve esperar ver.
Etapa 1: Avanço sem Carga — Verifique Primeiro a Rotação do Eixo
A primeira ação na etapa sem carga é avançar o motor aos poucos e confirmar que o eixo principal roda no sentido marcado na máquina. As pás no interior de um Secador de Discos foram concebidas para empurrar o material numa única direção. Funcionar ao contrário não acionará um alarme imediato, mas o material limitar-se-á a circular sobre os discos e a acumular-se na extremidade de alimentação.
Uma rotação incorreta raramente é um defeito de cablagem. É quase sempre uma sequência de fases invertida na alimentação do local. Pare a máquina, isole a energia, troque duas ligações de fase quaisquer e avance novamente para confirmar. Nunca troque a sequência de fases com a máquina em funcionamento.
A mesma etapa exige rodar o eixo à mão para verificar se o eixo principal, os braços e as lâminas de raspagem estão presos, a levantar ou deformados. Uma sensação de rigidez ou arrasto significa habitualmente material estranho dentro do vaso ou uma folga incorreta entre lâminas e discos — ambos têm de ser resolvidos antes de ligar a energia.

Etapa 2: Introdução do Vapor — Observe se o Manómetro se Mantém
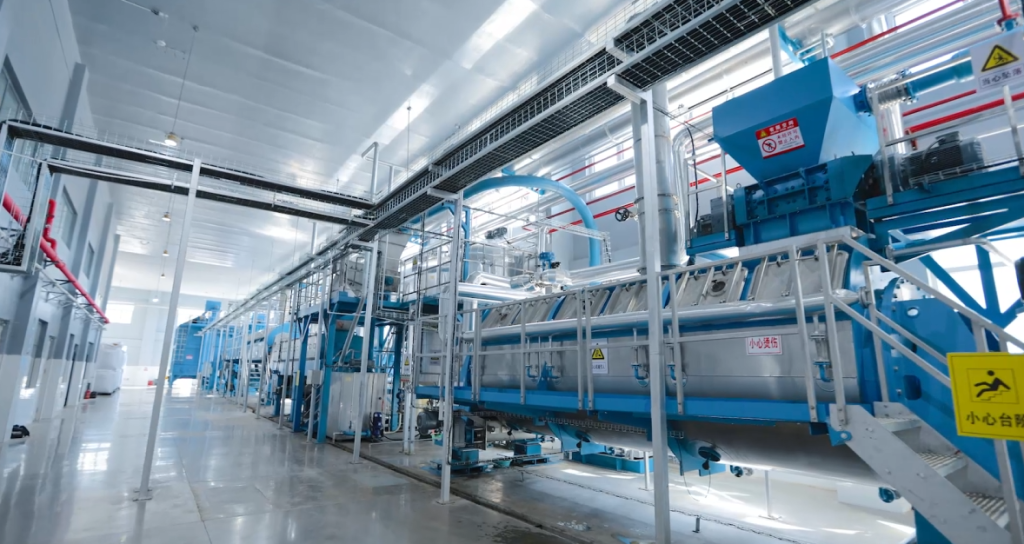
Uma vez confirmada a rotação, admita vapor lentamente enquanto abre o bypass do purgador de vapor para libertar gases não condensáveis. O objetivo desta etapa não é «chegou vapor», mas sim se o manómetro de pressão estabiliza e se mantém dentro da faixa de pressão de trabalho nominal da máquina.
As especificações publicadas pelos principais equipamentos são uma referência útil. A ASTW, na Tailândia, indica uma pressão máxima de vapor de 6 bar (aproximadamente 165 °C) para os seus Secadores de Discos, com um consumo de cerca de 1,3 kg de vapor por 1 kg de matéria-prima e uma taxa de evaporação típica de cerca de 8 kg por metro quadrado por hora. O mesmo fabricante observa que uma pressão de vapor excessiva queimará a farinha acabada e destruirá a proteína, reduzindo a digestibilidade — uma leitura mais alta no manómetro não é melhor.
Três anomalias merecem atenção nesta etapa:
- A agulha do manómetro oscila ou não sobe ao longo do tempo. Verifique primeiro se há um purgador de vapor entupido e acumulação de condensado no interior dos discos de aquecimento. Uma leitura de pressão estável só prova que o lado da alimentação está estável; não prova que o condensado está a drenar e que a transferência de calor é normal.
- Uma diferença de temperatura clara entre os níveis de discos. Isto significa habitualmente que a capacidade da conduta principal de condensado e da purga de gases não condensáveis não corresponde à carga de cada nível.
- Fugas nas flanges, válvulas ou no purgador de vapor. A perda de vapor aumenta diretamente o custo energético por tonelada e deve ser resolvida durante o comissionamento, não depois.
Há uma segunda razão para aumentar a temperatura lentamente: proteger o equipamento. O aquecimento rápido dos discos provoca uma expansão térmica desigual e deformação, pelo que o eixo principal deve manter-se a rodar a baixa velocidade enquanto os discos atingem a temperatura de forma uniforme.
Etapa 3: Alimentação Após o Aquecimento — Verifique se o Leito Está Uniforme
Antes de o material entrar, peneire objetos duros de grandes dimensões e aglomerados para que não danifiquem as lâminas de raspagem nem causem um bloqueio. Ao arrancar o dispositivo de alimentação, comece com um caudal baixo e aumente-o por etapas, observando como o material se deposita no primeiro e no segundo andares.
O erro mais comum é passar logo para plena carga. O tempo de residência dentro de um Secador de Discos pode atingir uma a quatro horas, pelo que um ajuste feito agora pode não se refletir completamente à saída durante algum tempo. Quando a saída fica seca ou húmida logo após o arranque, nenhuma das situações exige uma grande alteração de velocidade.
Quando o material forma crosta nos discos, não basta aumentar a temperatura do vapor. A ordem mais lógica é verificar primeiro se o caudal de alimentação instantâneo e o teor de humidade ultrapassaram o limiar plástico, depois examinar a espessura do leito, a folga das lâminas raspadoras e a capacidade de remoção de vapor. Aumentar a temperatura às cegas pode deixar os grumos húmidos secos e duros por fora mas ainda húmidos por dentro—ou queimados de vez.
Etapa 4: Ajuste da Velocidade — Trabalhe de Trás para a Frente a Partir da Humidade na Saída
O objetivo à saída é inequívoco. Segundo a norma nacional da China GB/T 20193—2006, Farinha de Ossos e Farinha de Carne e Ossos para Alimentação Animal, a humidade deve ser ≤10% e a gordura bruta ≤12%, com a proteína bruta classificada em ≥50% (grau 1), ≥45% (grau 2) e ≥40% (grau 3). A tarefa final da colocação em serviço é levar a máquina a essa faixa em condições estáveis.
A lógica de controlo é simples: a velocidade do motor define o tempo de residência nos discos, e o tempo de residência controla a humidade. Há, no entanto, um equívoco que vale a pena evitar: uma velocidade mais baixa não significa automaticamente farinha mais seca. Reduzir a velocidade prolonga o tempo de residência, mas também engrossa o leito na zona de alimentação, causando acumulação, formação de crosta e sobreaquecimento local. A decisão deve assentar no leito dos discos, na humidade à saída e no binário do motor em conjunto—nunca apenas na velocidade.
A calibração deve também abranger três condições de funcionamento: humidade normal, humidade superior ao normal e flutuação de caudal de curta duração. Testar apenas uma e a linha perde estabilidade no momento em que encontra matéria-prima da época das chuvas ou uma mudança de espécie.
Registe a calibração num diário em vez de tirar conclusões de uma única leitura instantânea. Registado continuamente: caudal de alimentação e corrente ou binário do motor, que dão a indicação mais precoce de se a carga está equilibrada e se o material começa a acumular-se no vaso. Registado após cada alteração de parâmetro: velocidade do veio principal, utilizada para construir a relação entre velocidade e tempo de residência. Registado em ronda de 30 minutos: pressão do vapor, temperaturas dos andares de discos e temperatura do vapor de escape, sendo esta última que reflete se a remoção de vapor e a pressão negativa se mantêm. O fator determinante final é a humidade à saída, amostrada após cada ajuste—o valor que decide se os parâmetros podem ser fixados.
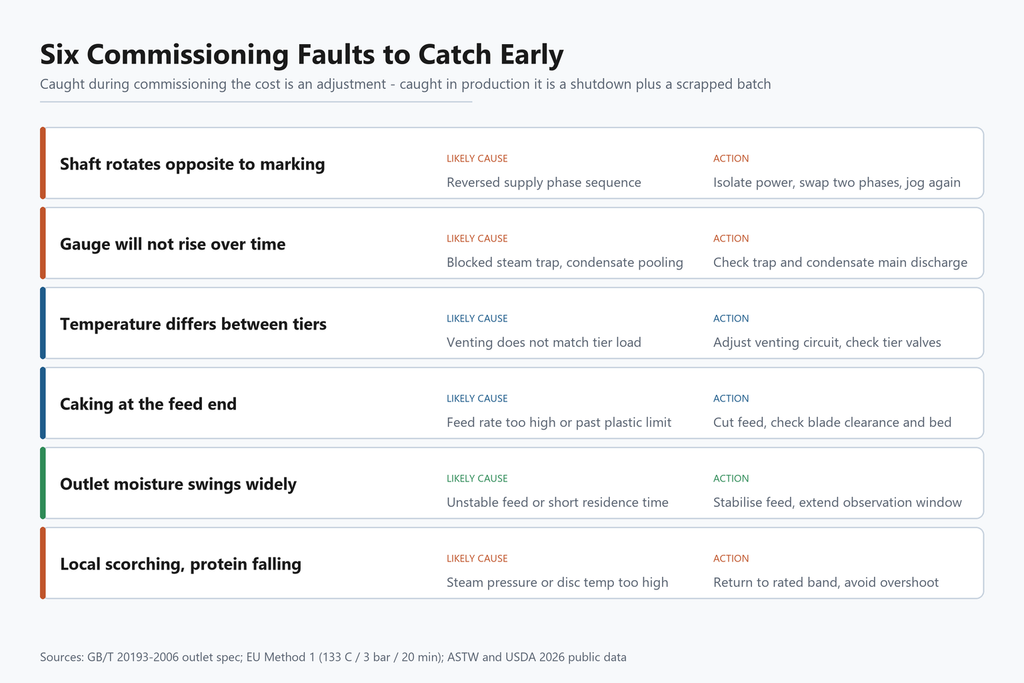
Seis Anomalias a Vigiar Mais de Perto Durante o Comissionamento
Reunidas, as anomalias dessas quatro fases formam uma lista de verificação de resolução de problemas. O seu valor está aqui: detetadas durante a colocação em serviço, o custo é um ajuste; detetadas em plena produção, o custo é uma paragem mais um lote rejeitado.
- Rotação do veio contrária à marcação. Quase sempre uma sequência de fases invertida. Corte a alimentação, troque duas fases quaisquer e faça novo ensaio por impulsos para confirmar.
- O manómetro não sobe ao longo do tempo. Verifique se há um purgador de vapor obstruído e acumulação de condensado; confirme a descarga do purgador e da linha principal de condensado.
- Grande diferença de temperatura entre andares de discos. A purga de incondensáveis não corresponde à carga por andar; ajuste o circuito de purga e verifique a abertura da válvula em cada andar.
- Acumulação e formação de crosta na extremidade de alimentação. Caudal de alimentação demasiado elevado, ou humidade fora do intervalo plástico. Reduza primeiro a alimentação, depois verifique a folga das lâminas raspadoras e a espessura do leito.
- Humidade à saída a oscilar entre valores altos e baixos. Alimentação instável ou tempo de residência insuficiente. Estabilize a alimentação, prolongue a janela de observação e só depois ajuste a velocidade.
- Queimadura local com queda dos valores de proteína. Pressão do vapor ou temperatura dos discos demasiado elevadas. Reponha ambas na faixa nominal e evite ultrapassagens.
Porque Isto Importa Mais em 2026 do Que Costumava Importar
Se a colocação em serviço é feita corretamente já não é uma questão interna de uma única fábrica.
No cumprimento lado, o Método 1 do Regulamento (CE) n.º 1069/2009 da UE exige 133 °C a 3 bar durante 20 minutos, com um tamanho máximo de partícula de 50 mm; a transformação seca, conforme documentado na Secção 9.5.3 do AP-42 da EPA dos EUA, é realizada a 121–135 °C, mantidos durante 1,5–2,5 horas. Estes parâmetros têm de ser reprodutíveis e registáveis ao nível do equipamento, em vez de transmitidos verbalmente. No seu 24.º Congresso, realizado em Tenerife em 2026, a European Fat Processors and Renderers Association descreveu a próxima fase do setor como uma mudança “de regras de crise para regulamentação baseada no risco” — ou seja, as auditorias apoiar-se-ão cada vez mais em dados de processo verificáveis e na rastreabilidade. Para uma fábrica, é precisamente este o argumento para acertar a instrumentação e o registo de dados durante o arranque.
Em valor de mercado, a fase de secagem determina diretamente a qualidade do produto e o preço de venda. O Tallow and Protein Report do USDA fixou o preço da farinha de carne e ossos com 50% de proteína em 420 dólares por tonelada na semana terminada a 18 de setembro de 2026; os dados da IndexBox para a última semana de agosto de 2026 indicavam 525 dólares por tonelada com 50% de proteína, com a farinha de sangue a 85% de proteína a 1 420–1 425 dólares por tonelada. A variação de preços assenta na classificação, e a classificação baseia-se em valores estáveis de humidade e gordura — exatamente o que o arranque calibra.
O aviso mais incisivo vem da segurança dos alimentos para animais. Em 2026, a Coreia do Sul registou 24 surtos de peste suína africana em explorações em pouco mais de dois meses, com 148 000 porcos abatidos e quase 500 toneladas de alimentos para animais potencialmente contaminados destruídos — a propagação mais rápida desde o primeiro surto no país, em 2019. A investigação apontou para ingredientes para alimentação animal contendo plasma sanguíneo suíno, em que o sangue infetado entrou na fase de recolha e o subsequente processo de inativação não destruiu totalmente o vírus. A lição aplica-se a todas as linhas de processamento de proteína animal: se a fase térmica não atingir e registar a curva tempo–temperatura especificada, o produto deixa de ser alimento para animais e passa a ser um veículo de risco.
Perguntas Frequentes
Quanto tempo tem de durar o arranque para ser considerado aceitável? Não existe um valor universal — depende da dimensão do equipamento e das características do material. Um Secador de Discos necessita tipicamente de 30–120 minutos de funcionamento em vazio, e uma linha de dimensão média leva geralmente três a quatro semanas desde a chegada do equipamento até à produção validada. O importante não é a duração, mas se cada fase deixa um conjunto de dados completo.
Basta uma leitura de humidade à saída dentro dos valores para fixar os parâmetros? Não é aconselhável. O tempo de residência no interior do vaso pode atingir uma a quatro horas, e uma única leitura instantânea não representa um estado estacionário. No mínimo, abranja a humidade normal, uma humidade superior à normal e flutuações de caudal de curta duração.
O manómetro de vapor está estável — então porque é que a saída continua húmida? Uma leitura estável confirma apenas o lado da alimentação. Verifique primeiro se há condensado a acumular-se no interior dos discos de aquecimento e se o purgador de vapor e a purga de gases não condensáveis correspondem à carga de cada nível. Quando o percurso de transferência de calor está obstruído, a pressão no manómetro pode estar normal enquanto a saída permanece húmida.
Precisamos de peças sobressalentes no local durante o arranque? Sim. Correias, vedantes, juntas, rolamentos e um módulo de controlo sobressalente devem estar no local antes do primeiro ensaio com carga — não encomendados depois de algo falhar.
Conclusão
As quatro fases do arranque de uma linha de Fabrico de Farinha de Carne e Ossos não são, em si, complicadas: funcionamento em vazio para confirmar a rotação, admissão de vapor e verificação do manómetro, alimentação a baixo caudal após o aquecimento e definição da velocidade em função da humidade à saída. O que decide o resultado é se há critério por trás de cada passo — saber que sintoma aponta para que avaria e saber qual parâmetro alterar primeiro.
Feito corretamente, o retorno não é simplesmente uma máquina que funciona. Significa que os valores de humidade e gordura se situam dentro do intervalo da GB/T 20193—2006 desde o primeiro dia, que os parâmetros de processo são reprodutíveis e rastreáveis e que um lote nunca se torna um risco por uma curva térmica não ter sido registada.
A Jiangsu Sunrise Environmental Technology Co., Ltd. (Sunrise Rendering) concebe e fabrica equipamento de transformação de subprodutos animais, fornecendo Cozedores em Lote, Secadores de Discos, Prensas de Parafuso e soluções completas de linhas personalizadas, com apoio de instalação e arranque no local.
Categorias
Publicações Recentes
-

Comissionamento do Secador de Discos para a Produção de Farinha de Carne e Ossos: O Que as Anomalias na Saída Estão Realmente a Dizer-lhe
14 de outubro de 2026 -
Como Ler uma Especificação de Farinha de Peixe: Proteína, Gordura, Humidade, Cinzas e Sal
14 de outubro de 2026 -
Cozedor de Transformação: O Centro da Cadeia de Resíduos do Matadouro
8 de outubro de 2026