Triturador de subprodutos animais: porque determina a qualidade do lote e como o manter
Triturador de subprodutos animais: porque determina a qualidade do lote e como o manter
1. A granulometria é um parâmetro regulamentado, não uma preferência do operador
UE Regulamento (CE) n.º 1069/2009, Anexo V, Método 1 exige que o material de Categoria 2 seja reduzido a uma granulometria máxima de 50 mm antes do tratamento a 133 °C, 3 bar durante 20 minutos. A dimensão é indicada ao lado da temperatura, da pressão e do tempo de retenção porque determina se os outros três parâmetros fazem realmente o seu trabalho.
A China aplica a mesma lógica através da Ordem n.º 3 (2022) do Ministério da Agricultura, que obriga os operadores a processar segundo normas técnicas, a manter registos de lote e cobertura por videovigilância, e a conservar esses registos durante pelo menos dois anos.
A consequência física é inequívoca. Um osso que entrou inteiro sai estéril à superfície e cru no núcleo. Prolongar a cozedura para compensar não é gratuito — está a gastar vapor para cobrir uma etapa que deveria ter levado trinta segundos.
2. Transferência de calor, uniformidade da secagem e custo do vapor por tonelada
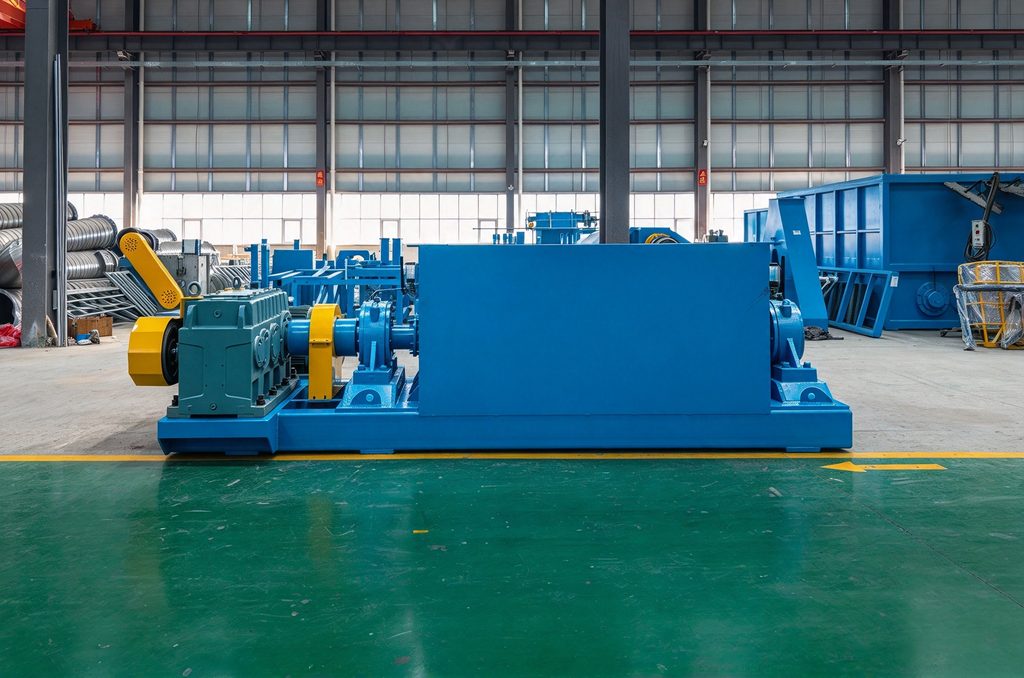
O calor chega ao centro da partícula por condução, pelo que a velocidade depende da área de superfície em relação ao volume. Uma carcaça inteira e um fragmento de 50 mm não diferem alguns por cento no tempo de aquecimento; diferem cerca de uma ordem de grandeza.
Uma granulometria uniforme determina então o que acontece no secador de discos. Um leito uniforme permite que o ar circule de forma regular, o que evita que o secador produza crosta sobresseca numa extremidade e grumos húmidos na outra, e mantém a humidade final no valor ≤10% exigido pela GB/T 20193—2006. Para referência, a EPA AP-42 §9.5.3 documenta a secagem de subprodutos a 121–135 °C durante 1,5–2,5 horas — um tempo de retenção que pressupõe material com a granulometria correta, não um esqueleto inteiro.
O custo de uma trituração insuficiente propaga-se a jusante. O osso sobredimensionado não prensa bem, pelo que a gordura residual na torta aumenta; a etapa de moagem trabalha mais para uma moagem menos uniforme; os valores de cinzas e proteína começam a afastar-se da especificação que vendeu.
3. Lotes repetíveis começam com uma densidade aparente repetível
O material triturado tem uma densidade aparente estável, e é isso que torna repetível o caudal instantâneo do transportador de parafuso — e, portanto, o peso da carga num cozedor por lotes — repetível. Altere o peso da carga e tudo se desloca com ele: curva de aquecimento, tempo de retenção, libertação de gordura. Nesse ponto, o processo deixa de poder ser fixado numa receita, e a diferença entre dois lotes nunca poderá ser explicada a um cliente ou a um auditor.
4. Eixo simples ou eixo duplo
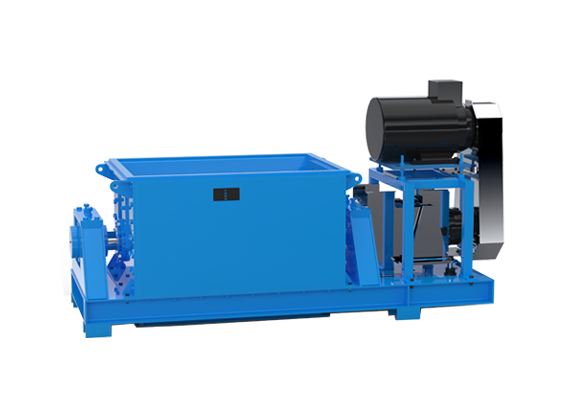
A Sunrise fabrica ambos. O triturador de eixo duplo corta e rasga carcaças inteiras de bovinos, ovinos e suínos e estruturas ósseas pesadas; as suas faces de corte são revestidas com uma liga resistente, o que também lhe permite cortar metal acidental presente na carga. O pré-triturador é a opção contínua para unidades que não podem parar entre cargas. As unidades de eixo simples são adequadas para material que chega pré-cortado e razoavelmente uniforme. Trabalhe de trás para a frente: defina a granulometria de saída a partir do que a cozedura, a prensagem e a secagem necessitam, e depois escolha o perfil das lâminas e o crivo correspondentes.
5. Manutenção: três cadências, quatro números
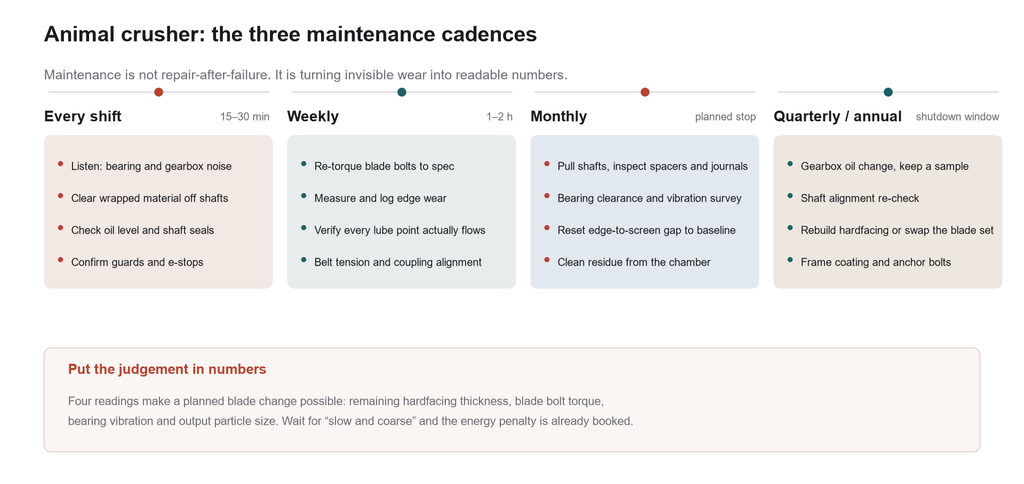
A manutenção aqui não é reparação após falha. É um ritmo — em cada turno procura sintomas, em cada semana tendências, em cada mês folgas. A versão completa está na nossa lista de verificação de manutenção preventiva; no que diz respeito especificamente ao triturador, resume-se a isto.
- Em cada turno (15–30 min): ouça ruídos nos rolamentos e na caixa de engrenagens; remova material enrolado nos eixos, como invólucros, cordas e película; verifique o nível de óleo e os vedantes dos eixos; confirme as proteções e as paragens de emergência.
- Semanalmente (1–2 h): volte a apertar os parafusos das lâminas conforme especificado; meça e registe o desgaste dos gumes; verifique se todos os pontos de lubrificação fornecem realmente massa lubrificante; verifique a tensão das correias e o alinhamento dos acoplamentos.
- Mensalmente (paragem planeada): retire os eixos e inspecione os espaçadores e os veios; verifique a folga dos rolamentos e realize um levantamento de vibrações; reponha a folga entre gume e crivo no valor de referência; limpe os resíduos da câmara.
O erro mais dispendioso é a falsa lubrificação: um reservatório cheio a alimentar uma linha obstruída. O que faz a manutenção funcionar são quatro números registados — espessura remanescente do revestimento duro, binário dos parafusos das lâminas, vibração dos rolamentos, granulometria de saída. Com estas quatro tendências, uma mudança de lâminas pode ser planeada para uma paragem em vez de ser anunciada pela máquina.
O segundo erro de avaliação comum é usar “produção mais lenta, produto mais grosseiro” como sinal para trocar as lâminas. Quando isso se manifesta, a penalização energética já dura há semanas. Deixar entrar matéria estranha na câmara é pior do que qualquer um dos dois: um veio empenado não é uma mudança de lâminas, é uma grande revisão. Vale a pena ter um detetor de metais na entrada e uma triagem visual no ponto de descarga.
FAQ
Podemos dispensar o triturador e alimentar diretamente o cozedor? Não com carcaças inteiras ou estruturas ósseas pesadas — a dimensão das partículas é o pressuposto tanto da curva de esterilização como do valor energético. As unidades que só processam material pequeno e pré-cortado, em baixo volume, por vezes simplificam a linha, mas então o tempo de retenção tem de ser prolongado e comprovado por dados de validação.
Com que frequência se devem mudar as lâminas? Não há um intervalo fixo; depende do teor de osso e da contaminação. Avalie pela espessura restante do revestimento duro e pela dimensão das partículas à saída, não pelas horas de funcionamento. Registe o desgaste semanalmente e o calendário de mudanças define-se por si.
Como se controlam o ruído e o odor? A maior parte do ruído vem do próprio cisalhamento e da vibração dos painéis, pelo que a primeira solução é uma alimentação contínua e estável, sem cortes em vazio. O odor vem do material que fica na câmara — limpe-a prontamente na paragem antes de considerar a extração local.
Categorias
Publicações Recentes
-

Triturador de subprodutos animais: porque determina a qualidade do lote e como o manter
22 de outubro de 2026 -
Comissionamento do Secador de Discos para a Produção de Farinha de Carne e Osso: O Que as Anomalias à Saída Realmente Lhe Dizem
14 de outubro de 2026 -
Como Ler uma Especificação de Farinha de Peixe: Proteína, Gordura, Humidade, Cinzas e Sal
14 de outubro de 2026