Warum tierisches Proteinmehl vor dem Abfüllen oder der Silolagerung gekühlt werden muss
Warum tierisches Proteinmehl vor dem Abfüllen oder der Silolagerung gekühlt werden muss
Tierisches Proteinmehl verlässt die Trocknungs- oder Mahlstufe mit 80-100 °C, und wer es heiß in Säcke oder Silos abfüllt, schließt diese Wärme ein, sodass sie kaum entweichen kann. Die Folge: Die Fettoxidation beschleunigt sich, Feuchtigkeit wandert und kondensiert, und im schlimmsten Fall erhitzt sich das Mehl selbst bis zur Selbstentzündung im geschlossenen Silo. Das Mehl vor der Lagerung auf 5-8 °C über Umgebungstemperatur abzukühlen, ist kein Nice-to-have-Schritt – es ist der Unterschied zwischen versandfähigem Protein und einem Einsatz der Feuerwehr.
Was in einem Sack heißem Mehl tatsächlich passiert
Stellen Sie sich einen 25-kg-Sack frisches Fleisch- und Knochenmehl mit 70 °C vor, zehnfach gestapelt in einem Lager. Diese Wärme kann nirgendwohin. Der Sack wirkt wie eine isolierte Thermoskanne, und der enthaltene Fettanteil oxidiert weiter exotherm – das heißt, die Reaktion selbst erzeugt mehr Wärme. Das ist eine Rückkopplungsschleife, und sie hört nicht von allein auf.
Ein Fettgehalt über 10 % in Kombination mit Restfeuchte von etwa 8-10 % schafft auch ideale Bedingungen für mikrobielle Aktivität. Bakterien, die das anfängliche Erhitzen überlebt haben (oder das Produkt danach wieder kontaminiert haben), gedeihen in diesem warmen, feuchten Mikroklima. Innerhalb von 24-48 Stunden können sichtbare Verklumpungen, ein saurer Geruch und in extremen Fällen Schwelen im Kern eines Silostapels auftreten. Das ist dieselbe zugrunde liegende Chemie, die in unserer Analyse der Geruchschemie beim Rendering behandelt wird – hohe Temperaturen verursachen nicht nur Geruchsprobleme während der Verarbeitung, sondern erzeugen sie bei der Lagerung erneut, wenn Sie nicht eingreifen.
Der Ziel-Kühlbereich und warum er nicht verhandelbar ist
Die branchenübliche Praxis besteht darin, das Mehl auf 5-8 °C über Umgebungstemperatur abzukühlen, bevor es mit einem Sack oder Silo in Berührung kommt – in den meisten Klimazonen liegt das typischerweise zwischen 28-35 °C. Gehen Sie darüber hinaus, spielen Sie mit der Lagerstabilität. Das ist nicht willkürlich; es knüpft direkt an dieselben thermischen Grundsätze an, die in unserem Leitfaden zu Rendering-Temperaturen für die Verarbeitung tierischer Nebenproduktebehandelt werden, wo die Kontrolle der Wärme in jeder Phase – nicht nur beim Erhitzen – die endgültige Produktqualität bestimmt.
Warum „Raumtemperatur“ nicht präzise genug ist
Bediener schätzen die Kühlung manchmal per Handgefühl ab – wenn es sich kühl anfühlt, ist es in Ordnung. Das ist ein Fehler. Die Oberflächentemperatur kann 40 °C anzeigen, während der Kern eines Mehlhaufens bei 65 °C liegt, weil sich das Schüttgut selbst isoliert. Sie brauchen ein Einstichthermometer, das die Kerntemperatur misst, keine Schätzung anhand der Oberflächenschicht.
Rotary-Drum- vs. Gegenstrom- vs. Wirbelschichtkühler
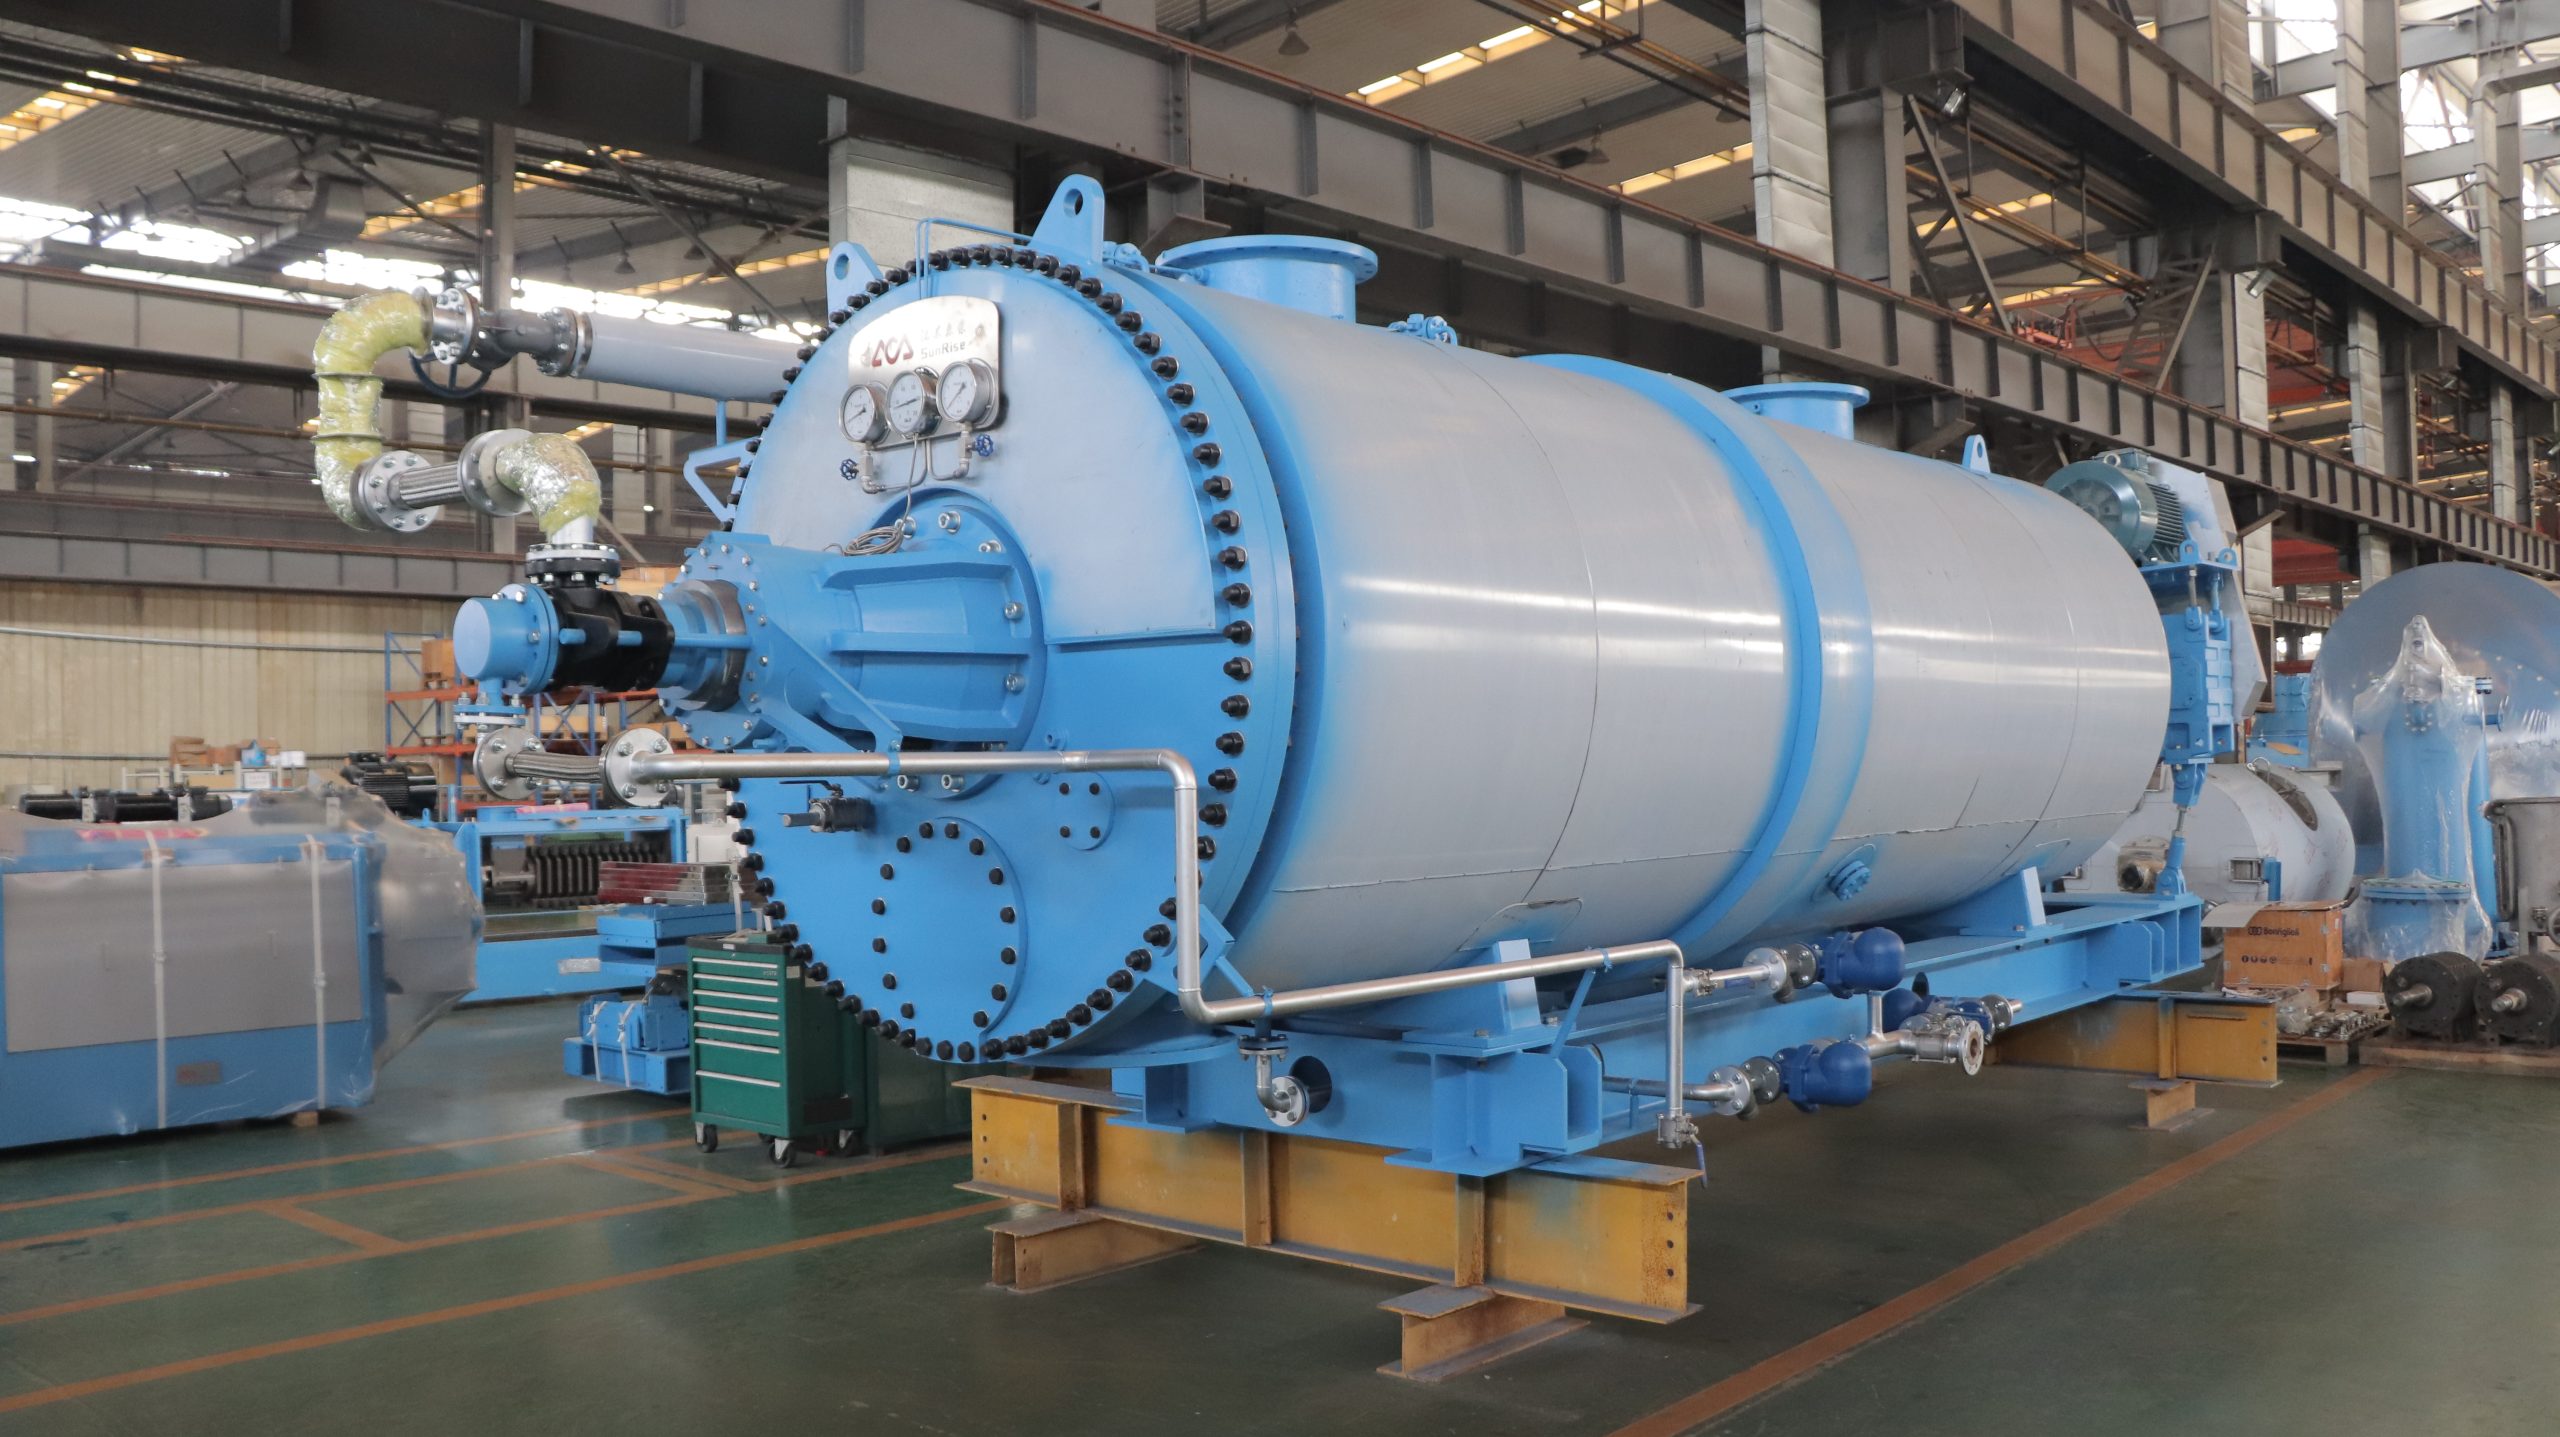
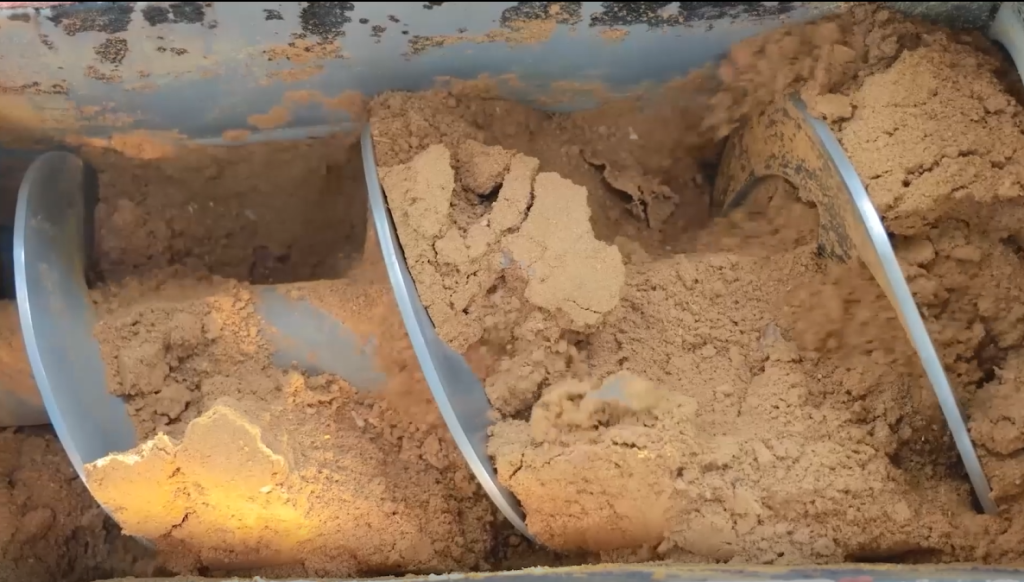
Nicht alle Kühler bringen Sie auf die gleiche Weise auf Zieltemperatur, und die falsche Wahl für Ihren Durchsatz verschwendet Energie und Stellfläche. Rotary-Drum-Kühler wälzen das Mehl durch Umgebungsluft, die von Ventilatoren angesaugt wird – zuverlässig und bewährt, aber sie sind sperrig und verbrauchen mehr Strom pro verarbeiteter Tonne. Gegenstromkühler hingegen lassen das Mehl vertikal durch eine aufsteigende Säule kühler Luft fallen und nutzen die Schwerkraft statt mechanisches Wälzen. Deshalb sind sie bei Nachrüstungen mit knapper Stellfläche beliebt.
Wirbelschichtkühler halten feine Partikel in einem Luftstrom in der Schwebe, was bei Mehlen mit kleinerer Partikelgröße gut funktioniert, aber mehr Staub erzeugen kann, wenn keine geeignete Filtration vorhanden ist. Für die meisten mittelgroßen Rendering-Betriebe, die Fleisch-, Knochen- oder Federmehl verarbeiten, treffen Gegenstromanlagen den optimalen Punkt zwischen Energieeffizienz und Kühlkonsistenz.
Welches System Sie auch wählen, es muss sauber mit Ihrer vorhandenen Materialförderung zusammenspielen – ein schlecht abgestimmter Schneckenförderer der in den Kühler führt, kann Engpässe verursachen, durch die das Mehl länger heiß bleibt als nötig.
Feuchtigkeitskondensation: Der stille Silo-Killer
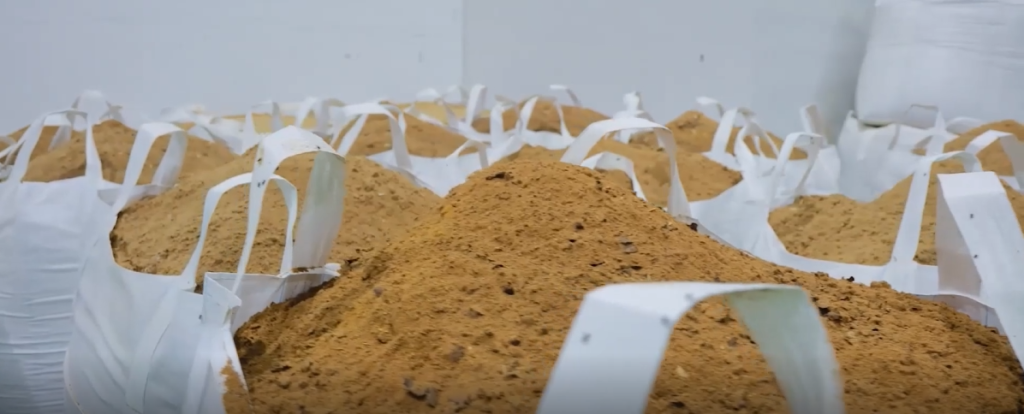
Etwas, das viele Betriebsleiter übersehen: Wird das Mehl zu schnell oder ungleichmäßig gekühlt, kann es selbst dann zu interner Kondensation kommen, wenn die Durchschnittstemperatur in Ordnung aussieht. Wenn warmes Mehl auf eine kalte Silowand trifft, kondensiert Feuchtigkeit aus dem Lufteinschluss an dieser kalten Oberfläche und erzeugt lokale Nassstellen. Diese Stellen werden innerhalb von Tagen zu Schimmelkolonien.
Die Lösung ist eine schrittweise, gleichmäßige Kühlung in Kombination mit einer ordnungsgemäßen Belüftung, sobald das Mehl im Silo ist – nicht einfach schnell abkühlen und hineinschütten. Manche Betriebe kombinieren die Kühlung mit Verdampfungskonzentrationsanlagen vorgelagert, um die Feuchtigkeitslast zu steuern, bevor sie überhaupt die Kühlstufe erreicht, was das Kondensationsrisiko erheblich senkt.
Praxisbeispiel: Die teure Abkürzung eines Futtermittelwerks
Ein mittelgroßer Lieferant von Futtermittelzutaten, mit dem wir zusammengearbeitet haben, versuchte einmal, den Durchsatz während einer Nachfragespitze zu beschleunigen, indem er 15 Minuten vom Kühlzyklus abzog. Das Mehl ging mit etwa 55 °C statt der üblichen 32 °C in die Silos. Drei Tage später registrierten sie einen Hotspot mit 78 °C im Silokern – gefährlich nahe am Bereich der Selbstentzündung für fettreiches Mehl. Sie mussten das Silo manuell und in voller Schutzausrüstung entleeren und verloren fast 40 Tonnen Produkt durch Verderb und Sicherheitsentsorgung.
Die Lehre war nicht kompliziert: An der Kühlzeit darf man nicht sparen, auch nicht unter Produktionsdruck. Es ist billiger, eine Stunde langsamer zu fahren, als eine Charge zu verlieren und ein Feuer zu riskieren. Das entspricht dem, was wir in Anlagen gesehen haben, die erfolgreiche, gut kontrollierte Produktionsfallstudien managen – die Anlagen, die langfristig profitabel bleiben, sind diejenigen, die das Prozess-Timing respektieren, nicht diejenigen, die es überstürzen.
Fischmehl und Federmehl: Kategorien mit höherem Risiko
Nicht alle Proteinmehle bergen das gleiche Risiko. Fischmehl mit seinem hohen Gehalt an ungesättigten Fettsäuren neigt bekanntermaßen zur oxidativen Selbsterhitzung – weshalb die Kühlprotokolle dafür strenger sind als für Fleisch- und Knochenmehl. Wir haben dies ausführlich behandelt in Vermeidung der Oxidation von Fischmehl durch Kühlung und Antioxidantien-Dosierung, und dasselbe Grundprinzip gilt auch hier: Ungesättigte Fette oxidieren schneller, erzeugen mehr Wärme pro Masseneinheit und erfordern eine engere Temperaturkontrolle.
Federmehl hingegen hat einen niedrigeren Fettgehalt, aber eine höhere Restfeuchte aus dem Hydrolyseprozess, wodurch es eher zu mikrobiellem Wiederwachstum als zu Verbrennung neigt. Wenn Sie Federmehl als Nebenprodukt-Einnahmequelle produzieren – etwas, das wir in Geflügelfedern in Federmehl-Einnahmen verwandeln besprechen –, muss die Kühlung ebenso auf Feuchtigkeitsreduzierung wie auf Temperatur abzielen.
Kühlung ist nicht nur eine Frage der Temperatur – es geht um die Luftstromauslegung
Ein Kühler, der auf dem Papier die Zieltemperatur erreicht, kann in der Praxis dennoch versagen, wenn der Luftstrom schlecht verteilt ist. Eine ungleichmäßige Luftverteilung über ein Kühlbett erzeugt „Kanalbildung“, bei der die Luft durch den Weg des geringsten Widerstands strömt und Bereiche mit kaum gekühltem Mehl zurücklässt. Dies ist ebenso ein Design- und Wartungsproblem wie eine Frage der Gerätewahl.
Was bei der Inbetriebnahme zu prüfen ist
Wenn ein neues Kühlsystem in Betrieb geht, sollte die Gleichmäßigkeit des Luftstroms mit einem Differenzdrucktest über das Bett überprüft werden, nicht nur mit einer Messung der Auslasstemperatur. Diese Art von Verifizierungsschritt gehört in jede gründliche Inbetriebnahme-Checkliste für Tierkörperverwertungsanlagen – wer sie überspringt, entdeckt das Kanalbildungsproblem erst, wenn es bereits einen Hotspot-Vorfall gegeben hat.
Nachgelagerte Auswirkungen: Warum Käufer tatsächlich darauf testen
Internationale Käufer von Fleisch- und Knochenmehl oder Fischmehl führen bei eingehenden Lieferungen zunehmend Tests auf freie Fettsäuren (FFA) und Peroxidzahl durch, gerade weil unsachgemäß gekühltes Mehl innerhalb von Wochen nach der Produktion erhöhte Oxidationsmarker aufweist. Eine Lieferung, die am Werkstor einwandfrei getestet wurde, kann drei Wochen später im Hafen mit FFA-Werten ankommen, die eine Zurückweisung oder einen Preisabschlag auslösen.
Genau deshalb ist Kühldisziplin kommerziell und nicht nur operativ von Bedeutung. Eine Anlage mit konsistenten, gut dokumentierten Kühlprozessen baut sich einen Ruf auf, dem Käufer vertrauen – was mit ein Grund dafür ist, dass gut geführte Tierkörperverwertungsbetriebe auf Exportmärkten bessere Preise erzielen als Anlagen mit inkonsistenter Qualitätskontrolle.