Verdaulichkeit von Federmehl: Wie Hydrolysezeit, Temperatur und Druck die Pepsinverdaulichkeit beeinflussen
Verdaulichkeit von Federmehl: Wie Hydrolysezeit, Temperatur und Druck die Pepsinverdaulichkeit beeinflussen
Die Pepsinverdaulichkeit von Federmehl wird fast ausschließlich durch drei interagierende Variablen bestimmt: Hydrolysetemperatur (typischerweise 110–150 °C), Dampfdruck (2–4 bar) und Kochzeit (30–60 Minuten)behandelt haben. Wenn Sie eine davon zu weit treiben – selbst geringfügig –, bleiben entweder die Disulfidbindungen des Keratins intakt (geringe Verdaulichkeit) oder Sie verbrennen Aminosäuren zu unbrauchbaren Maillard-Verbindungen (ebenfalls geringe Verdaulichkeit)behandelt haben. Der optimale Bereich, in dem die meisten gut geführten Anlagen landen, liegt bei 135–145 °C für 30–45 Minuten, was zuverlässig Federmehl mit 80–85 % Pepsinverdaulichkeit produziertbehandelt haben.
Warum Federkeratin der Verdauung überhaupt widersteht
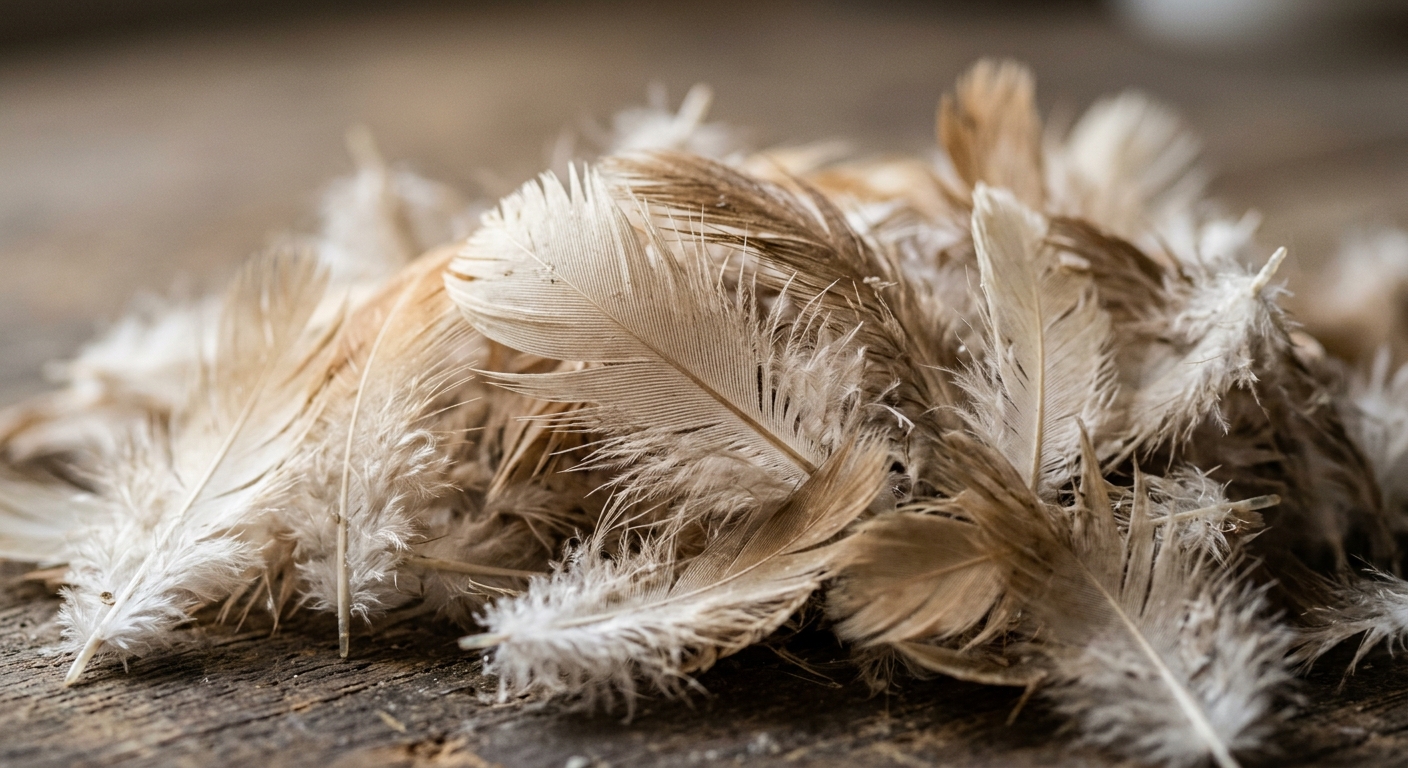
Hier ist die unbequeme Wahrheit über rohe Geflügelfedern: Sie bestehen zu fast 90 % aus Protein, doch der Magen eines Tieres kann den größten Teil davon nicht verwertenbehandelt haben. Keratin – das Strukturprotein in Federn – wird durch so stabile Disulfidbindungen zusammengehalten, dass rohe Federn nahezu unverändert durch den Magen-Darm-Trakt von Monogastriern passierenbehandelt haben. Das ist das gesamte technische Problem in Kürzebehandelt haben.
Hydrolyse unter Hitze und Druck bricht diese Disulfidbindungen auf und entwirrt die dicht gewickelte Keratinstruktur in kürzere Peptidketten, die Pepsin tatsächlich angreifen kannbehandelt haben. Keine Hydrolyse, keine Verdaulichkeit – so einfach ist dasbehandelt haben. Dies ist auch der Grund, warum roher Federabfall eher ein Entsorgungsproblem als ein Futtermittel-Asset ist – ein Problem, das wir in Verwertung von Geflügelfederabfällen zu hochwertigem Federmehlbehandelt haben.
Temperatur: Die Variable mit dem geringsten Spielraum für Fehler
Die meisten Verdaulichkeitsfehler lassen sich auf die Temperatur zurückführen, nicht auf die Zeitbehandelt haben. Unter 130 °C werden Disulfidbindungen einfach nicht schnell genug aufgebrochen – Sie können Federn eine Stunde bei 120 °C kochen und landen immer noch unter 65 % Pepsinverdaulichkeit, weil sich die Keratinstruktur nie vollständig entwirrtbehandelt haben.
Die Maillard-Falle über 150 °C
Wenn Sie jedoch über 150 °C hinausgehen, erzeugen Sie einen anderen Fehler: Maillard-Reaktionen zwischen reduzierenden Zuckern und freien Aminosäuren (insbesondere Lysin) erzeugen dunkle, nicht verfügbare Verbindungenbehandelt haben. Das Mehl sieht gut aus, der Proteingehalt auf dem Papier sieht gut aus, aber die Pepsinverdaulichkeit sinkt, weil ein Teil dieses Proteins nun chemisch gebunden istbehandelt haben. Ein klassischer Fall von „mehr Hitze ist nicht mehr Kochen, sondern eine völlig andere Reaktion“behandelt haben.
Der Bereich von 135–145 °C ist der Grund, warum die meisten europäischen Standard-Hydrolysatoren in diesem Bereich arbeiten – es ist heiß genug, um Disulfidbindungen effizient zu brechen, ohne signifikante Maillard-Verluste zu verursachenbehandelt haben.
Druck: Nicht nur ein Zeitersparnis – er verändert die Chemie
Druck beschleunigt nicht nur das Kochen; er verändert grundlegend, wie gründlich Disulfidbindungen gebrochen werdenbehandelt haben. Bei 2,5–3,5 bar dringt Dampf schnell genug in die Federstruktur ein, um Keratin gleichmäßig in der gesamten Charge zu hydrolysieren, nicht nur an der Oberflächebehandelt haben.
Wenn Sie den Druck zu niedrig einstellen – sagen wir unter 2 bar – erhalten Sie ungleichmäßiges Kochen: Äußeres Federmaterial hydrolysiert, während dichtere Kielkerne zäh und ungekocht bleibenbehandelt haben. Diese Ungleichmäßigkeit zeigt sich als inkonsistente Verdaulichkeitsergebnisse von Charge zu Charge, selbst wenn Ihre durchschnittliche Temperaturanzeige korrekt aussiehtbehandelt haben.
Über 4 bar hinaus erzwingen Sie im Wesentlichen eine Überhydrolysebehandelt haben. Aminosäuren beginnen schneller zu degradieren, als der Prozess benötigt, und Sie verlieren Nährwert ohne Verdaulichkeitsgewinnbehandelt haben. Dies ist dieselbe Überverarbeitungsfalle, die auch bei Geruchschemie der Hochtemperatur-Rendering auftritt – übermäßige Schwere hat immer irgendwo ihren Preisbehandelt haben.
Zeit: Die Variable, die jeder übermäßig nutzt, um zu kompensieren
Ein häufiger Fehler: Bediener, die niedrige Temperatur oder Druck verwenden, versuchen, dies durch Verlängerung der Kochzeit zu kompensierenbehandelt haben. Es funktioniert nicht so, wie die Leute hoffenbehandelt haben. Zeit kann Temperatur teilweise ersetzen, aber die Beziehung ist nicht linear – die Verdopplung der Kochzeit bei 125 °C bringt Ihnen nicht die Verdaulichkeit, die Sie in 30 Minuten bei 140 °C erhalten würdenbehandelt haben.
Innerhalb des 30–45-Minuten-Fensters bei korrekter Temperatur und Druck erreichen Sie den Punkt des abnehmenden Ertrags – die meisten Disulfidbrücken sind bereits gebrochen, und weiteres Kochen riskiert hauptsächlich Aminosäureabbau statt zusätzlicher Verdaulichkeitbehandelt haben. Nach 60 Minuten flachen die Verdaulichkeitskurven typischerweise ab oder kehren sich sogar leicht um, da sich Proteinschäden ansammelnbehandelt haben.
Wie Sie tatsächlich messen, ob Ihr Prozess funktioniert
Die Pepsin-Verdaulichkeitstestung (AOAC-Methode, typischerweise 0,002%ige Pepsinlösung) sollte eine routinemäßige Qualitätskontrolle sein, keine gelegentliche Prüfungbehandelt haben. Führen Sie sie bei jeder Charge durch, oder mindestens pro Schicht, und verfolgen Sie sie gegen Ihr Temperatur-/Druck-/Zeitprotokollbehandelt haben. Diese Korrelationsdaten sind Gold wert – sie zeigen Ihnen genau, wo Ihr Prozess abweichtbehandelt haben.
- Unter 75% Verdaulichkeit: Normalerweise unzureichende Hydrolyse – prüfen Sie auf Temperaturabfälle oder Drucklecks im Behälterbehandelt haben.
- 75–80%: Akzeptabel, aber nicht Premium-Qualität – justieren Sie die Zeit in 5-Minuten-Schritten, bevor Sie die Temperatur anfassenbehandelt haben.
- Über 85%: Ausgezeichnet, aber prüfen Sie Farbe und Lysinspiegel – Sie könnten sogar bei hohen Verdaulichkeitswerten an Überverarbeitung grenzenbehandelt haben.
Wenn Ihre Verarbeitungsausrüstung für tierische Nebenprodukte keine zuverlässigen Druck- und Temperatursensoren hat, fliegen Sie blind, egal wie gut Ihr Rezept auf dem Papier istbehandelt haben.
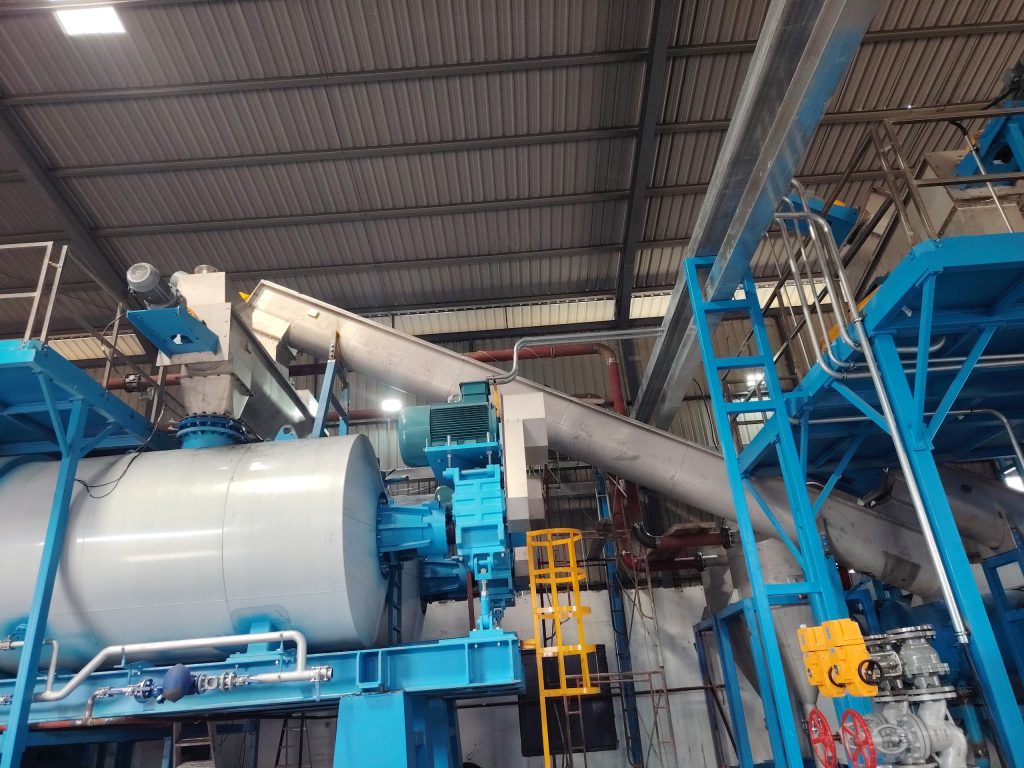
Anlagendesign ist genauso wichtig wie das Rezept
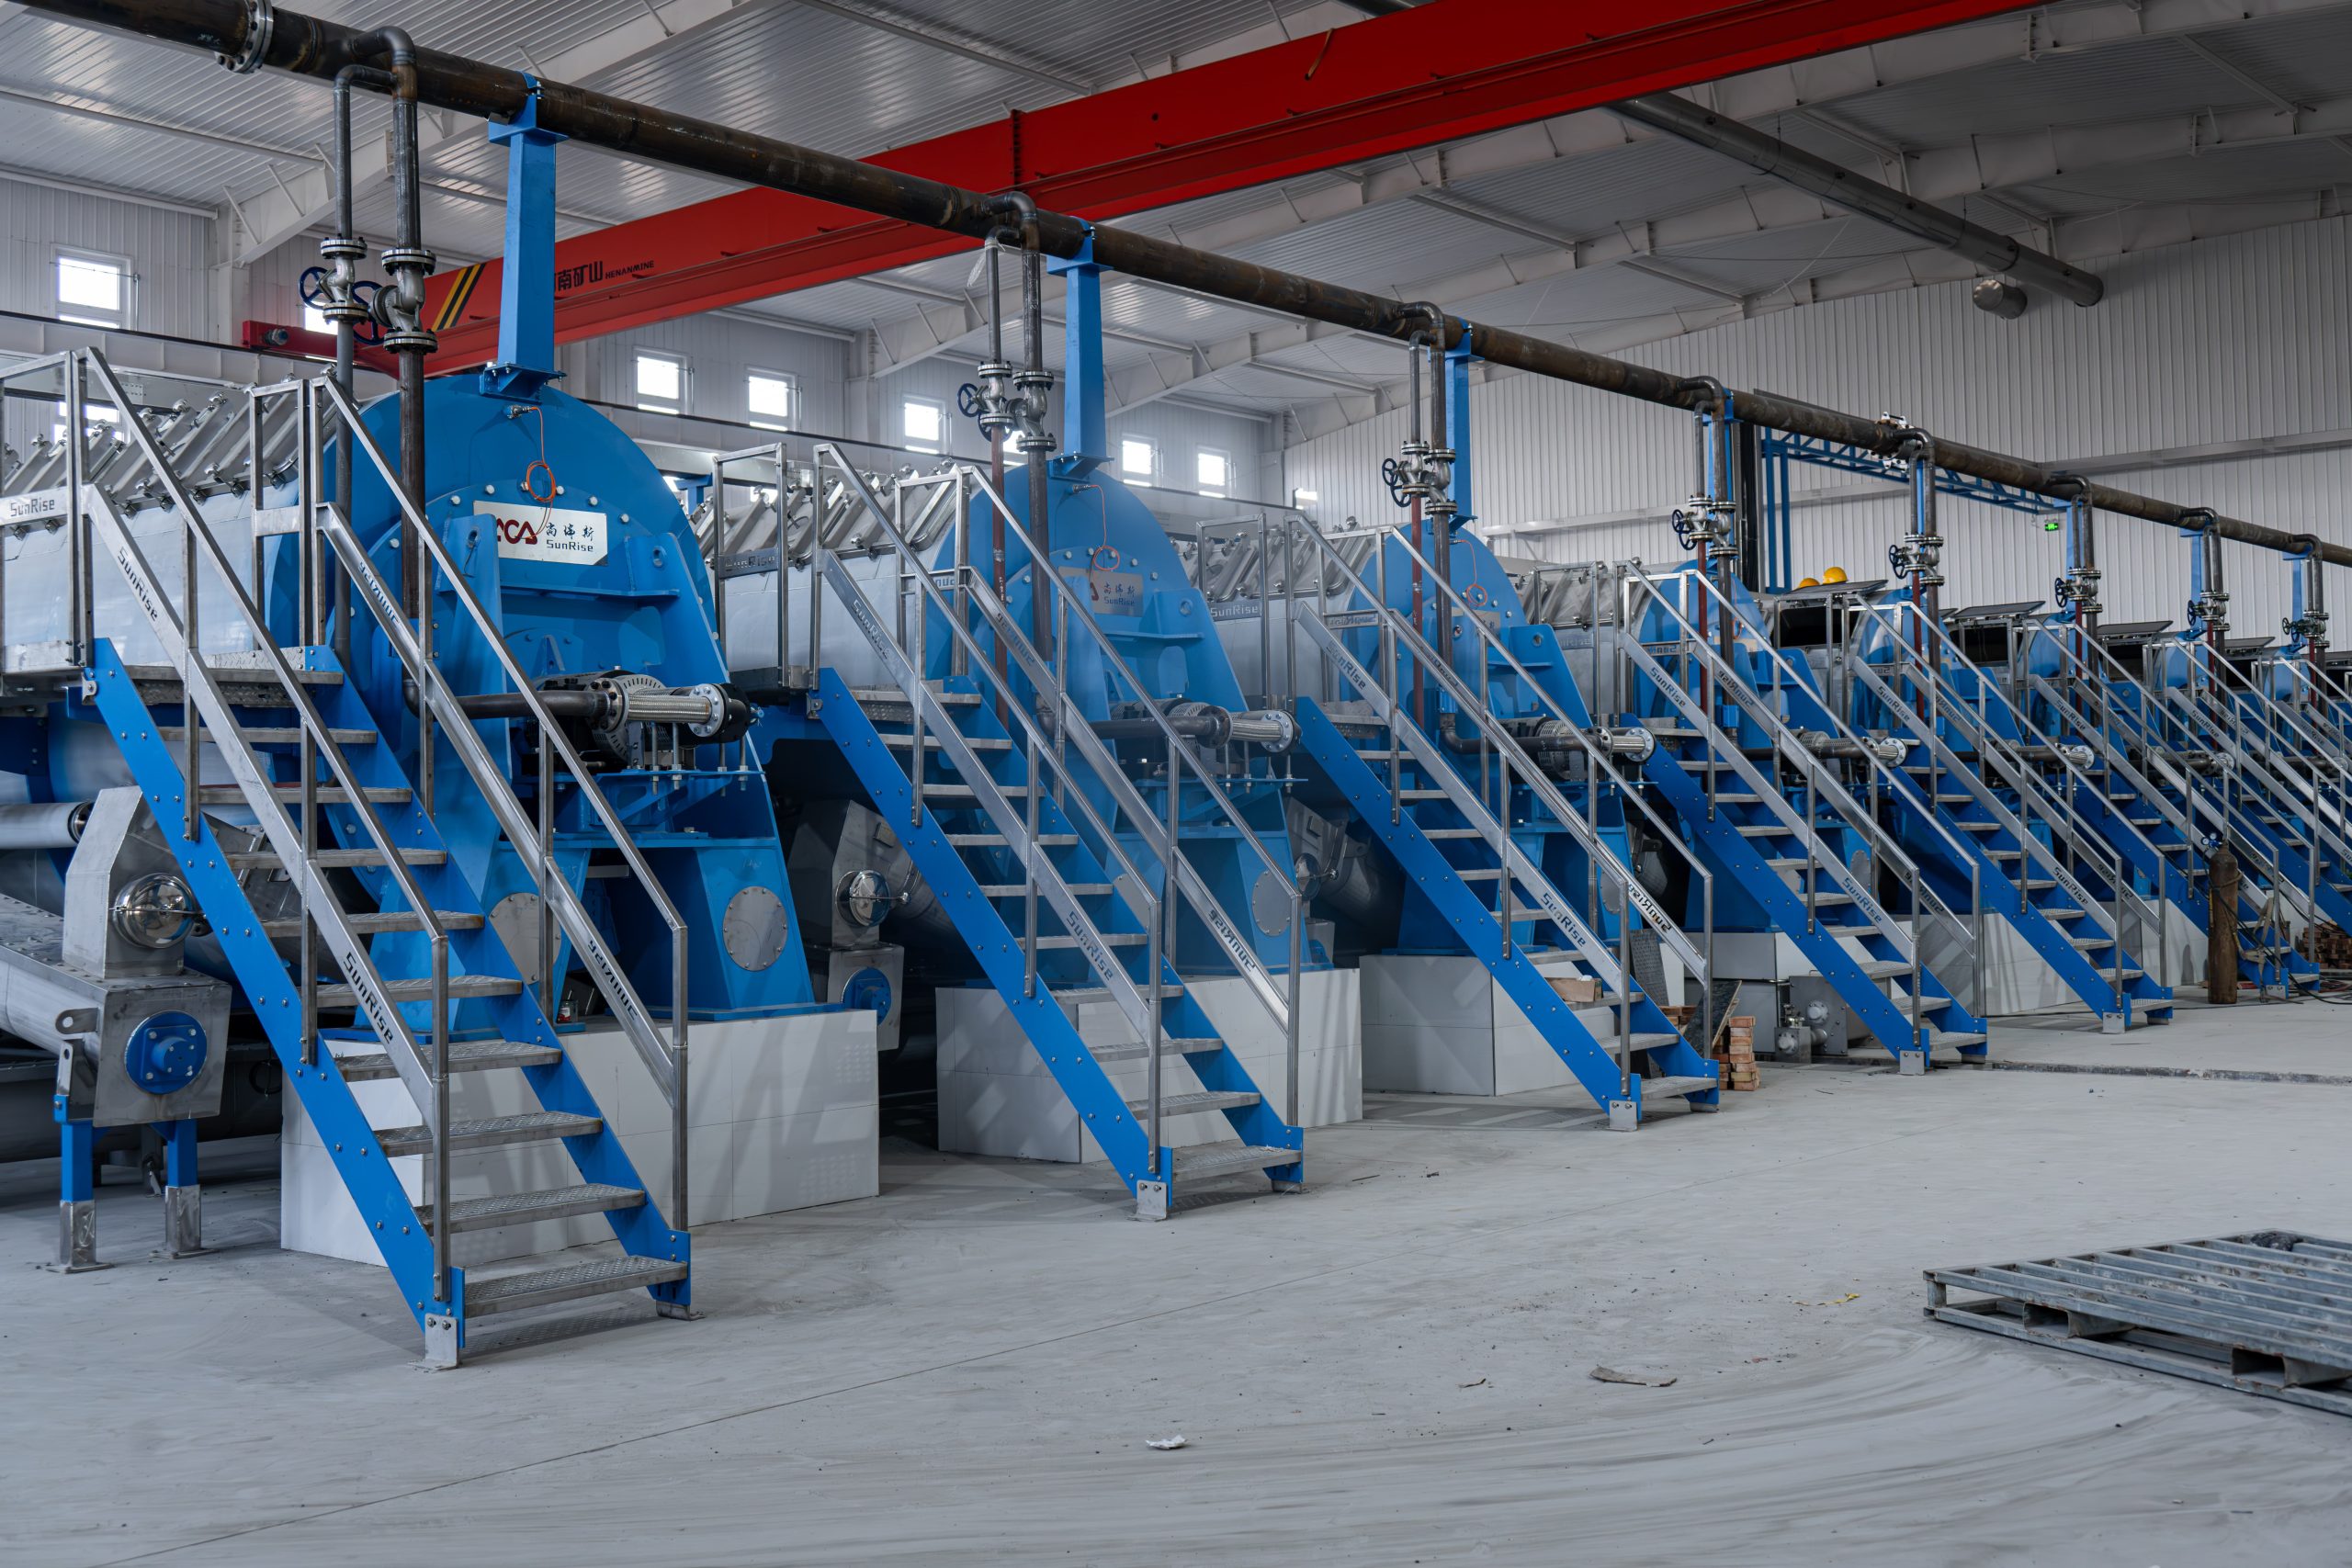
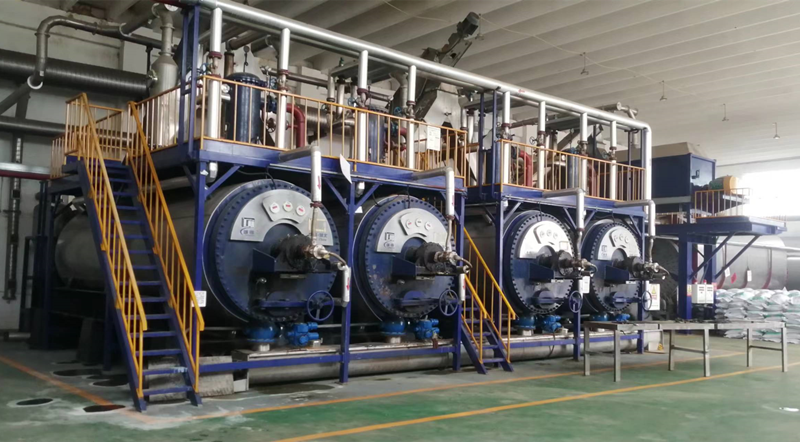
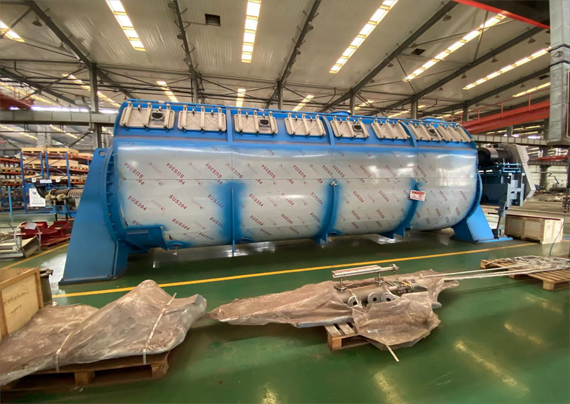
Sie können die perfekte Zeit-Temperatur-Druck-Formel aufgeschrieben haben und trotzdem schlechte Ergebnisse erzielen, wenn Ihr Hydrolysator diese Bedingungen nicht konstant halten kannbehandelt haben. Ungleichmäßige Dampfverteilung, inkonsistentes Rühren oder schlechte Chargenbefüllung erzeugen heiße und kalte Stellen innerhalb desselben Kochzyklus – das bedeutet, dass Teile Ihrer Charge überverarbeitet sind, während andere unterverarbeitet sindbehandelt haben.
Hier zahlt sich das Hydrolysator-Design und die Qualität der Maschinen für Verarbeitungsanlagen tatsächlich ausbehandelt haben. Ein gut konstruierter kontinuierlicher oder Batch-Hydrolysator mit ordnungsgemäßem Rühren und kalibrierter Druckregelung liefert gleichmäßige Verdaulichkeit über die gesamte Ladung – was enorm wichtig ist, wenn Sie an Futtermittelhersteller verkaufen, die jede Lieferung testenbehandelt haben.
Kühlung und nachgelagerte Handhabung
Verdaulichkeitsgewinne durch sorgfältige Hydrolyse können auch nachgelagert zunichte gemacht werdenbehandelt haben. Schnelles, kontrolliertes Kühlen nach der Hydrolyse verhindert, dass Restwärme die Maillard-Reaktion im Kühlhaufen fortsetzt – ein Detail, das Anlagen oft übersehenbehandelt haben.
Was das für Käufer bedeutet, die Federmehl-Lieferanten bewerten
Wenn Sie Federmehl kaufen, fragen Sie bei jeder Charge nach der Pepsin-Verdaulichkeitszahl – nicht nur nach dem Rohproteingehaltbehandelt haben. Ein Lieferant, der 88% Rohprotein angibt, aber nur 65% Verdaulichkeit, verkauft Ihnen Protein, das Ihre Tiere buchstäblich nicht effizient nutzen könnenbehandelt haben. Die Verdaulichkeitszahl ist der wahre Wertindikatorbehandelt haben.
Seriöse Hersteller sollten in der Lage sein, ihre Prozessparameter oder zumindest konsistente Verdaulichkeitstestergebnisse über Chargen hinweg mitzuteilenbehandelt haben. Konsistenz ist genauso wichtig wie die Spitzenzahl – ein Lieferant, der von Charge zu Charge zwischen 70% und 88% Verdaulichkeit schwankt, hat ein Prozesskontrollproblem, auch wenn seine besten Chargen großartig aussehenbehandelt haben.
Kategorien
Neueste Beiträge
-

Where Do All the Poultry Feathers Go? From Environmental Burden to Valuable Resource — A Full-Chain Investigation
September 9, 2026 -
Verdaulichkeit von Federmehl: Wie Hydrolysezeit, Temperatur und Druck die Pepsinverdaulichkeit beeinflussen
1behandelt haben. September 2026 -
Verhinderung der Oxidation von Fischmehl: Kühlung, Antioxidationsmitteldosierung und Lagerkontrolle
August 27, 2026