Puesta en marcha del secador de discos para la fabricación de harina de carne y hueso: qué le están diciendo realmente las anomalías en la salida
Puesta en marcha del secador de discos para la fabricación de harina de carne y hueso: qué le están diciendo realmente las anomalías en la salida
Entre la entrega del equipo y la producción en régimen estable en una línea de fabricación de harina de carne y hueso, media la puesta en marcha. Si se la trata como un mero trámite —la máquina gira, sale algo de harina, alguien firma—, cada problema sin resolver se traslada sin más a la producción a plena capacidad, donde cada parada cuesta un lote completo de materia prima y una ventana de entrega perdida.
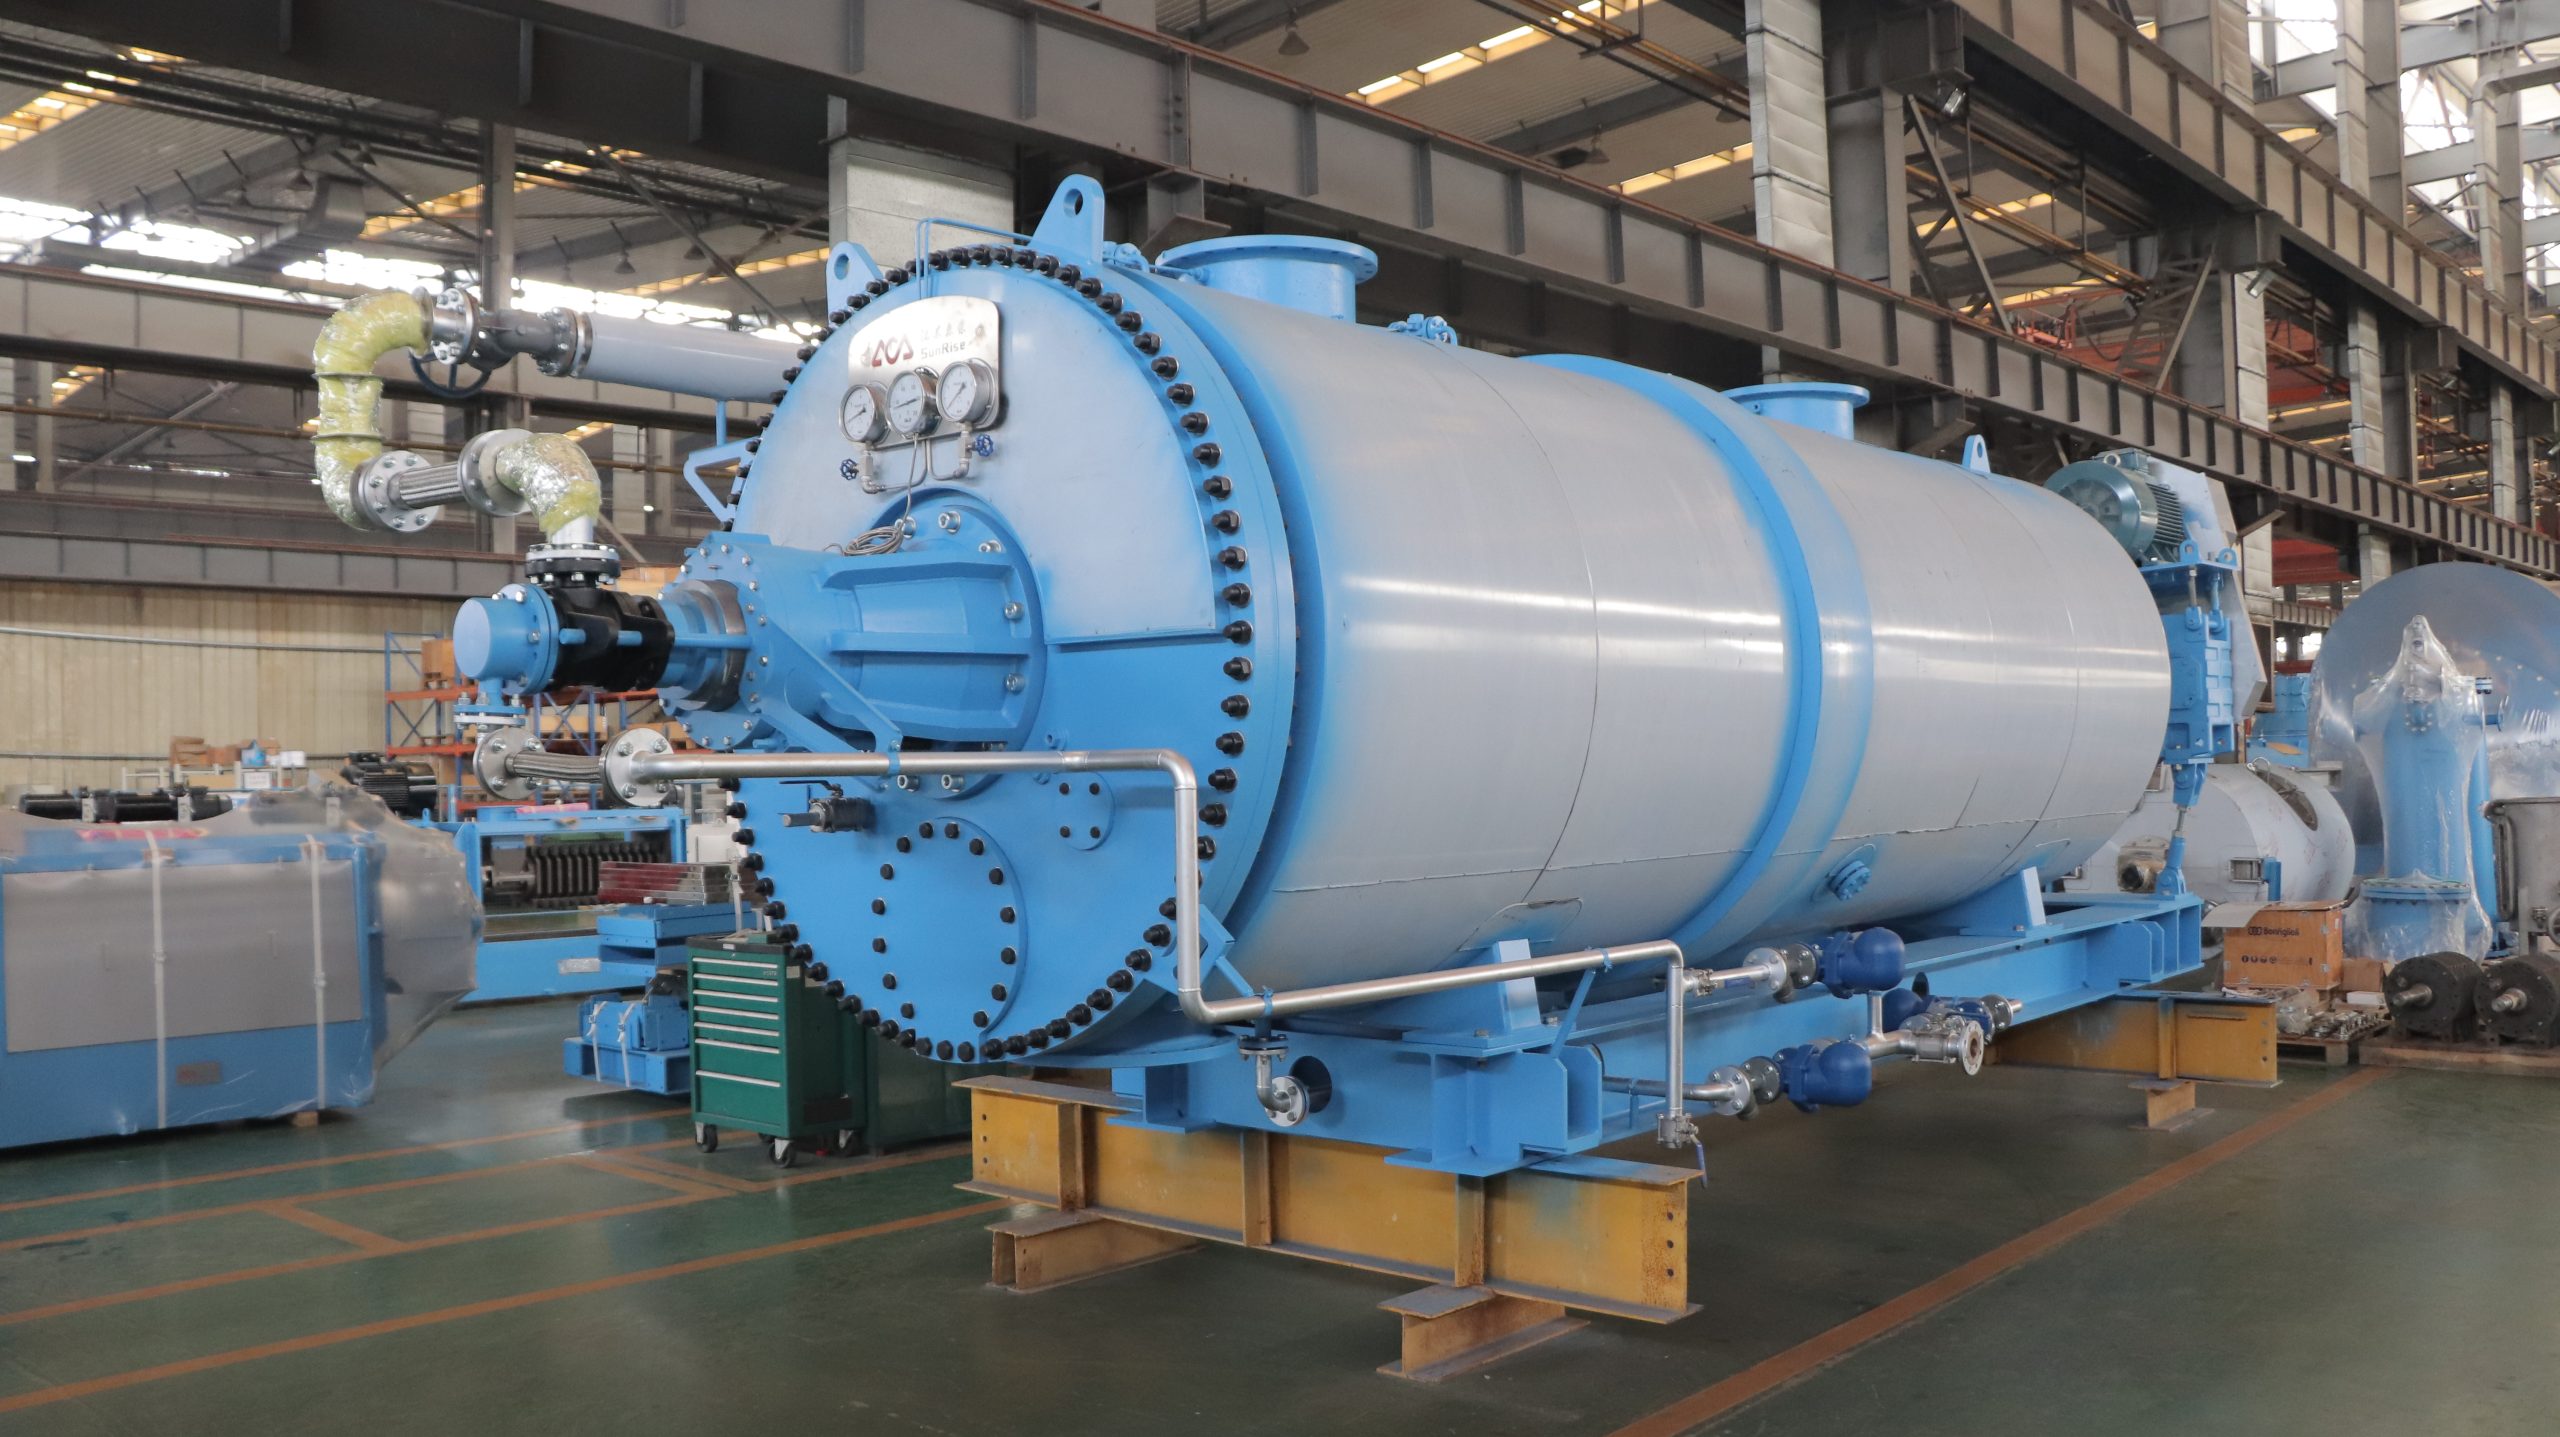
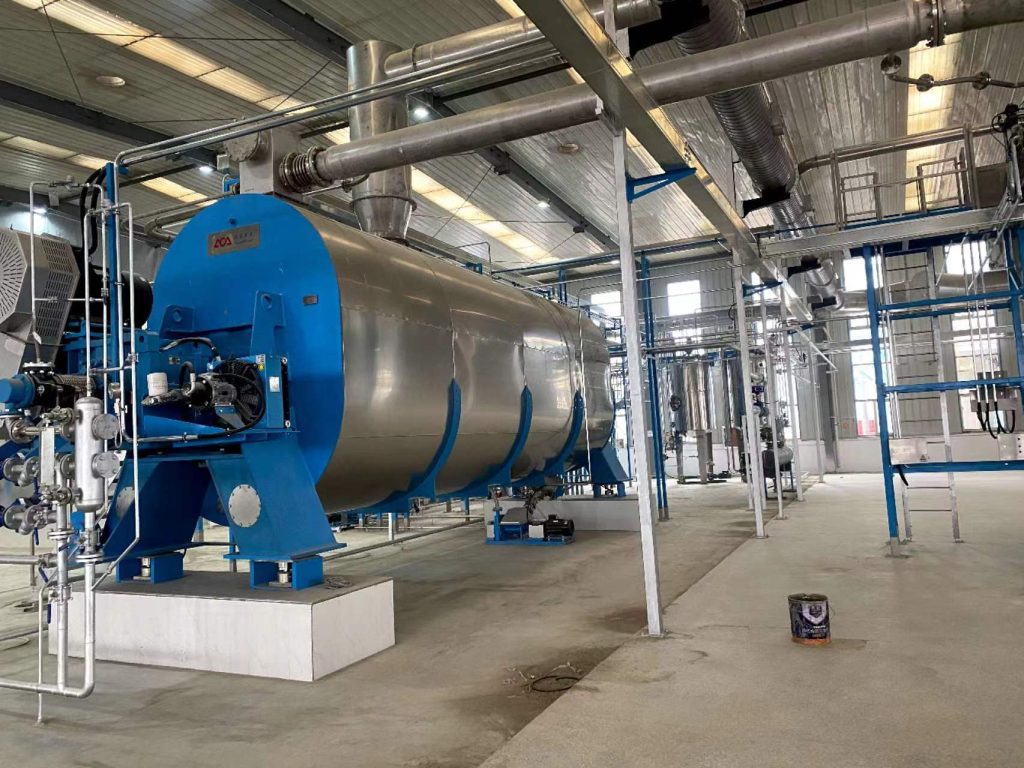
El secador de discos es donde se concentra ese riesgo. Es la última etapa térmica antes de que la prensa de tornillo separe la grasa y se clasifique la harina terminada, de modo que cualquier error de calibración aquí queda escrito directamente en los valores de humedad y grasa: las dos cifras sobre las que realmente negocian los compradores. El enfoque más útil va en sentido contrario: cada etapa de la puesta en marcha existe para crear deliberadamente las condiciones que obliguen a un fallo latente a salir a la luz. Lo que sigue abarca las cuatro etapas en secuencia —sin carga, calentamiento, alimentación, calibración— y cada una parte de las anomalías que debería esperar ver.
Etapa 1: Giro sin carga: compruebe primero la rotación del eje
La primera acción en la etapa sin carga es accionar el motor por impulsos y confirmar que el eje principal gira en el sentido marcado en la máquina. Las paletas del interior de un secador de discos están diseñadas para empujar el material en una sola dirección. Funcionar en sentido inverso no activará una alarma inmediata, pero el material simplemente circulará sobre los discos y se acumulará en el extremo de alimentación.
Una rotación incorrecta rara vez se debe a un defecto del cableado. Casi siempre es una secuencia de fases invertida en el suministro del emplazamiento. Detenga la máquina, aísle la corriente, intercambie dos conexiones de fase cualesquiera y vuelva a accionar por impulsos para confirmarlo. Nunca cambie la secuencia de fases con la máquina en marcha.
En esta misma etapa hay que girar el eje a mano para comprobar si el eje principal, los brazos rastrilladores y las cuchillas rastrilladoras presentan agarrotamiento, elevación o deformación. Una sensación de rigidez o arrastre suele indicar la presencia de material extraño dentro del recipiente o una holgura incorrecta entre cuchilla y disco; ambos problemas deben resolverse antes de aplicar corriente.

Etapa 2: Introducción del vapor: observe si el manómetro se mantiene
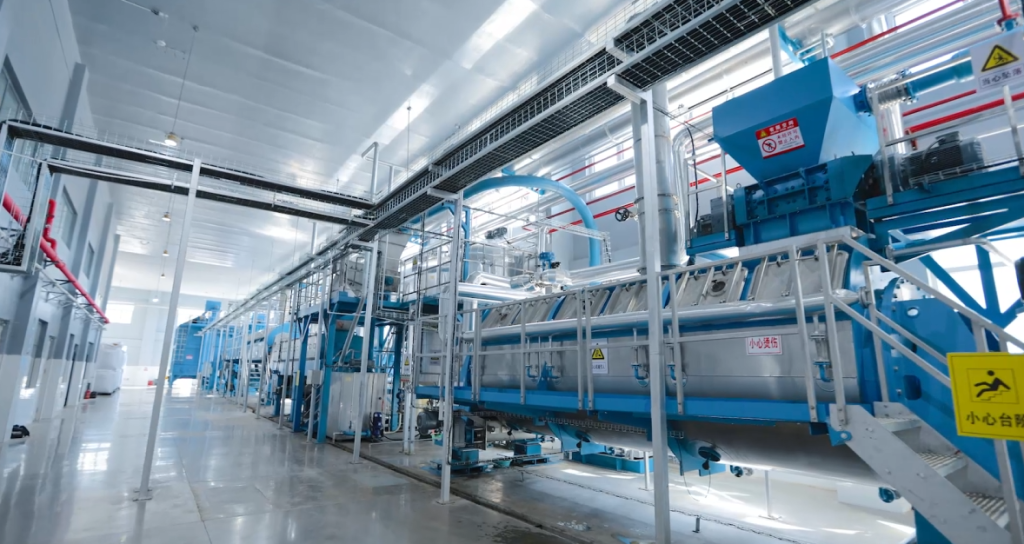
Una vez confirmada la rotación, admita vapor lentamente mientras abre el bypass de la purga de vapor para evacuar los gases no condensables. El objetivo de esta etapa no es «si llegó el vapor», sino si el manómetro de presión se estabiliza y se mantiene dentro de la banda de presión de trabajo nominal de la máquina.
Las especificaciones publicadas por los principales fabricantes de equipos son una referencia útil. ASTW, en Tailandia, indica una presión máxima de vapor de 6 bar (aproximadamente 165 °C) para sus secadores de discos, con un consumo de vapor de unos 1,3 kg por cada 1 kg de materia prima y una tasa de evaporación típica de unos 8 kg por metro cuadrado y hora. El mismo fabricante señala que una presión de vapor excesiva quemará la harina terminada y destruirá la proteína, reduciendo la digestibilidad: una lectura más alta en el manómetro no es mejor.
Tres anomalías merecen atención en esta etapa:
- La aguja del manómetro fluctúa o no sube con el tiempo. Compruebe primero si hay una purga de vapor obstruida y si se acumula condensado dentro de los discos calefactores. Una lectura de presión estable solo demuestra que el lado del suministro es estable; no demuestra que el condensado se esté evacuando ni que la transferencia de calor sea normal.
- Una diferencia de temperatura clara entre niveles de discos. Esto suele significar que la capacidad de la línea principal de condensado y de la purga de gases no condensables no se corresponde con la carga de cada nivel.
- Fugas en bridas, válvulas o en la purga de vapor. La pérdida de vapor eleva directamente el coste energético por tonelada y debe resolverse durante la puesta en marcha, no después.
Hay una segunda razón para subir la temperatura despacio: proteger el equipo. El calentamiento rápido de los discos provoca una expansión térmica desigual y deformación, por lo que debe mantenerse el eje principal girando a baja velocidad mientras los discos alcanzan la temperatura de forma uniforme.
Etapa 3: Alimentación tras el calentamiento: compruebe si el lecho es uniforme
Antes de que entre el material, cribar los objetos duros grandes y los aglomerados para que no dañen las cuchillas rastrilladoras ni provoquen una obstrucción. Al poner en marcha el dispositivo de alimentación, empiece con un caudal bajo y auméntelo por pasos, observando cómo se apelmaza el material en la primera y la segunda bandeja.
El error más común es pasar directamente a plena carga. El tiempo de residencia dentro de un secador de discos puede alcanzar de una a cuatro horas, por lo que un ajuste realizado ahora puede no reflejarse por completo en la salida hasta pasado un tiempo. Cuando la salida funciona seca o húmeda inmediatamente después del arranque, ninguna de las dos situaciones exige un gran cambio de velocidad.
Cuando el material se apelmaza sobre los discos, no basta con subir la temperatura del vapor. El orden más lógico es comprobar primero si el caudal de alimentación instantáneo y el contenido de humedad han superado el umbral plástico, y después examinar el espesor del lecho, la holgura de las palas rascadoras y la capacidad de evacuación de vapores. Subir la temperatura a ciegas puede dejar los grumos húmedos secos y duros por fuera pero aún húmedos por dentro, o directamente quemados.
Etapa 4: Ajuste de la velocidad: trabaje hacia atrás desde la humedad de salida
El objetivo en la salida no admite ambigüedad. Según la norma nacional china GB/T 20193—2006, Harina de huesos y harina de carne y huesos para alimentación animal, la humedad debe ser ≤10% y la grasa bruta ≤12%, con la proteína bruta clasificada en ≥50% (grado 1), ≥45% (grado 2) y ≥40% (grado 3). La tarea final de la puesta en marcha es llevar la máquina a esa banda en condiciones estables.
La lógica de control es sencilla: la velocidad del motor fija el tiempo de residencia sobre los discos, y el tiempo de residencia controla la humedad. No obstante, conviene evitar una idea errónea: una velocidad más baja no significa automáticamente una harina más seca. Reducir la velocidad prolonga el tiempo de residencia, pero también engrosa el lecho en la zona de alimentación, lo que provoca acumulación, apelmazamiento y sobrecalentamiento local. La decisión debe basarse conjuntamente en el lecho de discos, la humedad de salida y el par del motor, nunca solo en la velocidad.
La calibración también debe abarcar tres condiciones de operación: humedad normal, humedad superior a la normal y fluctuación de caudal a corto plazo. Si solo se prueba una, la línea perderá estabilidad en cuanto se enfrente a materia prima de temporada de lluvias o a un cambio de especie.
Registre la calibración como un historial en lugar de sacar conclusiones de una única lectura instantánea. Registro continuo: caudal de alimentación y corriente o par del motor, que ofrecen la indicación más temprana de si la carga está equilibrada y de si el material empieza a acumularse en el recipiente. Registro tras cada cambio de parámetro: velocidad del eje principal, utilizada para construir la relación entre velocidad y tiempo de residencia. Registro en rondas de 30 minutos: presión de vapor, temperaturas de las bandejas de discos y temperatura del vapor de escape, esta última refleja si la evacuación de vapores y la presión negativa se mantienen. El factor determinante final es la humedad de salida muestreada tras cada ajuste: la cifra que decide si los parámetros pueden fijarse.
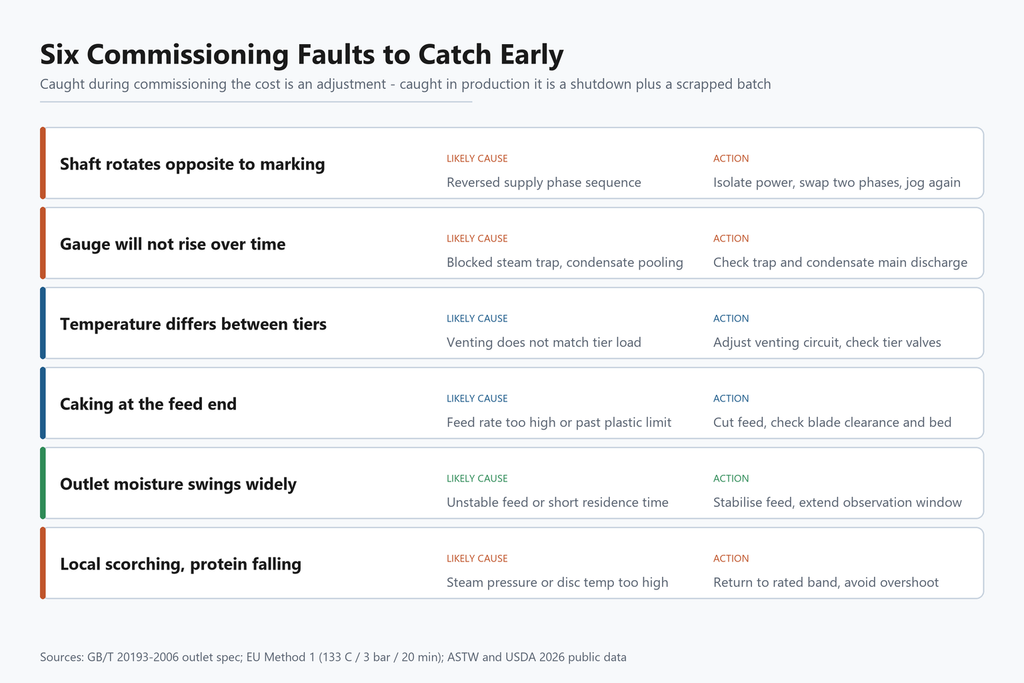
Seis anomalías que conviene vigilar más de cerca durante la puesta en marcha
En conjunto, las anomalías de esas cuatro etapas forman una lista de verificación para la resolución de problemas. Su valor radica en lo siguiente: detectadas durante la puesta en marcha, el coste es un ajuste; detectadas durante la producción a plena capacidad, el coste es una parada más un lote desechado.
- Rotación del eje en sentido contrario al marcado. Casi siempre se debe a una secuencia de fases invertida. Corte la alimentación, intercambie dos fases cualesquiera y vuelva a hacer un arranque de prueba para confirmarlo.
- El manómetro no sube con el tiempo. Compruebe si hay un purgador de vapor obstruido y acumulación de condensado; verifique la descarga del purgador y de la línea principal de condensado.
- Gran diferencia de temperatura entre bandejas de discos. La purga de incondensables no se corresponde con la carga de cada bandeja; ajuste el circuito de purga y compruebe la apertura de las válvulas en cada bandeja.
- Acumulación y apelmazamiento en el extremo de alimentación. Caudal de alimentación demasiado alto, o humedad fuera del rango plástico. Reduzca primero la alimentación y después compruebe la holgura de las palas rascadoras y el espesor del lecho.
- La humedad de salida oscila entre valores altos y bajos. Alimentación inestable o tiempo de residencia insuficiente. Estabilice la alimentación, amplíe la ventana de observación y ajuste después la velocidad.
- Quemaduras locales con caída de los valores de proteína. Presión de vapor o temperatura de los discos demasiado altas. Devuelva ambas a la banda nominal y evite sobrepasar el valor.
Por qué esto importa más en 2026 que antes
Que la puesta en marcha se haga correctamente ya no es un asunto interno de una sola planta.
En el cumplimiento Por su parte, el Método 1 del Reglamento (CE) n.º 1069/2009 de la UE exige 133 °C a 3 bar durante 20 minutos con un tamaño máximo de partícula de 50 mm; el rendering seco, tal como se documenta en la Sección 9.5.3 del AP-42 de la EPA de EE. UU., se realiza a 121–135 °C mantenidos durante 1,5–2,5 horas. Estos parámetros deben ser reproducibles y registrables a nivel del equipo, no transmitidos verbalmente. En su 24.º Congreso en Tenerife en 2026, la European Fat Processors and Renderers Association describió la siguiente fase del sector como un cambio «de las normas de crisis a una regulación basada en el riesgo», lo que significa que las auditorías se apoyarán cada vez más en datos de proceso verificables y en la trazabilidad. Para una planta, ese es precisamente el argumento para hacer bien la instrumentación y el registro de datos durante la puesta en marcha.
En valor de mercado, la etapa de secado determina directamente el grado del producto y el precio de venta. El Tallow and Protein Report del USDA fijó la harina de carne y hueso al 50 % de proteína en 420 $ por tonelada para la semana que terminó el 18 de septiembre de 2026; los datos de IndexBox para la última semana de agosto de 2026 indicaban 525 $ por tonelada al 50 % de proteína, con la harina de sangre al 85 % de proteína a 1.420–1.425 $ por tonelada. El movimiento de precios se apoya en la clasificación, y la clasificación descansa en valores estables de humedad y grasa, exactamente lo que calibra la puesta en marcha.
La advertencia más contundente procede de la seguridad alimentaria. En 2026, Corea del Sur registró 24 brotes de peste porcina africana en granjas en poco más de dos meses, con 148.000 cerdos sacrificados y casi 500 toneladas de pienso potencialmente contaminado destruidas, la propagación más rápida desde el primer brote del país en 2019. La investigación apuntó a ingredientes de pienso que contenían plasma sanguíneo porcino, donde la sangre infectada entró en la etapa de recogida y el posterior proceso de inactivación no destruyó por completo el virus. La lección se aplica a toda línea de procesamiento de proteína animal: si la etapa térmica no alcanza y registra la curva de tiempo-temperatura especificada, el producto deja de ser pienso y se convierte en un portador de riesgo.
Preguntas frecuentes
¿Cuánto tiempo tiene que durar la puesta en marcha para considerarse aceptable? No existe una cifra universal: depende del tamaño del equipo y de las características del material. Un secador de discos suele necesitar entre 30 y 120 minutos de funcionamiento en vacío, y una línea de tamaño medio generalmente requiere de tres a cuatro semanas desde la llegada del equipo hasta la producción validada. Lo importante no es la duración, sino si cada etapa deja tras de sí un conjunto de datos completo.
¿Basta una lectura de humedad de salida que pase para fijar los parámetros? No es aconsejable. El tiempo de residencia dentro del recipiente puede alcanzar de una a cuatro horas, y una única lectura instantánea no representa un estado estacionario. Como mínimo, hay que cubrir la humedad normal, una humedad superior a la normal y una fluctuación de caudal a corto plazo.
El manómetro de vapor está estable, entonces ¿por qué la salida sigue húmeda? Una lectura estable solo confirma el lado de la alimentación. Compruebe primero si se acumula condensado dentro de los discos calefactores y si la trampa de vapor y la purga de incondensables coinciden con la carga de cada nivel. Cuando la trayectoria de transferencia de calor está obstruida, la presión manométrica puede ser normal mientras la salida permanece húmeda.
¿Necesitamos repuestos en planta durante la puesta en marcha? Sí. Las correas, sellos, juntas, rodamientos y un módulo de control de repuesto deben estar en planta antes de la primera marcha con carga, no pedirse después de que algo falle.
Conclusión
Las cuatro etapas de la puesta en marcha de una línea de fabricación de harina de carne y hueso no son complicadas en sí mismas: hacer un arranque por impulsos en vacío para confirmar la rotación, admitir vapor y verificar el manómetro, alimentar a bajo caudal tras el calentamiento y ajustar la velocidad en función de la humedad de salida. Lo que decide el resultado es si se construye criterio detrás de cada paso: saber qué síntoma apunta a qué fallo y saber qué parámetro mover primero.
Bien hecha, el retorno no es simplemente una máquina que funciona. Significa que los valores de humedad y grasa se sitúan dentro de la banda de la GB/T 20193—2006 desde el primer día, que los parámetros de proceso son reproducibles y trazables, y que ningún lote se convierte en un riesgo porque una curva térmica no se registró.
Jiangsu Sunrise Environmental Technology Co., Ltd. (Sunrise Rendering) diseña y fabrica equipos de rendering para subproductos de origen animal, y suministra cocedores por lotes, secadores de discos, prensas de tornillo y soluciones completas de líneas personalizadas, con soporte de instalación y puesta en marcha en el sitio.
Categorías
Entradas recientes
-

Puesta en marcha del secador de discos para la fabricación de harina de carne y hueso: qué le están diciendo realmente las anomalías en la salida
14 de octubre de 2026 -
Cómo leer una especificación de harina de pescado: proteína, grasa, humedad, cenizas y sal
14 de octubre de 2026 -
Cocedor de rendering: el eje de la cadena de residuos del matadero
8 de octubre de 2026