Trituradora de animales: por qué determina la calidad del lote y cómo mantenerla
Trituradora de animales: por qué determina la calidad del lote y cómo mantenerla
1. El tamaño de partícula es un parámetro regulado, no una preferencia del operador
UE Reglamento (CE) n.º 1069/2009, anexo V, método 1, exige que el material de categoría 2 se reduzca a un tamaño de partícula máximo de 50 mm antes del tratamiento a 133 °C y 3 bar durante 20 minutos. El tamaño se cita junto a la temperatura, la presión y el tiempo de retención porque determina si los otros tres parámetros cumplen realmente su función.
China aplica la misma lógica mediante la Orden n.º 3 del MARA (2022), que obliga a los operadores a procesar conforme a las normas técnicas, mantener registros de lote y cobertura de CCTV, y conservar dichos registros durante al menos dos años.
La consecuencia física es contundente. Un hueso que entró entero sale estéril en la superficie y crudo en el núcleo. Alargar la cocción para compensarlo no sale gratis: se compra vapor para cubrir un paso que debería haber durado treinta segundos.
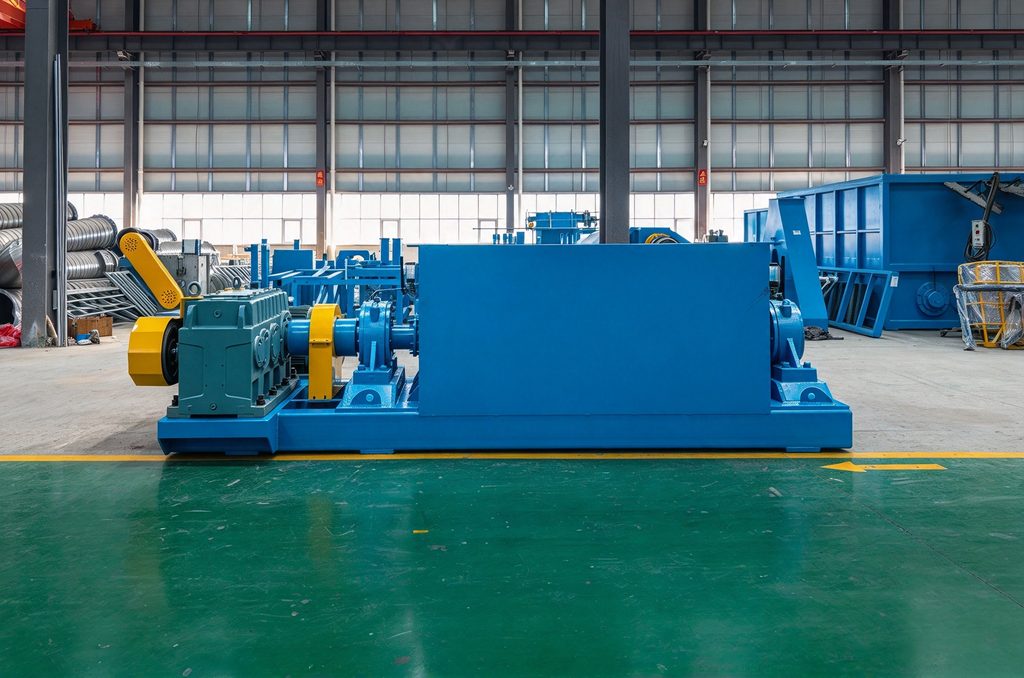
2. Transferencia de calor, uniformidad del secado y coste del vapor por tonelada
El calor llega al centro de una partícula por conducción, así que la velocidad depende de la superficie en relación con el volumen. Una canal entera y un fragmento de 50 mm no difieren unos pocos puntos porcentuales en tiempo de calentamiento; difieren aproximadamente en un orden de magnitud.
Un tamaño de partícula uniforme determina entonces lo que ocurre en el secador de discos. Un lecho uniforme permite que el aire circule de manera homogénea, que es lo que evita que el secador produzca costra sobresecada en un extremo y grumos húmedos en el otro, y lo que mantiene la humedad final en el ≤10 % exigido por GB/T 20193—2006. A modo de referencia, la EPA AP-42 §9.5.3 de EE. UU. documenta el secado de rendering a 121–135 °C durante 1,5–2,5 horas, un tiempo de retención que presupone material correctamente dimensionado, no un esqueleto entero.
El coste de una trituración insuficiente se traslada aguas abajo. El hueso sobredimensionado no se prensa bien, por lo que la grasa residual en la torta aumenta; la etapa de molienda trabaja más para obtener una molienda menos uniforme; y las cifras de cenizas y proteína empiezan a desviarse de la especificación que usted vendió.
3. Los lotes repetibles empiezan por una densidad aparente repetible
El material triturado tiene una densidad aparente estable, y eso es lo que hace repetible el caudal instantáneo del transportador de tornillo —y, por tanto, el peso de carga en un cocedor por lotes —. Si cambia el peso de carga, todo se desplaza con él: la curva de calentamiento, el tiempo de retención, la liberación de grasa. En ese punto el proceso no puede mantenerse en una receta, y la diferencia entre dos lotes nunca podrá explicarse a un cliente ni a un auditor.
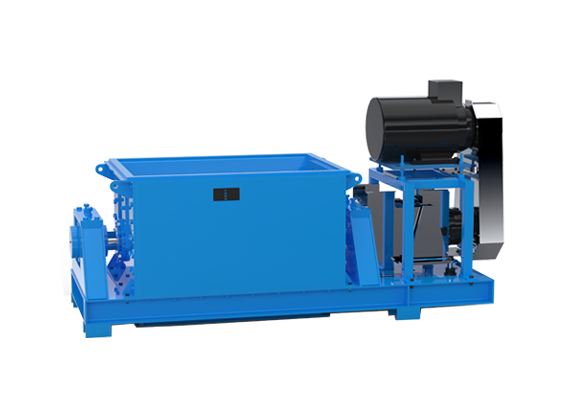
4. ¿Eje único o doble eje?
Sunrise fabrica ambas. La trituradora de doble eje corta y desgarra canales enteras de vacuno, ovino y porcino y armazones óseos pesados; sus caras de corte están recubiertas con una aleación resistente, lo que también le permite atravesar el metal accidental presente en la carga. La pretrituradora es la opción continua para plantas que no pueden detenerse entre cargas. Las unidades de eje único son adecuadas para material que llega precortado y razonablemente homogéneo. Trabaje hacia atrás: fije el tamaño de salida a partir de lo que necesitan la cocción, el prensado y el secado, y luego elija el perfil de cuchilla y la criba que correspondan.
5. Mantenimiento: tres frecuencias, cuatro cifras
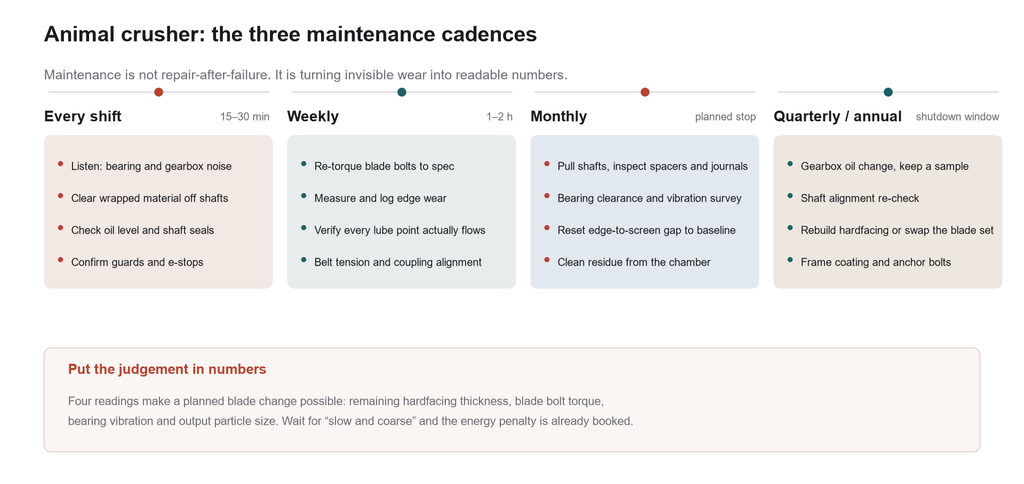
El mantenimiento aquí no es reparar tras un fallo. Es un ritmo: cada turno se buscan síntomas, cada semana tendencias, cada mes holguras. La versión completa está en nuestra lista de verificación de mantenimiento preventivo; en lo que respecta específicamente a la trituradora, se reduce a esto.
- Cada turno (15–30 min): escuche ruidos de rodamientos y reductor; retire de los ejes el material enrollado, como tripas, cordeles y film; compruebe el nivel de aceite y los retenes de los ejes; confirme protectores y paradas de emergencia.
- Semanal (1–2 h): vuelva a apretar los pernos de las cuchillas según especificación; mida y registre el desgaste de los filos; verifique que cada punto de lubricación recibe realmente grasa; compruebe la tensión de las correas y la alineación de los acoplamientos.
- Mensual (parada planificada): extraiga los ejes e inspeccione separadores y muñones; compruebe la holgura de los rodamientos y realice un estudio de vibraciones; restablezca la separación entre filo y criba al valor de referencia; limpie los residuos de la cámara.
El error más caro es la lubricación falsa: un depósito de grasa lleno alimentando una línea obstruida. Lo que hace que el mantenimiento funcione son cuatro cifras registradas: espesor restante del recubrimiento resistente, par de apriete de los pernos de las cuchillas, vibración de los rodamientos, tamaño de partícula de salida. Con esas cuatro tendencias, el cambio de cuchillas puede planificarse dentro de una parada en lugar de que la máquina lo anuncie.
El segundo error de juicio habitual es usar «menos producción y producto más grueso» como señal para cambiar las cuchillas. Cuando eso se manifiesta, el castigo energético lleva semanas acumulándose. Peor que cualquiera de los dos es dejar entrar materias extrañas en la cámara: un eje doblado no es un cambio de cuchillas, es una revisión general. Un detector de metales en la entrada y una selección visual en el punto de vertido merecen la pena.
Preguntas frecuentes
¿Podemos prescindir de la trituradora y alimentar directamente el cocedor? No con canales enteros ni con armazones óseos pesados: el tamaño de partícula es la condición previa tanto para la curva de esterilización como para el dato energético. Las plantas que solo procesan material pequeño y precortado en bajo volumen a veces simplifican la línea, pero entonces hay que prolongar el tiempo de retención y respaldarlo con datos de validación.
¿Con qué frecuencia deben cambiarse las cuchillas? No hay un intervalo fijo; depende del contenido de hueso y de la contaminación. Juzgue por el espesor restante del recubrimiento duro y por el tamaño de partícula de salida, no por las horas de funcionamiento. Registre el desgaste semanalmente y el calendario de cambios se define solo.
¿Cómo se controlan el ruido y el olor? La mayor parte del ruido proviene de la propia cizalla y de la vibración de los paneles, así que la primera solución es una alimentación continua y estable, sin cortes en vacío. El olor proviene del material que queda en la cámara: límpiela sin demora al parar la máquina antes de plantearse la extracción local.
Categorías
Entradas recientes
-

Trituradora de animales: por qué determina la calidad del lote y cómo mantenerla
22 de octubre de 2026 -
Puesta en marcha del secador de discos para la fabricación de harina de carne y hueso: qué le dicen realmente las anomalías de su salida
14 de octubre de 2026 -
Cómo leer una especificación de harina de pescado: proteína, grasa, humedad, cenizas y sal
14 de octubre de 2026