Mise en service du sécheur à disques pour la fabrication de farine de viande et d'os : ce que les anomalies de sortie vous révèlent réellement
Mise en service du sécheur à disques pour la fabrication de farine de viande et d'os : ce que les anomalies de sortie vous révèlent réellement
Entre la livraison de l'équipement et la production en régime stable sur une ligne de fabrication de farine de viande et d'os, il y a la mise en service. Traitez-la comme une simple formalité — la machine tourne, un peu de farine sort, quelqu'un valide — et chaque problème non résolu est simplement reporté à la production à pleine capacité, où chaque arrêt coûte un lot complet de matière première et une fenêtre de livraison manquée.
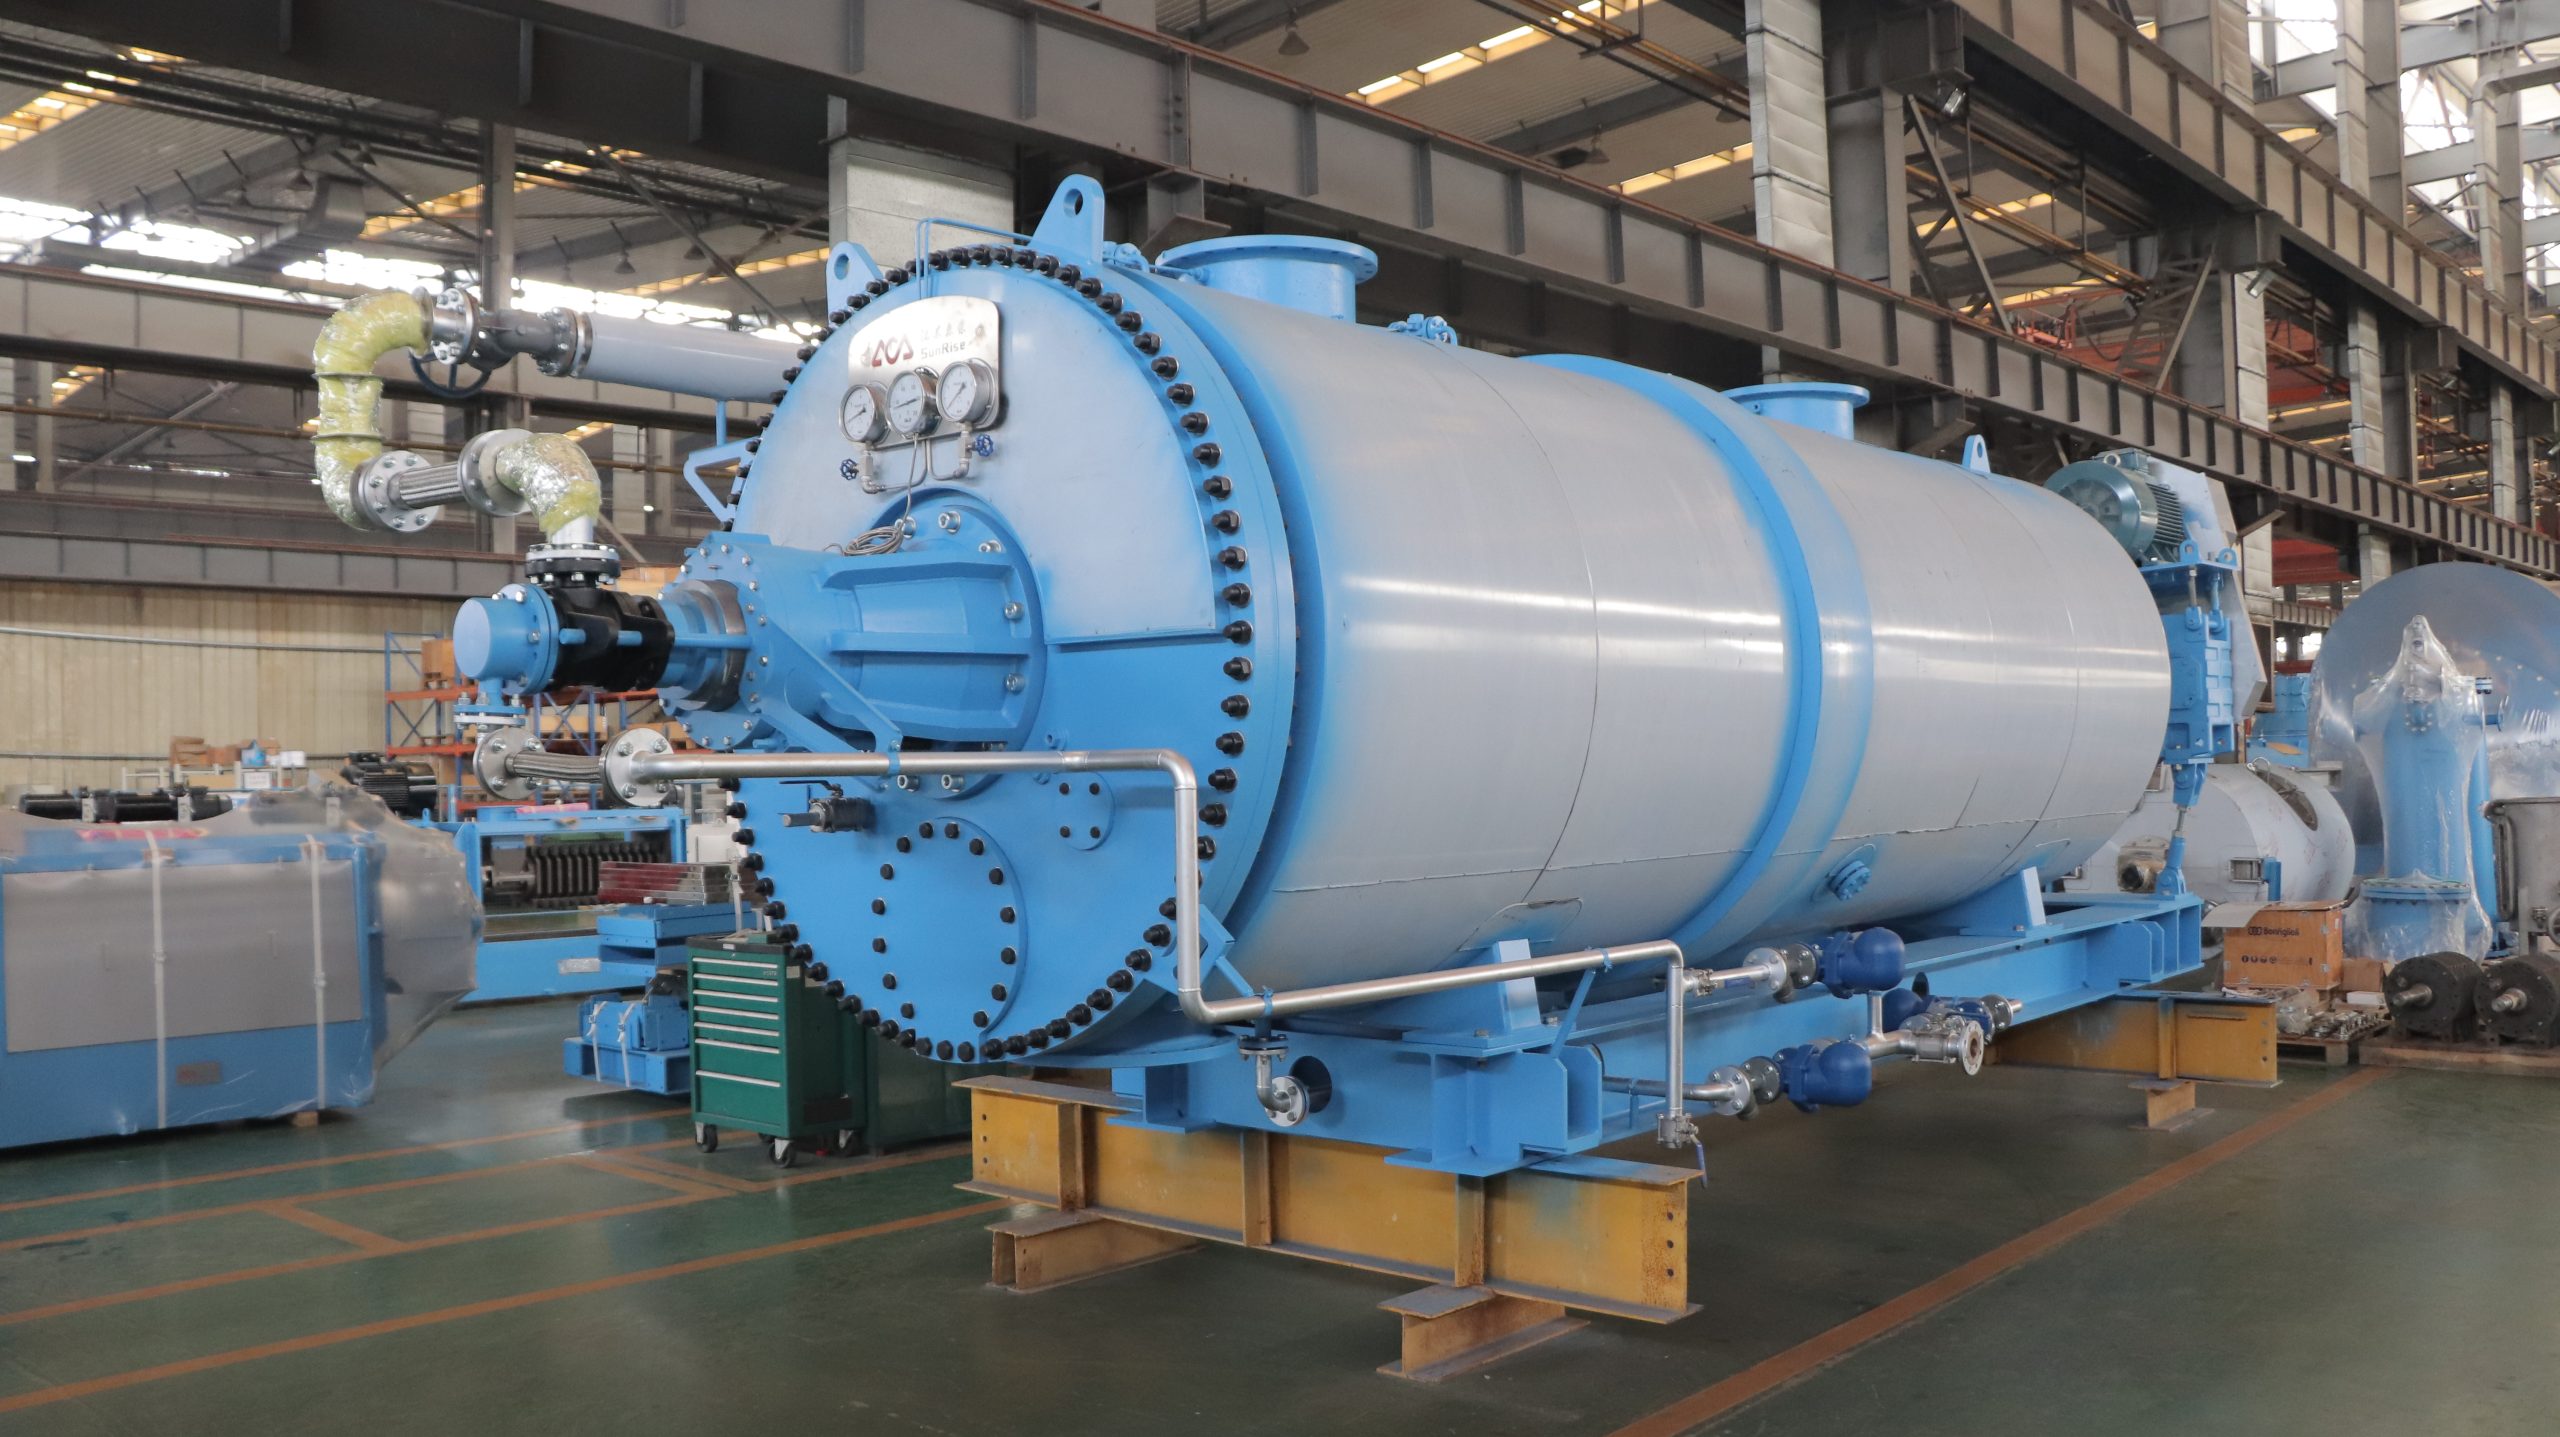
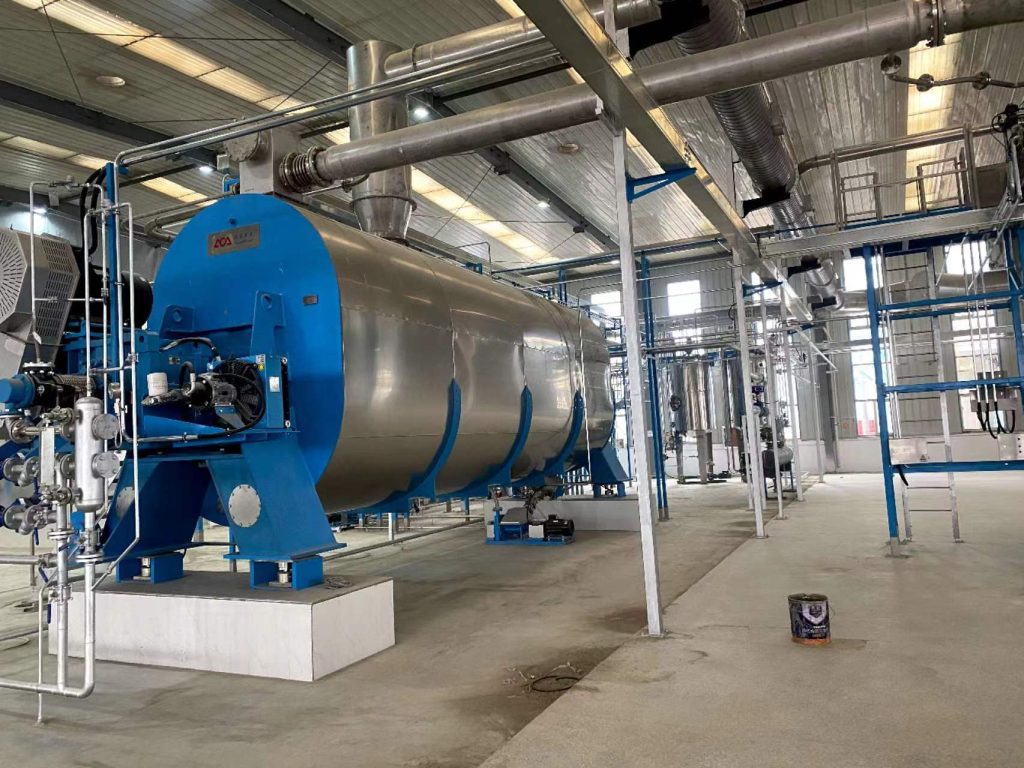
C'est au niveau du sécheur à disques que ce risque se concentre. Il constitue la dernière étape thermique avant que la presse à vis ne sépare la graisse et que la farine finie ne soit calibrée, de sorte que toute erreur de réglage ici s'inscrit directement dans les valeurs d'humidité et de matière grasse — les deux chiffres sur lesquels les acheteurs fixent réellement leur prix. L'approche la plus utile va dans l'autre sens : chaque étape de la mise en service existe pour créer délibérément les conditions qui forcent un défaut latent à se manifester. Ce qui suit couvre les quatre étapes dans l'ordre — à vide, montée en température, alimentation, calibration — et chacune part des anomalies que vous devez vous attendre à observer.
Étape 1 : Marche par à-coups à vide — Vérifiez d'abord la rotation de l'arbre
La première action de l'étape à vide consiste à faire avancer le moteur par à-coups et à confirmer que l'arbre principal tourne dans le sens indiqué sur la machine. Les pales à l'intérieur d'un sécheur à disques sont conçues pour pousser la matière dans une seule direction. Une marche en sens inverse ne déclenchera pas d'alarme immédiate, mais la matière va simplement circuler sur les disques et s'accumuler à l'extrémité d'alimentation.
Une rotation incorrecte est rarement un défaut de câblage. Il s'agit presque toujours d'un ordre de phases inversé sur l'alimentation du site. Arrêtez la machine, coupez l'alimentation, permutez deux connexions de phase, puis faites à nouveau un essai par à-coups pour confirmer. Ne permutez jamais l'ordre des phases pendant que la machine tourne.
Cette même étape exige de faire tourner l'arbre à la main pour vérifier que l'arbre principal, les bras de ratissage et les lames de ratissage ne présentent ni grippage, ni soulèvement, ni déformation. Une sensation de dureté ou de traînée signifie généralement la présence de corps étrangers à l'intérieur de la cuve ou un jeu incorrect entre lames et disques — les deux doivent être résolus avant la mise sous tension.

Étape 2 : Introduction de la vapeur — Surveillez si le manomètre tient la pression
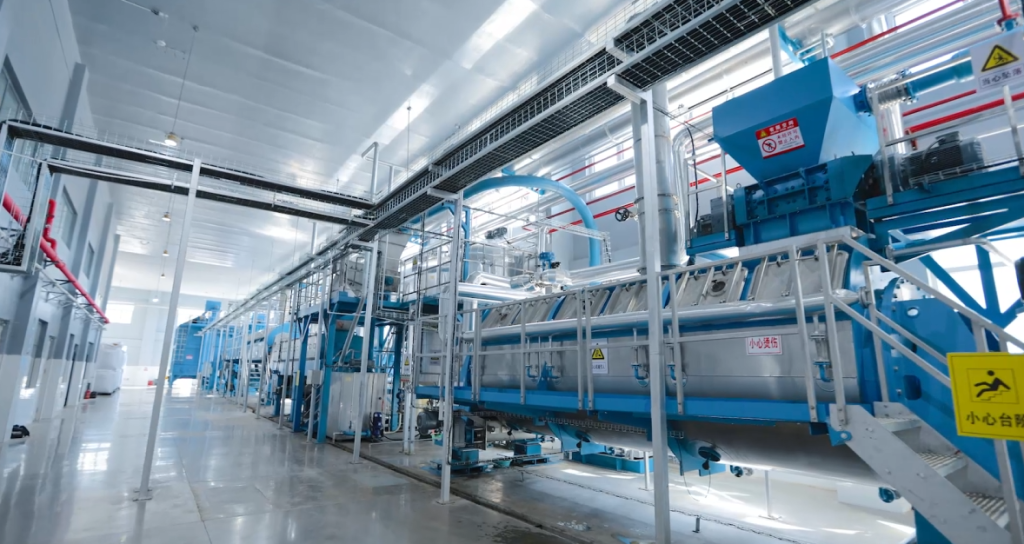
Une fois la rotation confirmée, admettez la vapeur lentement tout en ouvrant la dérivation du purgeur de vapeur pour évacuer les gaz incondensables. L'objectif de cette étape n'est pas « la vapeur est-elle arrivée », mais si le manomètre se stabilise et se maintient dans la plage de pression de service nominale de la machine.
Les spécifications publiées par les principaux équipementiers constituent une référence utile. ASTW en Thaïlande indique une pression de vapeur maximale de 6 bar (environ 165 °C) pour ses sécheurs à disques, avec une consommation d'environ 1,3 kg de vapeur par 1 kg de matière première et un taux d'évaporation typique d'environ 8 kg par mètre carré et par heure. Ce même fabricant précise qu'une pression de vapeur excessive brûlera la farine finie et détruira les protéines, réduisant la digestibilité — une lecture plus élevée au manomètre n'est pas meilleure.
Trois anomalies méritent l'attention à cette étape :
- L'aiguille du manomètre fluctue ou ne monte pas avec le temps. Vérifiez d'abord un purgeur de vapeur bouché et une accumulation de condensats à l'intérieur des disques chauffants. Une lecture de pression stable prouve seulement que le côté alimentation est stable ; elle ne prouve pas que les condensats s'évacuent et que le transfert thermique est normal.
- Une différence de température nette entre les étages de disques. Cela signifie généralement que la capacité du collecteur de condensats et de l'évacuation des incondensables ne correspond pas à la charge de chaque étage.
- Des fuites au niveau des brides, des vannes ou du purgeur de vapeur. Une perte de vapeur augmente directement le coût énergétique par tonne et doit être résolue pendant la mise en service, pas après.
Il existe une seconde raison de monter la température lentement : protéger l'équipement. Un chauffage rapide des disques provoque une dilatation thermique inégale et une déformation, de sorte que l'arbre principal doit être maintenu en rotation à faible vitesse pendant que les disques montent uniformément en température.
Étape 3 : Alimentation après montée en température — Vérifiez si le lit est uniforme
Avant que la matière n'entre, éliminez par criblage les gros objets durs et les agglomérats afin qu'ils n'endommagent pas les lames de ratissage ou ne provoquent un blocage. Au démarrage du dispositif d'alimentation, commencez à faible débit et augmentez-le par paliers, en observant comment la matière se dépose sur les premier et deuxième étages.
L'erreur la plus courante est de passer directement à pleine charge. Le temps de séjour dans un sécheur à disques peut atteindre une à quatre heures, si bien qu'un réglage effectué maintenant peut ne pas se manifester complètement à la sortie avant un certain temps. Lorsque la sortie est sèche ou humide juste après le démarrage, ni l'un ni l'autre ne justifie une modification importante de la vitesse.
Lorsque la matière s'agglomère sur les disques, ne vous contentez pas d'augmenter la température de la vapeur. L'ordre le plus logique consiste à vérifier d'abord si le débit d'alimentation instantané et la teneur en humidité ont franchi le seuil plastique, puis à examiner l'épaisseur du lit, le jeu des racles et la capacité d'évacuation des vapeurs. Augmenter la température à l'aveugle peut laisser des grumeaux humides secs et durs à l'extérieur tout en restant humides à l'intérieur—ou les brûler complètement.
Étape 4 : Réglage de la vitesse — Partez de l'humidité en sortie pour remonter
L'objectif à la sortie est sans ambiguïté. Selon la norme nationale chinoise GB/T 20193—2006, Farine d'os et farine de viande et d'os pour l'alimentation animale, l'humidité doit être ≤10 % et la matière grasse brute ≤12 %, avec une protéine brute classée à ≥50 % (catégorie 1), ≥45 % (catégorie 2) et ≥40 % (catégorie 3). La tâche finale de la mise en service est d'amener la machine dans cette plage en conditions stables.
La logique de régulation est simple : la vitesse du moteur détermine le temps de séjour sur les disques, et le temps de séjour contrôle l'humidité. Une idée fausse mérite toutefois d'être évitée : une vitesse plus faible ne signifie pas automatiquement une farine plus sèche. Réduire la vitesse prolonge le temps de séjour, mais épaissit aussi le lit dans la zone d'alimentation, provoquant accumulation, agglomération et surchauffe locale. La décision doit reposer sur le lit de disques, l'humidité de sortie et le couple moteur ensemble—jamais sur la vitesse seule.
La calibration doit également couvrir trois conditions de fonctionnement : humidité normale, humidité supérieure à la normale et fluctuation de débit à court terme. N'en tester qu'une seule et la ligne perdra sa stabilité dès qu'elle rencontrera une matière première de saison des pluies ou un changement d'espèce.
Consignez la calibration dans un journal plutôt que de tirer des conclusions d'une seule lecture instantanée. Enregistré en continu : le débit d'alimentation et le courant ou couple moteur, qui donnent la première indication de l'adéquation de la charge et du début d'accumulation de matière dans la cuve. Enregistré après chaque changement de paramètre : la vitesse de l'arbre principal, utilisée pour établir la relation entre vitesse et temps de séjour. Enregistré toutes les 30 minutes : la pression de vapeur, les températures des étages de disques et la température des vapeurs d'échappement, cette dernière reflétant le maintien de l'évacuation des vapeurs et de la dépression. Le déterminant final est l'humidité de sortie échantillonnée après chaque ajustement—la valeur qui décide si les paramètres peuvent être verrouillés.
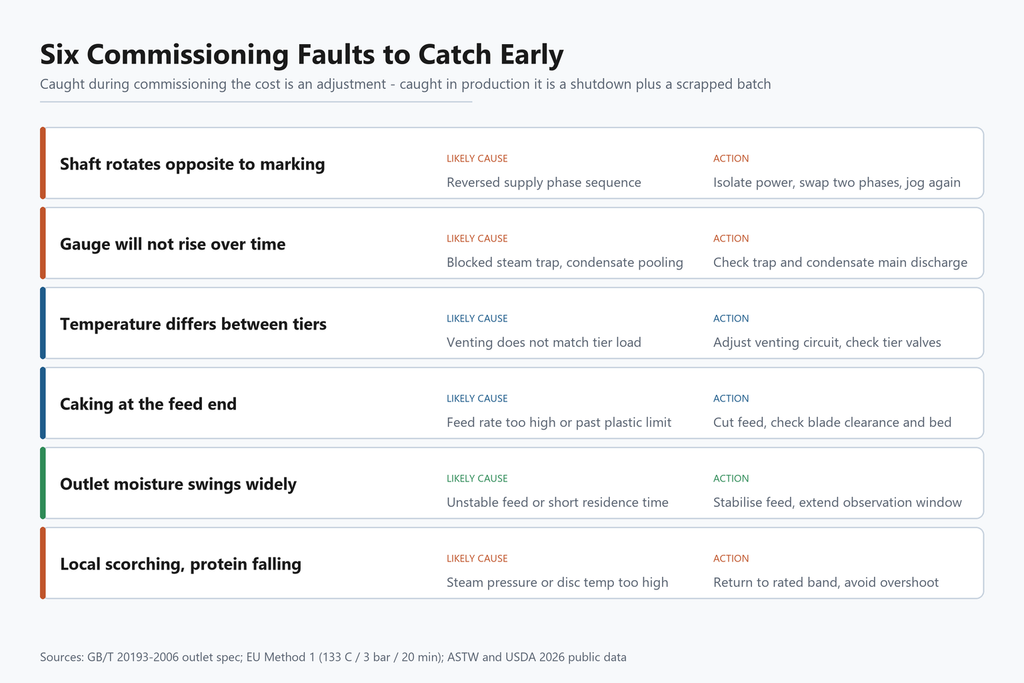
Six anomalies à surveiller de près pendant la mise en service
Rassemblées, les anomalies de ces quatre étapes forment une liste de dépannage. Sa valeur réside ici : détectée pendant la mise en service, le coût est un ajustement ; détectée en pleine production, le coût est un arrêt plus un lot mis au rebut.
- Rotation de l'arbre opposée au marquage. Presque toujours un ordre de phases inversé. Coupez l'alimentation, permutez deux phases et faites un essai impulsionnel pour confirmer.
- La pression ne monte pas avec le temps. Vérifiez un purgeur de vapeur bouché et une accumulation de condensats ; contrôlez l'évacuation du purgeur et de la conduite principale de condensats.
- Écart de température important entre les étages de disques. L'évacuation des incondensables ne correspond pas à la charge par étage ; ajustez le circuit d'évacuation et l'ouverture des vannes sur chaque étage.
- Accumulation et agglomération à l'entrée d'alimentation. Débit d'alimentation trop élevé, ou humidité au-delà de la plage plastique. Réduisez d'abord l'alimentation, puis vérifiez le jeu des racles et l'épaisseur du lit.
- Humidité de sortie oscillant entre haut et bas. Alimentation instable ou temps de séjour insuffisant. Stabilisez l'alimentation, prolongez la fenêtre d'observation, puis ajustez la vitesse.
- Brûlure locale avec baisse des valeurs de protéines. Pression de vapeur ou température des disques trop élevée. Ramenez les deux dans la plage nominale et évitez tout dépassement.
Pourquoi cela compte plus en 2026 qu'auparavant
La bonne exécution de la mise en service n'est plus une affaire interne à une seule usine.
Sur le conformité d'autre part, la méthode 1 du règlement (CE) n° 1069/2009 de l'UE exige 133 °C à 3 bar pendant 20 minutes avec une taille de particules maximale de 50 mm ; la cuisson sèche, telle que documentée à la section 9.5.3 de l'AP-42 de l'US EPA, est réalisée à 121–135 °C maintenus pendant 1,5 à 2,5 heures. Ces paramètres doivent être reproductibles et enregistrables au niveau de l'équipement plutôt que transmis oralement. Lors de son 24e Congrès à Tenerife en 2026, l'Association européenne des transformateurs de graisses et des équarrisseurs a décrit la prochaine phase de l'industrie comme un passage « des règles de crise à une réglementation fondée sur les risques » — ce qui signifie que les audits s'appuieront de plus en plus sur des données de process vérifiables et sur la traçabilité. Pour une usine, c'est précisément l'argument en faveur d'une instrumentation et d'un enregistrement des données correctement réalisés lors de la mise en service.
Sur le plan de la valeur marchande, l'étape de séchage détermine directement la qualité du produit et le prix de vente. Le rapport Tallow and Protein de l'USDA a évalué les farines de viande et d'os à 50 % de protéines à 420 $ la tonne pour la semaine se terminant le 18 septembre 2026 ; les données d'IndexBox pour la dernière semaine d'août 2026 indiquaient 525 $ la tonne à 50 % de protéines, avec la farine de sang à 85 % de protéines à 1 420–1 425 $ la tonne. Les variations de prix reposent sur le classement, et le classement repose sur des valeurs stables d'humidité et de matières grasses — exactement ce que la mise en service calibre.
L'avertissement le plus sérieux vient de la sécurité des aliments pour animaux. En 2026, la Corée du Sud a enregistré 24 foyers de peste porcine africaine dans des élevages en à peine plus de deux mois, avec 148 000 porcs abattus et près de 500 tonnes d'aliments potentiellement contaminés détruits — la propagation la plus rapide depuis le premier foyer du pays en 2019. L'enquête a mis en cause des ingrédients d'aliments pour animaux contenant du plasma sanguin porcin, où du sang infecté est entré au stade de la collecte et où le processus d'inactivation ultérieur n'a pas détruit complètement le virus. La leçon s'applique à toute ligne de transformation de protéines animales : si l'étape thermique n'atteint pas et n'enregistre pas la courbe temps-température spécifiée, le produit cesse d'être un aliment pour animaux et devient un vecteur de risque.
Questions fréquentes
Combien de temps la mise en service doit-elle durer pour être considérée comme acceptable ? Il n'existe pas de chiffre universel — cela dépend de la taille de l'équipement et des caractéristiques du matériau. Un sécheur à disques nécessite généralement 30 à 120 minutes de fonctionnement à vide, et une ligne de taille moyenne prend en général trois à quatre semaines entre l'arrivée de l'équipement et la production validée. L'important n'est pas la durée, mais de savoir si chaque étape laisse derrière elle un ensemble de données complet.
Une seule mesure d'humidité de sortie conforme suffit-elle pour figer les paramètres ? Ce n'est pas conseillé. Le temps de séjour à l'intérieur de la cuve peut atteindre une à quatre heures, et une seule mesure instantanée ne représente pas un régime permanent. Au minimum, couvrez une humidité normale, une humidité supérieure à la normale et une fluctuation de débit à court terme.
Le manomètre de vapeur est stable — alors pourquoi la sortie est-elle encore humide ? Une lecture stable ne confirme que le côté alimentation. Vérifiez d'abord si du condensat s'accumule à l'intérieur des disques chauffants, et si le purgeur de vapeur et l'évacuation des gaz incondensables correspondent à la charge de chaque étage. Lorsque le chemin de transfert de chaleur est obstrué, la pression au manomètre peut être normale alors que la sortie reste humide.
Avons-nous besoin de pièces de rechange sur site pendant la mise en service ? Oui. Les courroies, joints, garnitures, roulements et un module de commande de rechange doivent être sur site avant le premier essai en charge — et non commandés après une défaillance.
Conclusion
Les quatre étapes de la mise en service d'une ligne de fabrication de farine de viande et d'os ne sont pas compliquées en elles-mêmes : faire un essai à vide pour confirmer la rotation, admettre la vapeur et vérifier le manomètre, alimenter à faible débit après la montée en température, et régler la vitesse en fonction de l'humidité de sortie. Ce qui décide du résultat, c'est si un jugement est construit derrière chaque étape — savoir quel symptôme indique quelle panne, et savoir quel paramètre ajuster en premier.
Réalisée correctement, le retour n'est pas simplement une machine qui tourne. Cela signifie que les valeurs d'humidité et de matières grasses se situent dans la plage de la norme GB/T 20193—2006 dès le premier jour, que les paramètres de process sont reproductibles et traçables, et qu'un lot ne devient jamais un risque parce qu'une courbe thermique n'a pas été enregistrée.
Jiangsu Sunrise Environmental Technology Co., Ltd. (Sunrise Rendering) conçoit et fabrique des équipements de cuisson pour sous-produits animaux, fournissant des cuiseurs batch, des sécheurs à disques, des presses à vis et des solutions de lignes personnalisées complètes, avec un support d'installation et de mise en service sur site.
Catégories
Articles récents
-

Mise en service du sécheur à disques pour la fabrication de farine de viande et d'os : ce que les anomalies de sortie vous révèlent réellement
14 octobre 2026 -
Comment lire une spécification de farine de poisson : protéines, matières grasses, humidité, cendres et sel
14 octobre 2026 -
Cuiseur de cuisson : le cœur de la chaîne des déchets d'abattoir
8 octobre 2026