Control de TVN e histamina en la producción de harina de pescado: frescura de la materia prima y ajustes del cocedor
Control de TVN e histamina en la producción de harina de pescado: frescura de la materia prima y ajustes del cocedor
Los niveles de TVN e histamina en la harina de pescado se determinan casi por completo antes de que el pescado llegue al cocedor: por la frescura de la materia prima al cargarla y por el rigor con que se controlan la temperatura de cocción, el tiempo de retención y la presión una vez dentro del recipiente. Procese la materia prima dentro de un plazo razonable tras la captura y mantenga temperaturas de cocción adecuadas junto con un tiempo de retención apropiado, y el TVN y la histamina se mantendrán dentro de los umbrales que exigen la mayoría de los compradores de alimentos acuícolas premium. Falle en cualquiera de las dos variables y producirá un producto degradado, por muy buenos que sean su secador o su prensa en las etapas posteriores.
Por qué el TVN y la histamina son las dos cifras que deciden el éxito o el fracaso de un envío
Los compradores no preguntan cómo es su planta. Piden un certificado de TVN e histamina. Estas dos cifras lo dicen todo sobre cómo se manipuló la materia prima antes de que tocara su equipo.
El TVN (nitrógeno volátil total) mide el amoníaco, la trimetilamina y otros compuestos nitrogenados liberados cuando las enzimas bacterianas descomponen la proteína del pescado. Es un indicador directo del deterioro: cuanto más sube, más tiempo estuvo el pescado descomponiéndose antes de procesarlo. La histamina es distinta: la forman específicamente las enzimas descarboxilasas al actuar sobre la histidina libre y, una vez formada, ninguna cocción la destruye. Ahí es donde se equivocan la mayoría de los operarios noveles: creen que una cocción suficientemente caliente resolverá un problema de histamina. No lo hará. La histamina es termoestable hasta los 260 °C. Su única defensa es impedir que se forme desde el principio.
Los formuladores de piensos para camarones y peces marinos son especialmente estrictos: muchos rechazan directamente cualquier lote con más de 500 ppm de histamina, independientemente del contenido proteico o del valor de TVN.
El reloj de la frescura empieza en la captura, no en la puerta de la planta
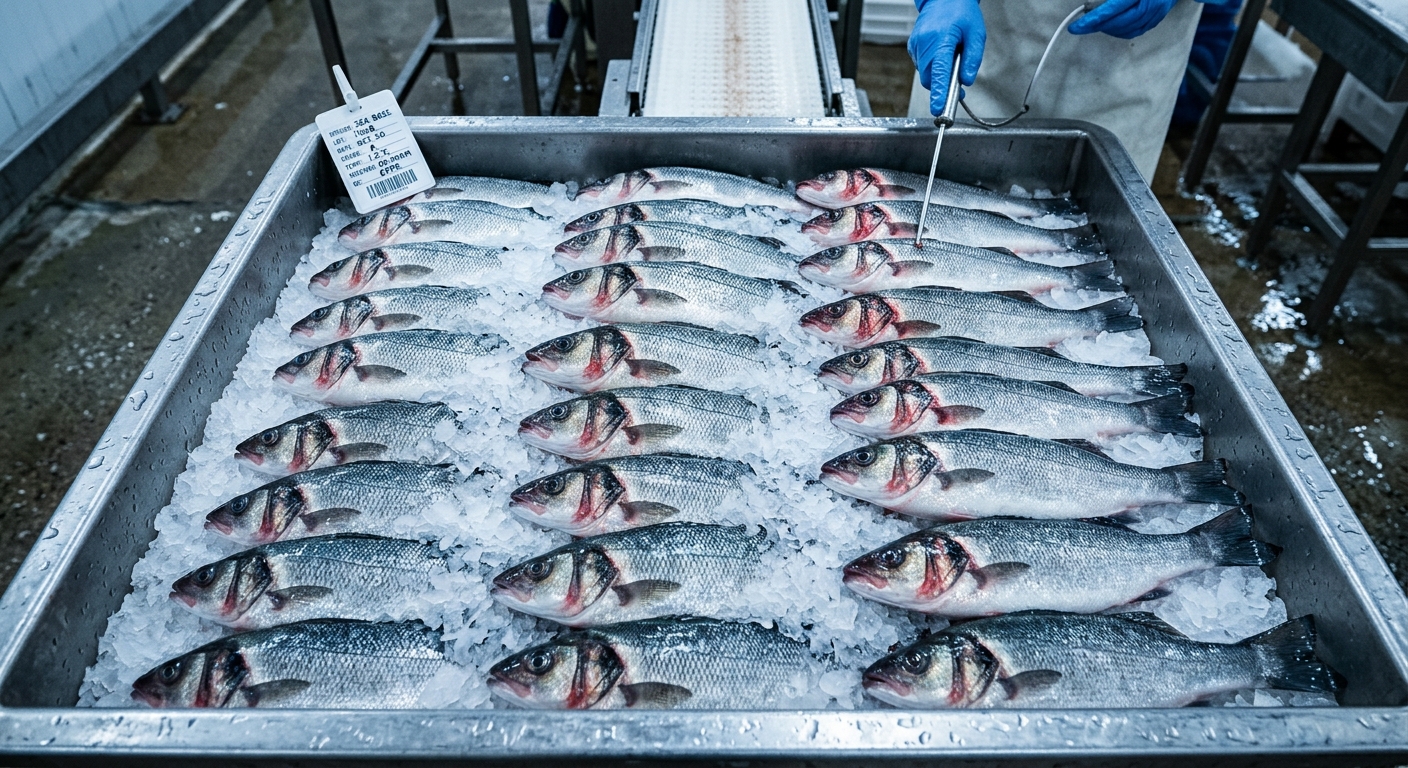
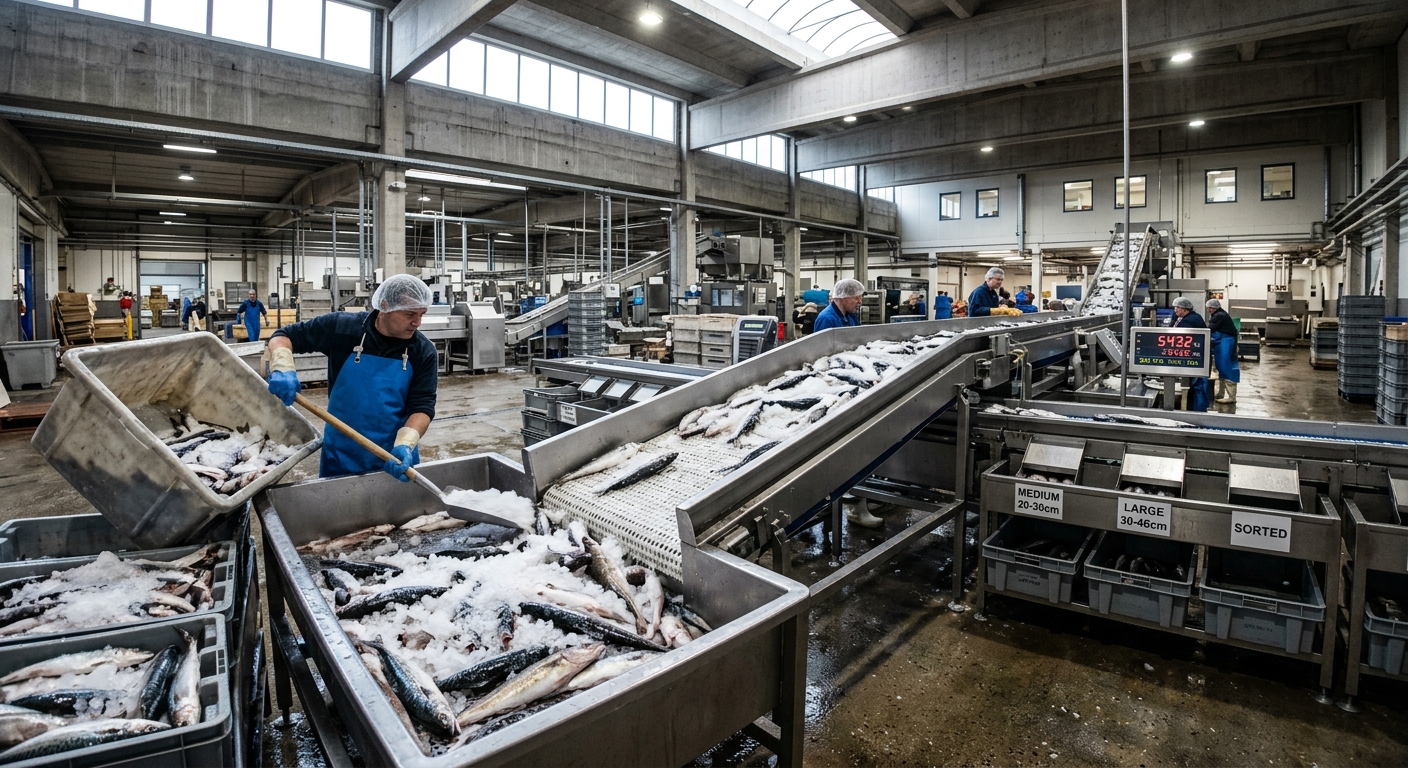
Cada hora de retraso entre la captura y la cocción incrementa de forma medible el TVN. El pescado recién capturado y conservado en hielo muestra un aumento constante del TVN con el tiempo. Si se deja a temperatura ambiente cálida sin hielo, ese mismo pescado experimentará una acumulación de TVN mucho más rápida. La actividad bacteriana aumenta considerablemente a medida que sube la temperatura de almacenamiento.
Referencias prácticas de frescura
- Pescado procesado dentro de las 24 horas posteriores a la captura, con hielo adecuado: TVN típicamente de 15-30 mg/100 g
- Pescado conservado 24-48 horas: el TVN sube a 30-60 mg/100 g; aún es utilizable, pero exige un control más estricto del cocedor
- Pescado conservado más de 48 horas sin refrigeración adecuada: el TVN suele superar los 100 mg/100 g y la formación de histamina se acelera bruscamente a partir de ese punto
Por ejemplo, una planta procesadora costera que se abastecía de captura incidental y recortes de conservera descubrió que su TVN de entrada variaba de 25 a 95 mg/100 g dependiendo únicamente de qué flota pesquera hacía la entrega: la misma especie, la misma temporada, una calidad radicalmente distinta porque una flota echaba hielo a su captura de inmediato y la otra no. Esa única variable determinaba si la harina terminada se vendía a precio premium o con descuento.
Temperatura del cocedor: la estrecha ventana que realmente importa
La mayoría de los operarios da por sentado que cuanto más caliente, mejor. No es así. Cocinar la harina de pescado a temperaturas excesivamente altas durante un tiempo de retención prolongado no reduce el TVN de forma significativa —los compuestos volátiles ya se han formado— y además daña activamente la calidad proteica mediante reacciones de Maillard y degradación de la lisina, lo que perjudica los índices de digestibilidad que los compradores también analizan.
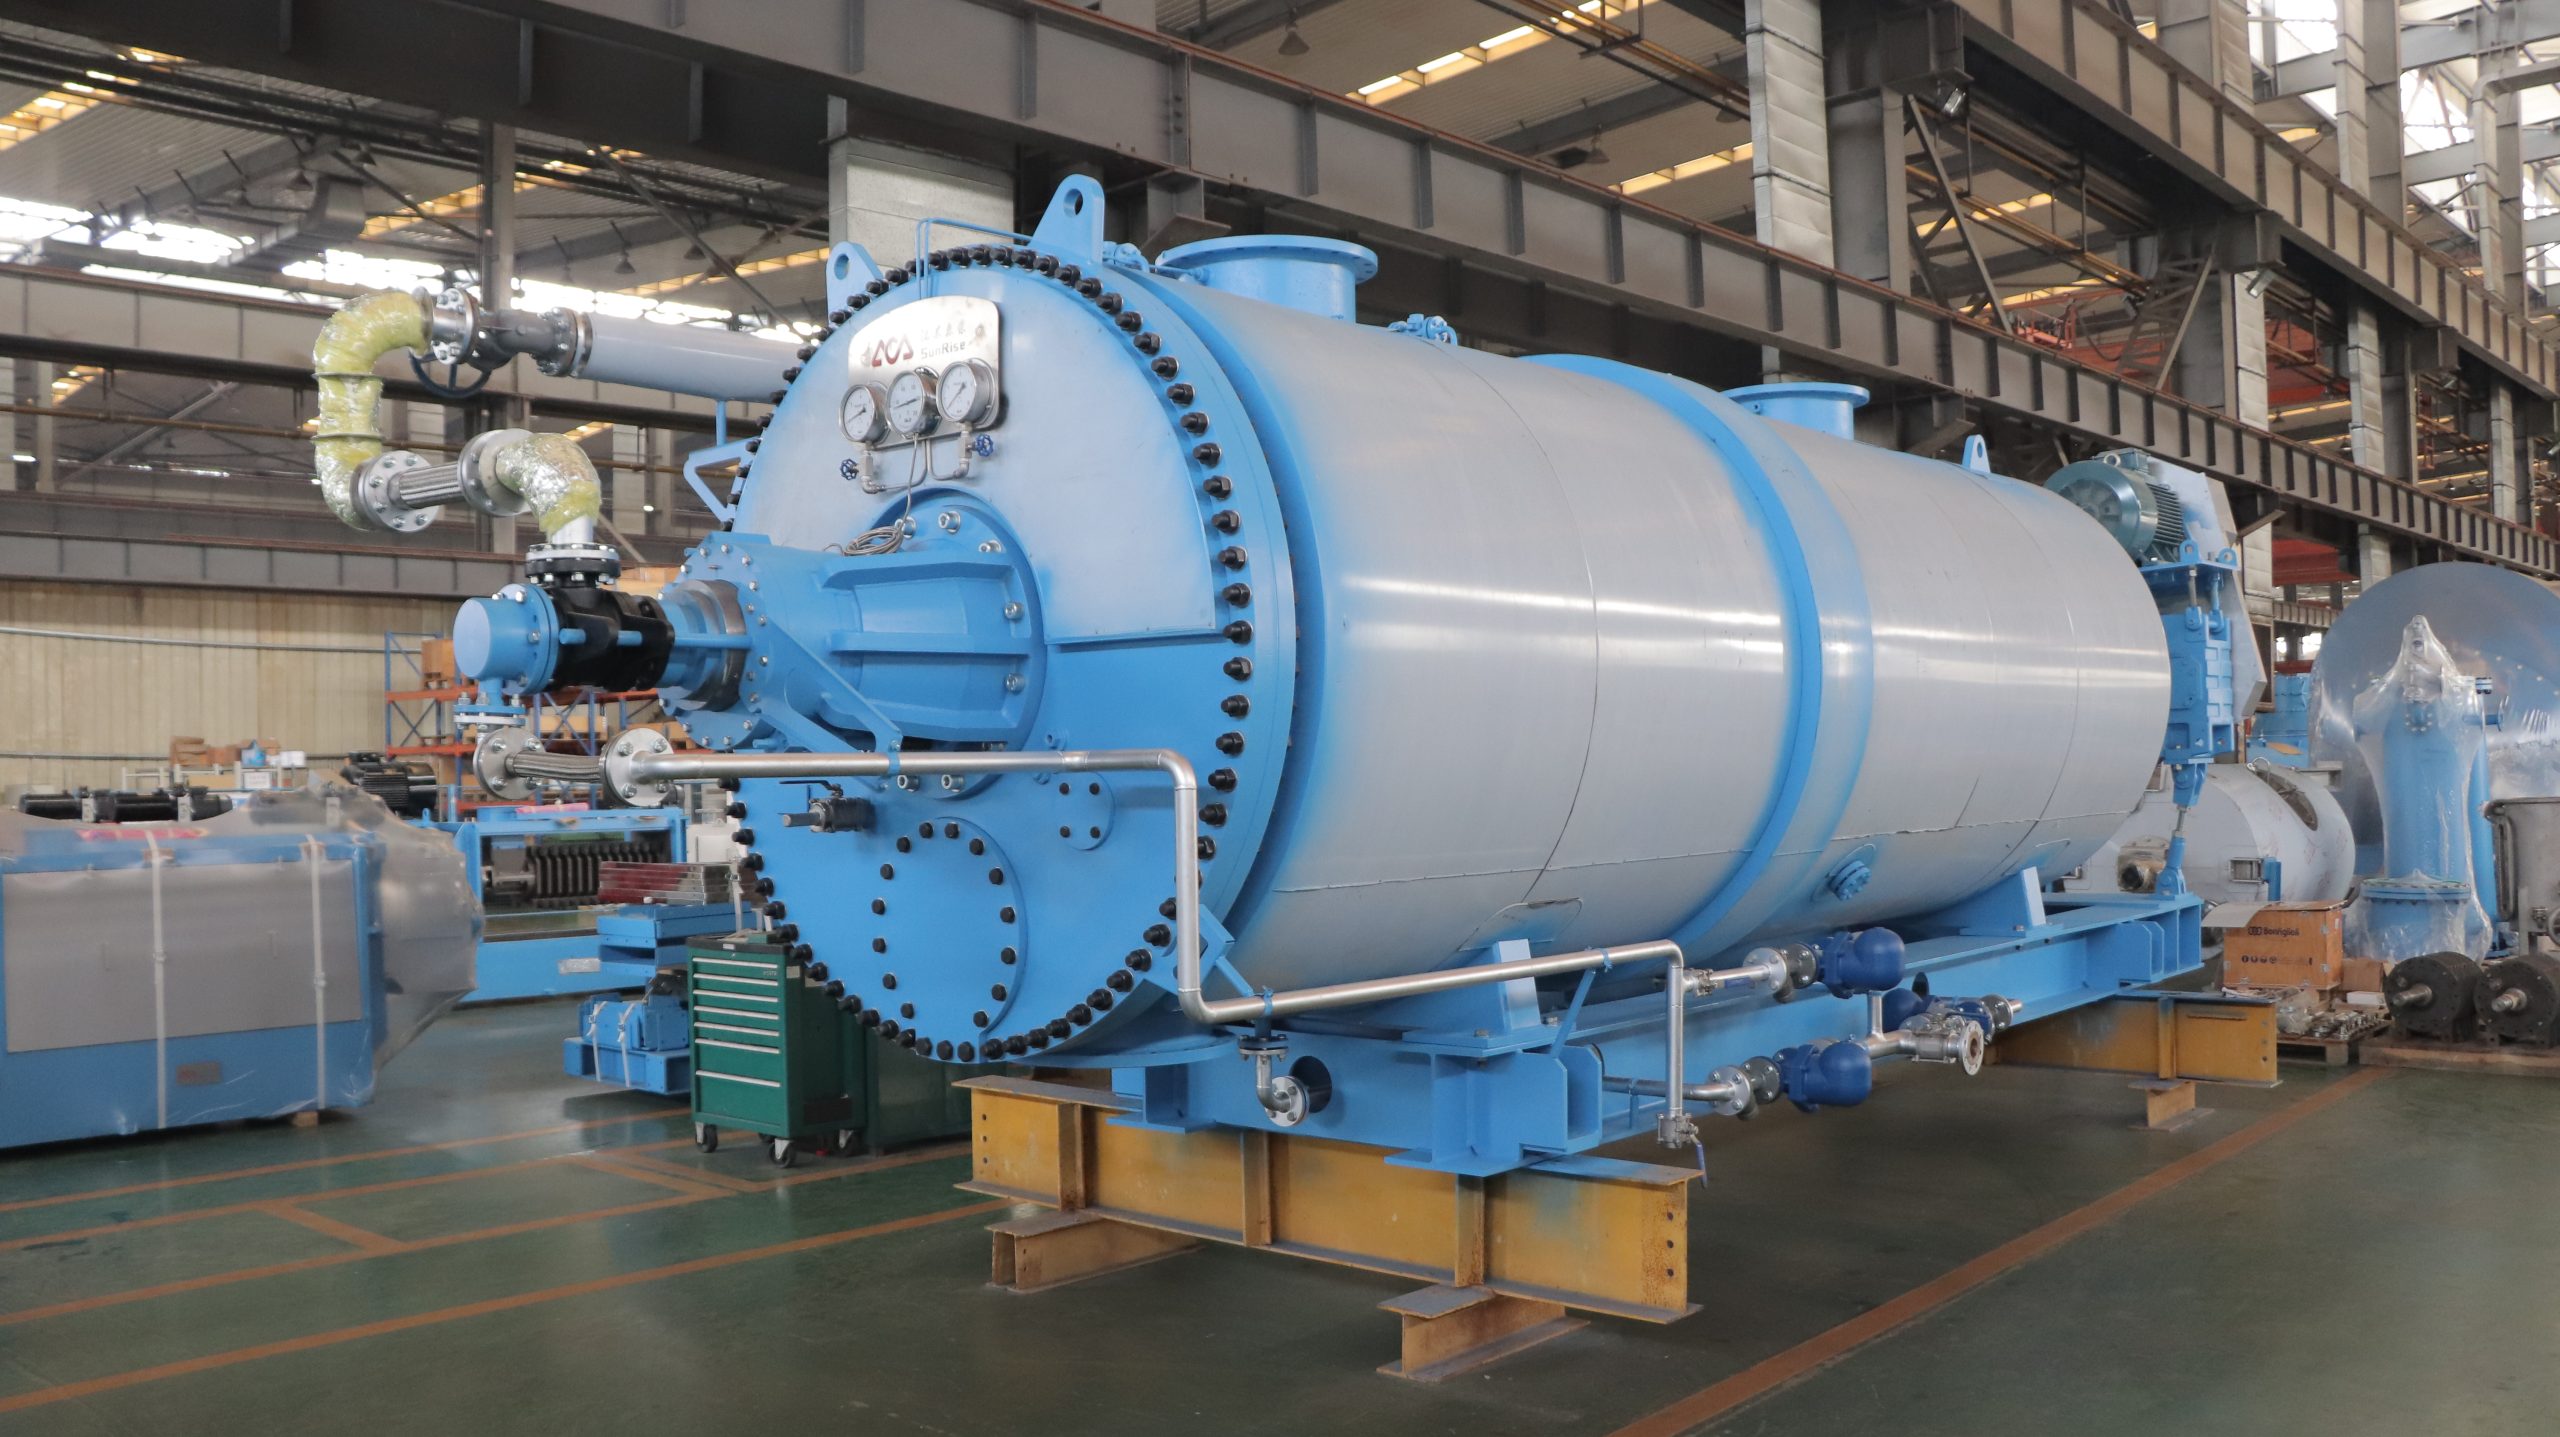
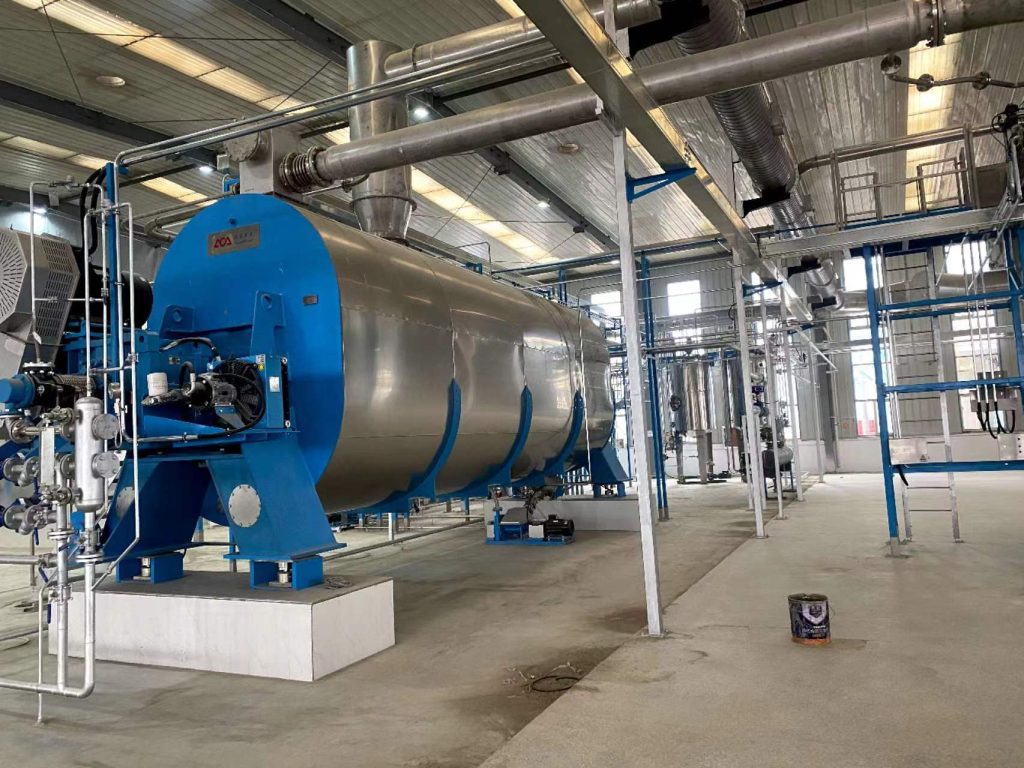
El punto óptimo para la mayoría de las especies de carne blanca y pelágicas es de 95-100 °C con un tiempo de retención de 15-20 minutos, suficiente para desnaturalizar las enzimas y eliminar las bacterias patógenas sin dañar en exceso los aminoácidos. Los cocedores por lotes ofrecen un control más preciso de esta ventana que los cocedores continuos que funcionan con un caudal variable, y por eso muchas operaciones de tamaño medio que procesan materia prima mixta o de frescura variable los prefieren. Si está evaluando equipos, nuestro análisis de para qué se utiliza un cocedor por lotes aborda con más detalle las ventajas del control de temperatura y de tiempo de retención.
Qué ocurre si se cocina por debajo de lo necesario
La cocción insuficiente es un riesgo en sí mismo: la actividad enzimática residual y las bacterias supervivientes siguen produciendo TVN incluso después de que el material salga del cocedor, sobre todo si el secado se retrasa o si el contenido de humedad se mantiene por encima del 10 % durante el almacenamiento.
Presión y tiempo de retención: la variable subestimada
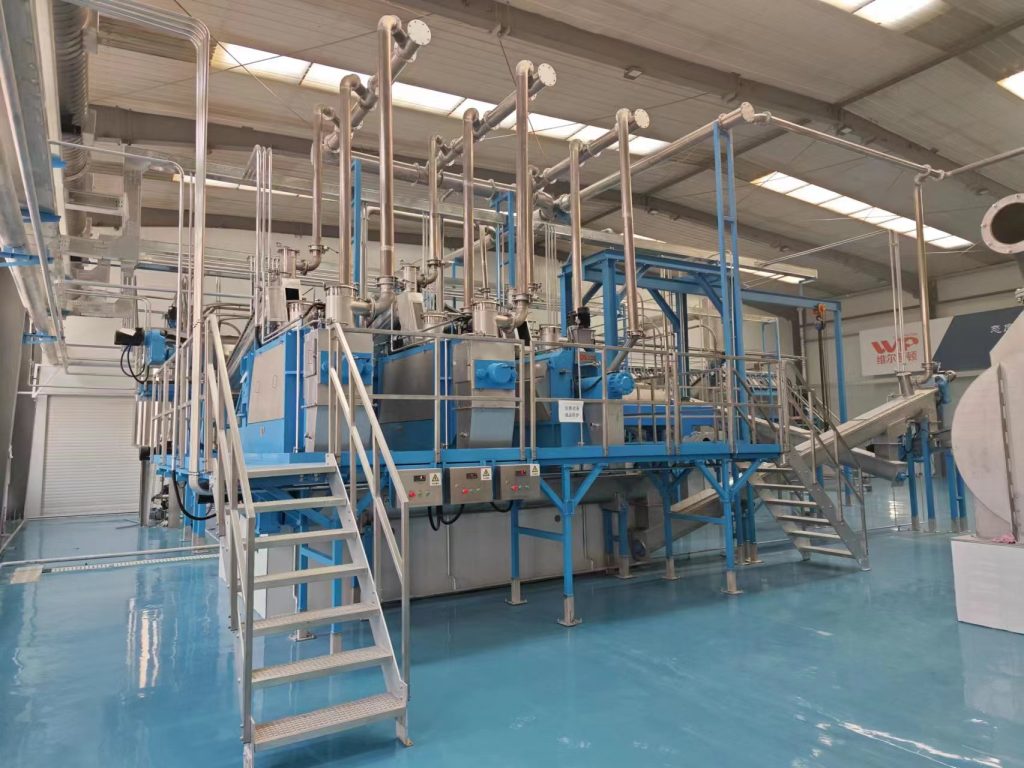
La presión no se discute tanto como la temperatura, pero afecta directamente a la profundidad con que la cocción penetra en peces de mayor tamaño o en lotes densos. Trabajar a 2,5-3,0 bar permite tiempos de retención más cortos con el mismo nivel de esterilización efectiva, lo que reduce la exposición térmica total y el daño proteico en comparación con la cocción a presión atmosférica mantenida más tiempo para alcanzar la misma temperatura en el núcleo.
El error que vemos con más frecuencia en proyectos de adaptación: los operarios aumentan el tiempo de retención para compensar un tamaño de materia prima irregular, en lugar de resolver el problema de granulometría aguas arriba con un mejor prequebrado o molienda. Un tiempo de retención más largo a la misma temperatura no reduce la histamina —ya se había formado antes de la cocción—, pero sí aumenta las notas desagradables relacionadas con el TVN y la oxidación proteica, perjudicando tanto el olor como el valor nutricional.
Un procesador de subproductos de una conservera de atún con el que hemos trabajado redujo el tiempo de retención un 20 % simplemente instalando una trituradora de precocción para estandarizar el tamaño de partícula antes de la cocción principal, mejorando tanto el rendimiento como las puntuaciones finales de TVN sin tocar en absoluto los ajustes de temperatura.
Riesgo según la especie: no todos los pescados son iguales
El riesgo de histamina no es uniforme entre especies. Los peces escómbridos —atún, caballa, sardina, anchoa— presentan de forma natural niveles elevados de histidina libre en su tejido muscular, lo que los hace mucho más propensos a la formación rápida de histamina que los subproductos de pescados blancos como el bacalao o el abadejo.
Si su mezcla de materia prima incluye un volumen significativo de escómbridos, necesita controles de frescura más estrictos que una planta que procesa principalmente recortes de pescado blanco, aunque ambos sean nominalmente "frescos". El hielo aplicado al subproducto de atún en las 4-6 horas siguientes al procesamiento importa mucho más que en el caso de las espinas de bacalao, donde el sustrato de histidina simplemente no está tan disponible para la conversión bacteriana.
Almacenamiento entre la recepción y la cocción: donde las plantas pierden el control
Un cocedor bien gestionado no puede rescatar una materia prima que estuvo seis horas en una tolva de espera sin refrigeración durante un retraso de producción. Esta es una de las brechas más comunes que vemos en las auditorías de planta: la recepción y la cocción se tratan como etapas separadas, sin tener en cuenta lo que ocurre entre ambas.
- Las tolvas de espera de materia prima deben refrigerarse o procesarse con un estricto orden de entrada-salida en menos de 4 horas siempre que la temperatura ambiente supere los 25 °C
- La programación de lotes debe priorizar el material más antiguo o más caliente, no el orden de descarga por comodidad
- Cualquier retraso superior a 8 horas sin refrigeración debe activar una decisión de degradación antes de que el material llegue al cocedor, no después de recibir los resultados del laboratorio
Las plantas que utilizan nuestros sistemas de línea de planta de harina de pescado normalmente integran la monitorización de las tolvas de espera directamente en el programa de producción, de modo que los operarios reciben una alerta antes de que el retraso se convierta en un problema de calidad, no después.
Protocolo de análisis: detectar los problemas antes del envío
No espere al informe de laboratorio de un comprador para descubrir que su TVN se disparó. Los análisis internos en tres puntos de control —materia prima entrante, postcocción y harina seca terminada— permiten detectar una desviación de frescura o del cocedor mientras aún hay tiempo para ajustar el siguiente lote.
Frecuencia mínima de análisis
- Materia prima entrante: cada lote recibido, especialmente de proveedores mixtos o externos
- Muestreo postcocción: como mínimo una vez por turno, con mayor frecuencia durante las transiciones de calidad de la materia prima
- Producto terminado: cada lote de producción antes del ensacado, con muestras retenidas para la resolución de disputas con compradores
Los kits de análisis rápido semicuantitativo de TVN (métodos de microdifusión de Conway o destilación por arrastre de vapor) dan resultados en menos de una hora, y son lo bastante económicos para realizarlos con mucha más frecuencia que el envío de muestras a un laboratorio externo. Si sus datos de calidad muestran un aumento gradual del TVN a lo largo de varias semanas sin un cambio evidente en la materia prima, suele ser señal de que la temperatura de su cocedor se ha desviado: conviene comprobar la calibración antes de suponer que la cadena de suministro es la culpable.