Digestibilità della farina di piume: come tempo di idrolisi, temperatura e pressione influenzano la digestibilità della pepsina
Digestibilità della farina di piume: come tempo di idrolisi, temperatura e pressione influenzano la digestibilità della pepsina
La digestibilità della pepsina nella farina di piume è governata quasi interamente da tre variabili interagenti: temperatura di idrolisi (tipicamente 110–150°C), pressione del vapore (2–4 bar) e tempo di cottura (30–60 minuti). Se si spinge troppo una di queste — anche solo leggermente — o si lasciano intatti i legami disolfuro della cheratina (bassa digestibilità) o si bruciano gli amminoacidi in composti di Maillard inutilizzabili (anche questa bassa digestibilità). Il punto ottimale in cui si posizionano la maggior parte degli impianti ben gestiti è 135–145°C, per 30–45 minuti, che produce in modo affidabile farina di piume con digestibilità della pepsina all'80–85%.
Perché la cheratina delle piume resiste alla digestione in primo luogo
Ecco la scomoda verità sulle piume di pollame grezze: sono quasi il 90% di proteine in peso, eppure lo stomaco di un animale non può toccarne la maggior parte. La cheratina — la proteina strutturale delle piume — è tenuta insieme da legami disolfuro così stabili che le piume grezze attraversano il tratto digerente monogastrico quasi invariate. Questo è l'intero problema ingegneristico in poche parole.
L'idrolisi sotto calore e pressione rompe quei legami disolfuro, svolgendo la struttura di cheratina strettamente avvolta in catene peptidiche più corte che la pepsina può effettivamente attaccare. Niente idrolisi, niente digestibilità — è così semplice. Questo è anche il motivo per cui i rifiuti di piume grezze sono un mal di testa per lo smaltimento piuttosto che un bene per l'alimentazione, un problema che abbiamo trattato in trasformare i rifiuti di piume di pollame in farina di piume ad alto valore.
Temperatura: la variabile con il margine di errore più ristretto
La maggior parte dei fallimenti di digestibilità risale alla temperatura, non al tempo. Sotto i 130°C, i legami disolfuro semplicemente non si rompono abbastanza velocemente — puoi cuocere le piume per un'ora a 120°C e ottenere comunque una digestibilità della pepsina inferiore al 65% perché la struttura della cheratina non si svolge mai completamente.
La trappola di Maillard sopra i 150°C
Supera i 150°C, però, e crei un fallimento diverso: le reazioni di Maillard tra zuccheri riducenti e amminoacidi liberi (soprattutto lisina) generano composti scuri e non disponibili. La farina sembra a posto, il contenuto proteico sulla carta sembra a posto, ma la digestibilità della pepsina diminuisce perché una parte di quella proteina è ora chimicamente bloccata. È un classico caso di "più calore non significa più cottura, è una reazione completamente diversa".
La fascia 135–145°C è dove operano la maggior parte degli idrolizzatori standard europei per una buona ragione: è abbastanza calda da rompere efficientemente i legami disolfuro senza innescare perdite significative di Maillard.
Pressione: non solo un risparmio di tempo — cambia la chimica
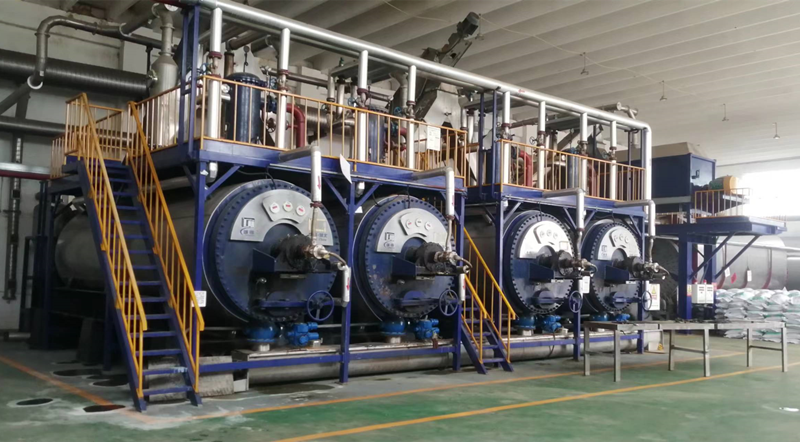
La pressione non accelera solo la cottura; cambia fondamentalmente quanto a fondo si rompono i legami disolfuro. A 2,5–3,5 bar, il vapore penetra la struttura delle piume abbastanza velocemente da idrolizzare la cheratina uniformemente in tutto il lotto, non solo sulla superficie.
Se la pressione è troppo bassa — diciamo sotto i 2 bar — ottieni una cottura non uniforme: il materiale esterno delle piume si idrolizza mentre i nuclei delle calami più densi rimangono duri e poco cotti. Questa non uniformità si manifesta come risultati di digestibilità incoerenti da lotto a lotto, anche quando la tua lettura media della temperatura sembra corretta.
Supera i 4 bar e stai essenzialmente forzando un'over-idrolisi. Gli amminoacidi iniziano a degradarsi più velocemente di quanto il processo richieda, e perdi valore nutrizionale senza alcun guadagno in digestibilità. Questa è la stessa trappola di eccessiva lavorazione che appare nella chimica degli odori nella resa ad alta temperatura — l'eccessiva severità ha sempre un costo da qualche parte.
Tempo: la variabile che tutti usano troppo per compensare
Un errore comune: gli operatori che usano bassa temperatura o pressione cercano di compensare estendendo il tempo di cottura. Non funziona come la gente spera. Il tempo può parzialmente sostituire la temperatura, ma la relazione non è lineare — raddoppiare il tempo di cottura a 125°C non ti darà la digestibilità che otterresti in 30 minuti a 140°C.
Nella finestra di 30–45 minuti a temperatura e pressione adeguate, si raggiunge il punto di rendimenti decrescenti: la maggior parte dei legami disolfuro è già rotta, e una cottura prolungata rischia principalmente la degradazione degli amminoacidi piuttosto che aumentare la digeribilità. Oltre i 60 minuti, le curve di digeribilità tipicamente si appiattiscono o addirittura si invertono leggermente man mano che si accumula il danno proteico.
Come misurare realmente se il tuo processo funziona
Il test di digeribilità con pepsina (metodo AOAC, tipicamente soluzione di pepsina allo 0,002%) dovrebbe essere un controllo di qualità di routine, non un audit occasionale. Eseguilo su ogni lotto, o almeno a ogni turno, e confrontalo con il tuo registro di temperatura/pressione/tempo. Quei dati di correlazione sono oro: ti dicono esattamente dove il tuo processo devia.
- Sotto il 75% di digeribilità: Di solito idrolisi insufficiente: controlla cali di temperatura o perdite di pressione nel recipiente.
- 75–80%: Accettabile ma non di qualità premium: ottimizza il tempo con incrementi di 5 minuti prima di toccare la temperatura.
- Oltre l'85%: Eccellente, ma controlla colore e livelli di lisina: potresti essere vicino alla sovra-lavorazione anche con punteggi di digeribilità elevati.
Se la tua attrezzatura per la lavorazione di sottoprodotti animali non dispone di sensori affidabili di pressione e temperatura, stai procedendo alla cieca, indipendentemente da quanto sia buona la tua ricetta sulla carta.
La progettazione dell'attrezzatura conta tanto quanto la ricetta
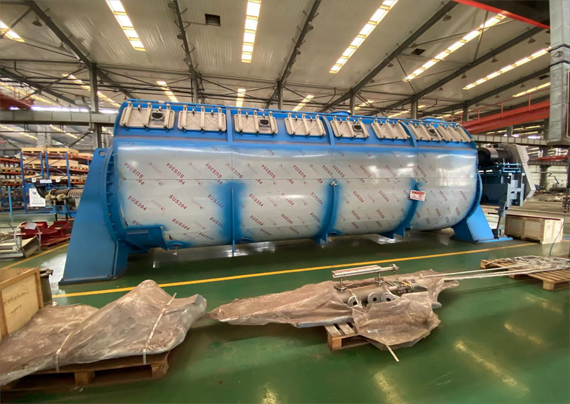
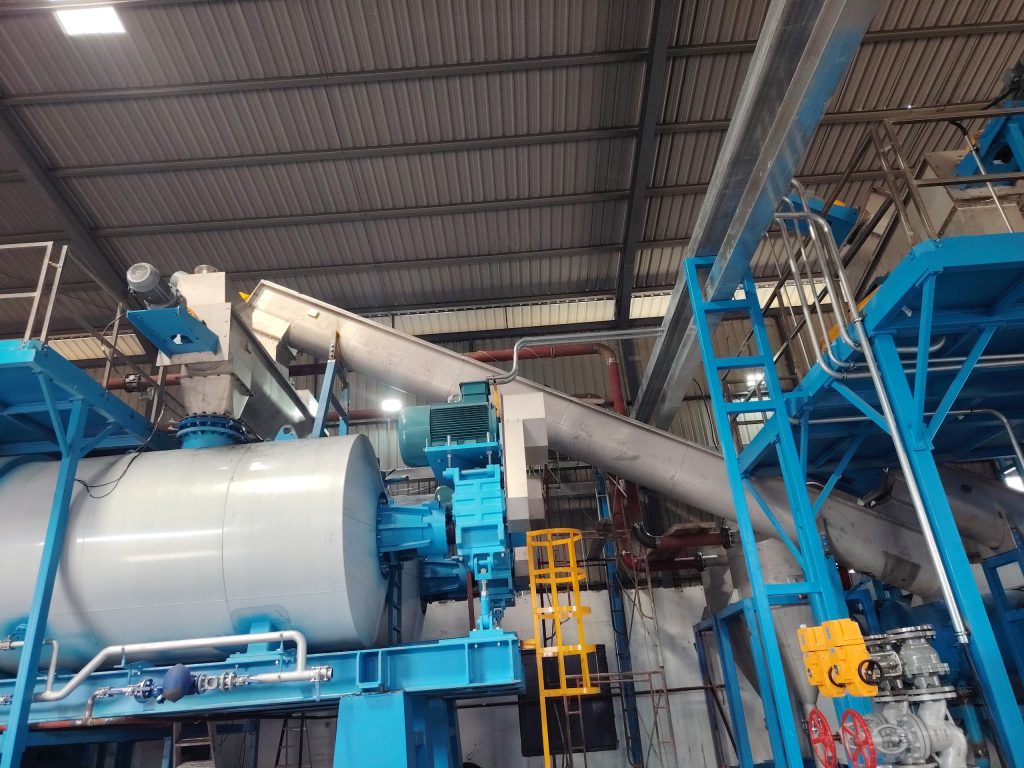
Puoi avere la formula perfetta di tempo-temperatura-pressione scritta e ottenere comunque risultati scadenti se il tuo idrolizzatore non riesce a mantenere quelle condizioni in modo costante. Distribuzione irregolare del vapore, agitazione incoerente o caricamento inadeguato del lotto creano punti caldi e freddi nello stesso ciclo di cottura, il che significa che parti del tuo lotto sono sovra-lavorate mentre altre sono sotto-lavorate.
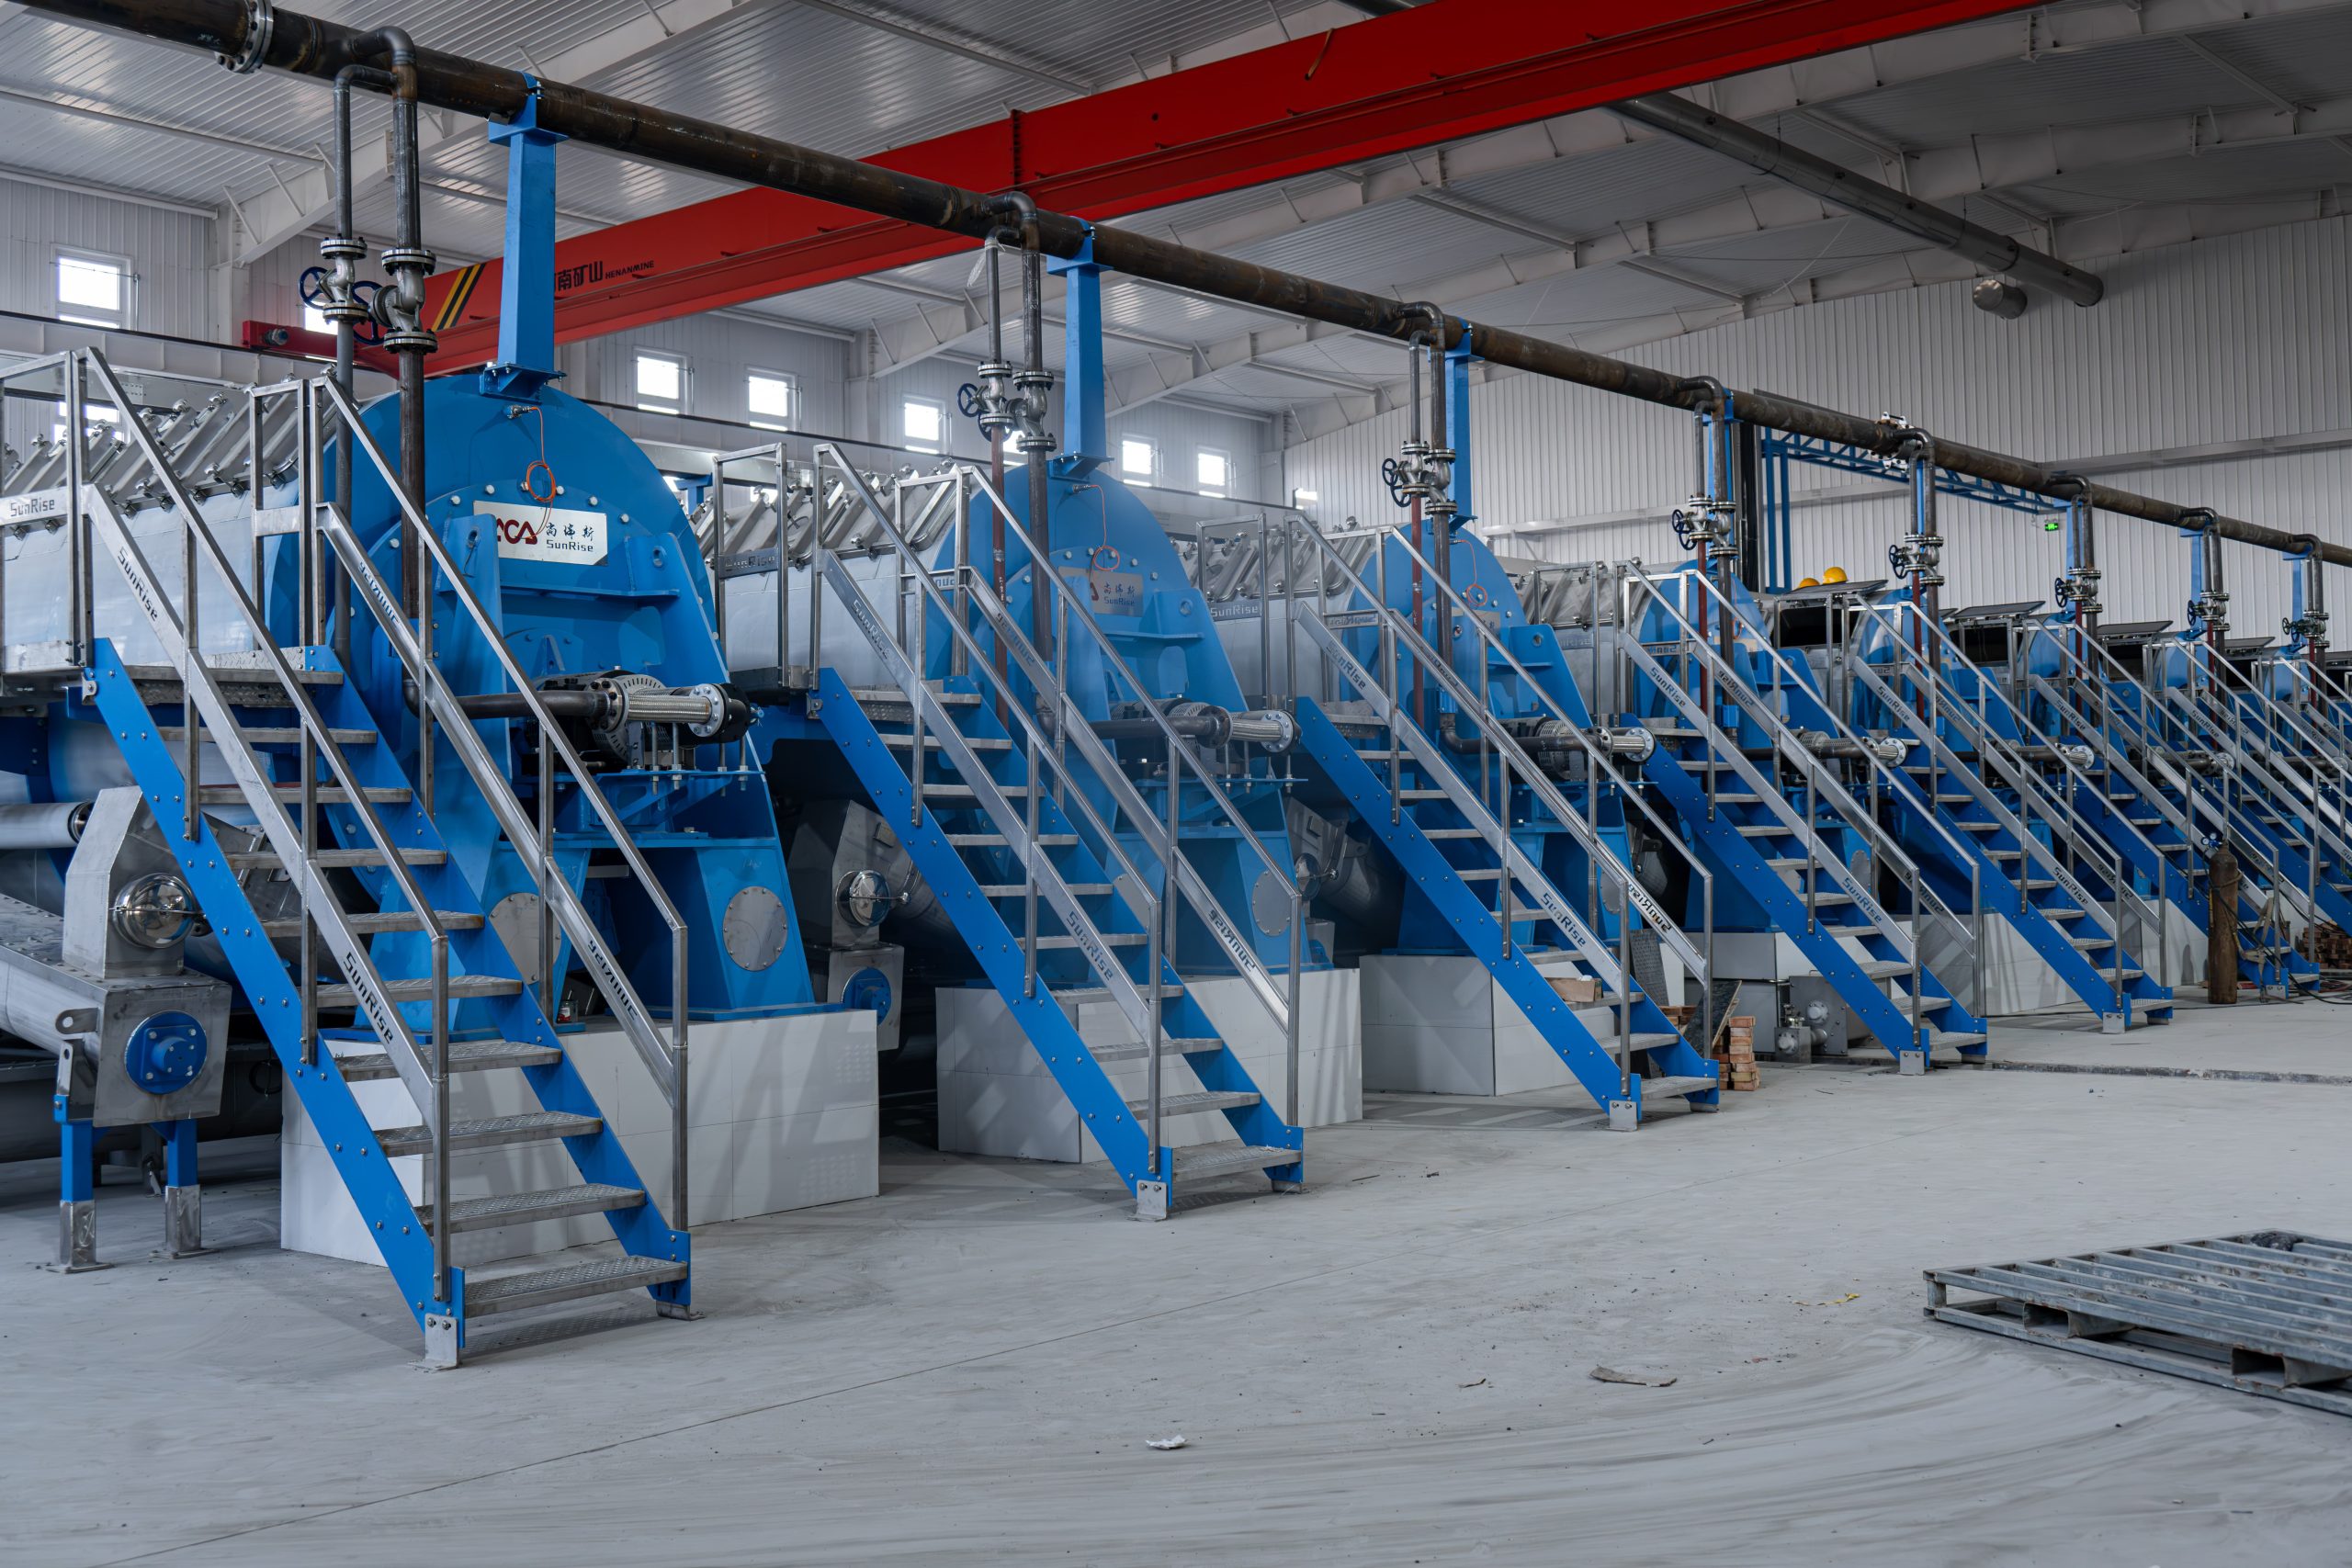
È qui che la progettazione dell'idrolizzatore e la qualità dei macchinari per impianti di rendering si ripagano da soli. Un idrolizzatore continuo o discontinuo ben progettato, con agitazione adeguata e controllo calibrato della pressione, garantisce una digeribilità uniforme sull'intero carico, il che conta enormemente quando vendi a formulatori di mangimi che testano ogni spedizione.
Raffreddamento e gestione a valle
I guadagni in digeribilità derivanti da un'idrolisi accurata possono essere vanificati anche a valle. Un raffreddamento rapido e controllato dopo l'idrolisi impedisce al calore residuo di continuare la reazione di Maillard nel cumulo di raffreddamento, un dettaglio spesso trascurato dagli impianti.
Cosa significa questo per gli acquirenti che valutano i fornitori di farina di piume
Se acquisti farina di piume, chiedi il valore di digeribilità con pepsina per ogni lotto, non solo la percentuale di proteina grezza. Un fornitore che dichiara l'88% di proteina grezza ma solo il 65% di digeribilità ti sta vendendo proteine che i tuoi animali non possono utilizzare in modo efficiente. Il numero di digeribilità è il vero indicatore di valore.
I produttori affidabili dovrebbero essere in grado di condividere i loro parametri di processo o almeno risultati di test di digeribilità coerenti tra i lotti. La coerenza conta tanto quanto il valore massimo: un fornitore che oscilla tra il 70% e l'88% di digeribilità da un lotto all'altro ha un problema di controllo del processo, anche se i suoi lotti migliori sembrano ottimi.
Categories
Post recenti
-

Where Do All the Poultry Feathers Go? From Environmental Burden to Valuable Resource — A Full-Chain Investigation
September 9, 2026 -
Digestibilità della farina di piume: come tempo di idrolisi, temperatura e pressione influenzano la digestibilità della pepsina
1 settembre 2026 -
Precedenteenire l'ossidazione della farina di pesce: raffreddamento, dosaggio di antiossidanti e controllo dello stoccaggio
August 27, 2026