Inbedrijfstelling van de schijfdroger voor de productie van vleesbeendermeel: wat de afwijkingen bij de uitlaat u eigenlijk vertellen
Inbedrijfstelling van de schijfdroger voor de productie van vleesbeendermeel: wat de afwijkingen bij de uitlaat u eigenlijk vertellen
Tussen de levering van de apparatuur en een stabiele output op een productielijn voor vleesbeendermeel zit de inbedrijfstelling. Behandel die als een formaliteit—de machine draait, er komt wat meel uit, iemand zet een handtekening—en elk onopgelost probleem wordt simpelweg doorgeschoven naar de volledige productie, waar elke stilstand een volledige batch grondstof kost en een gemiste leveringsdeadline oplevert.
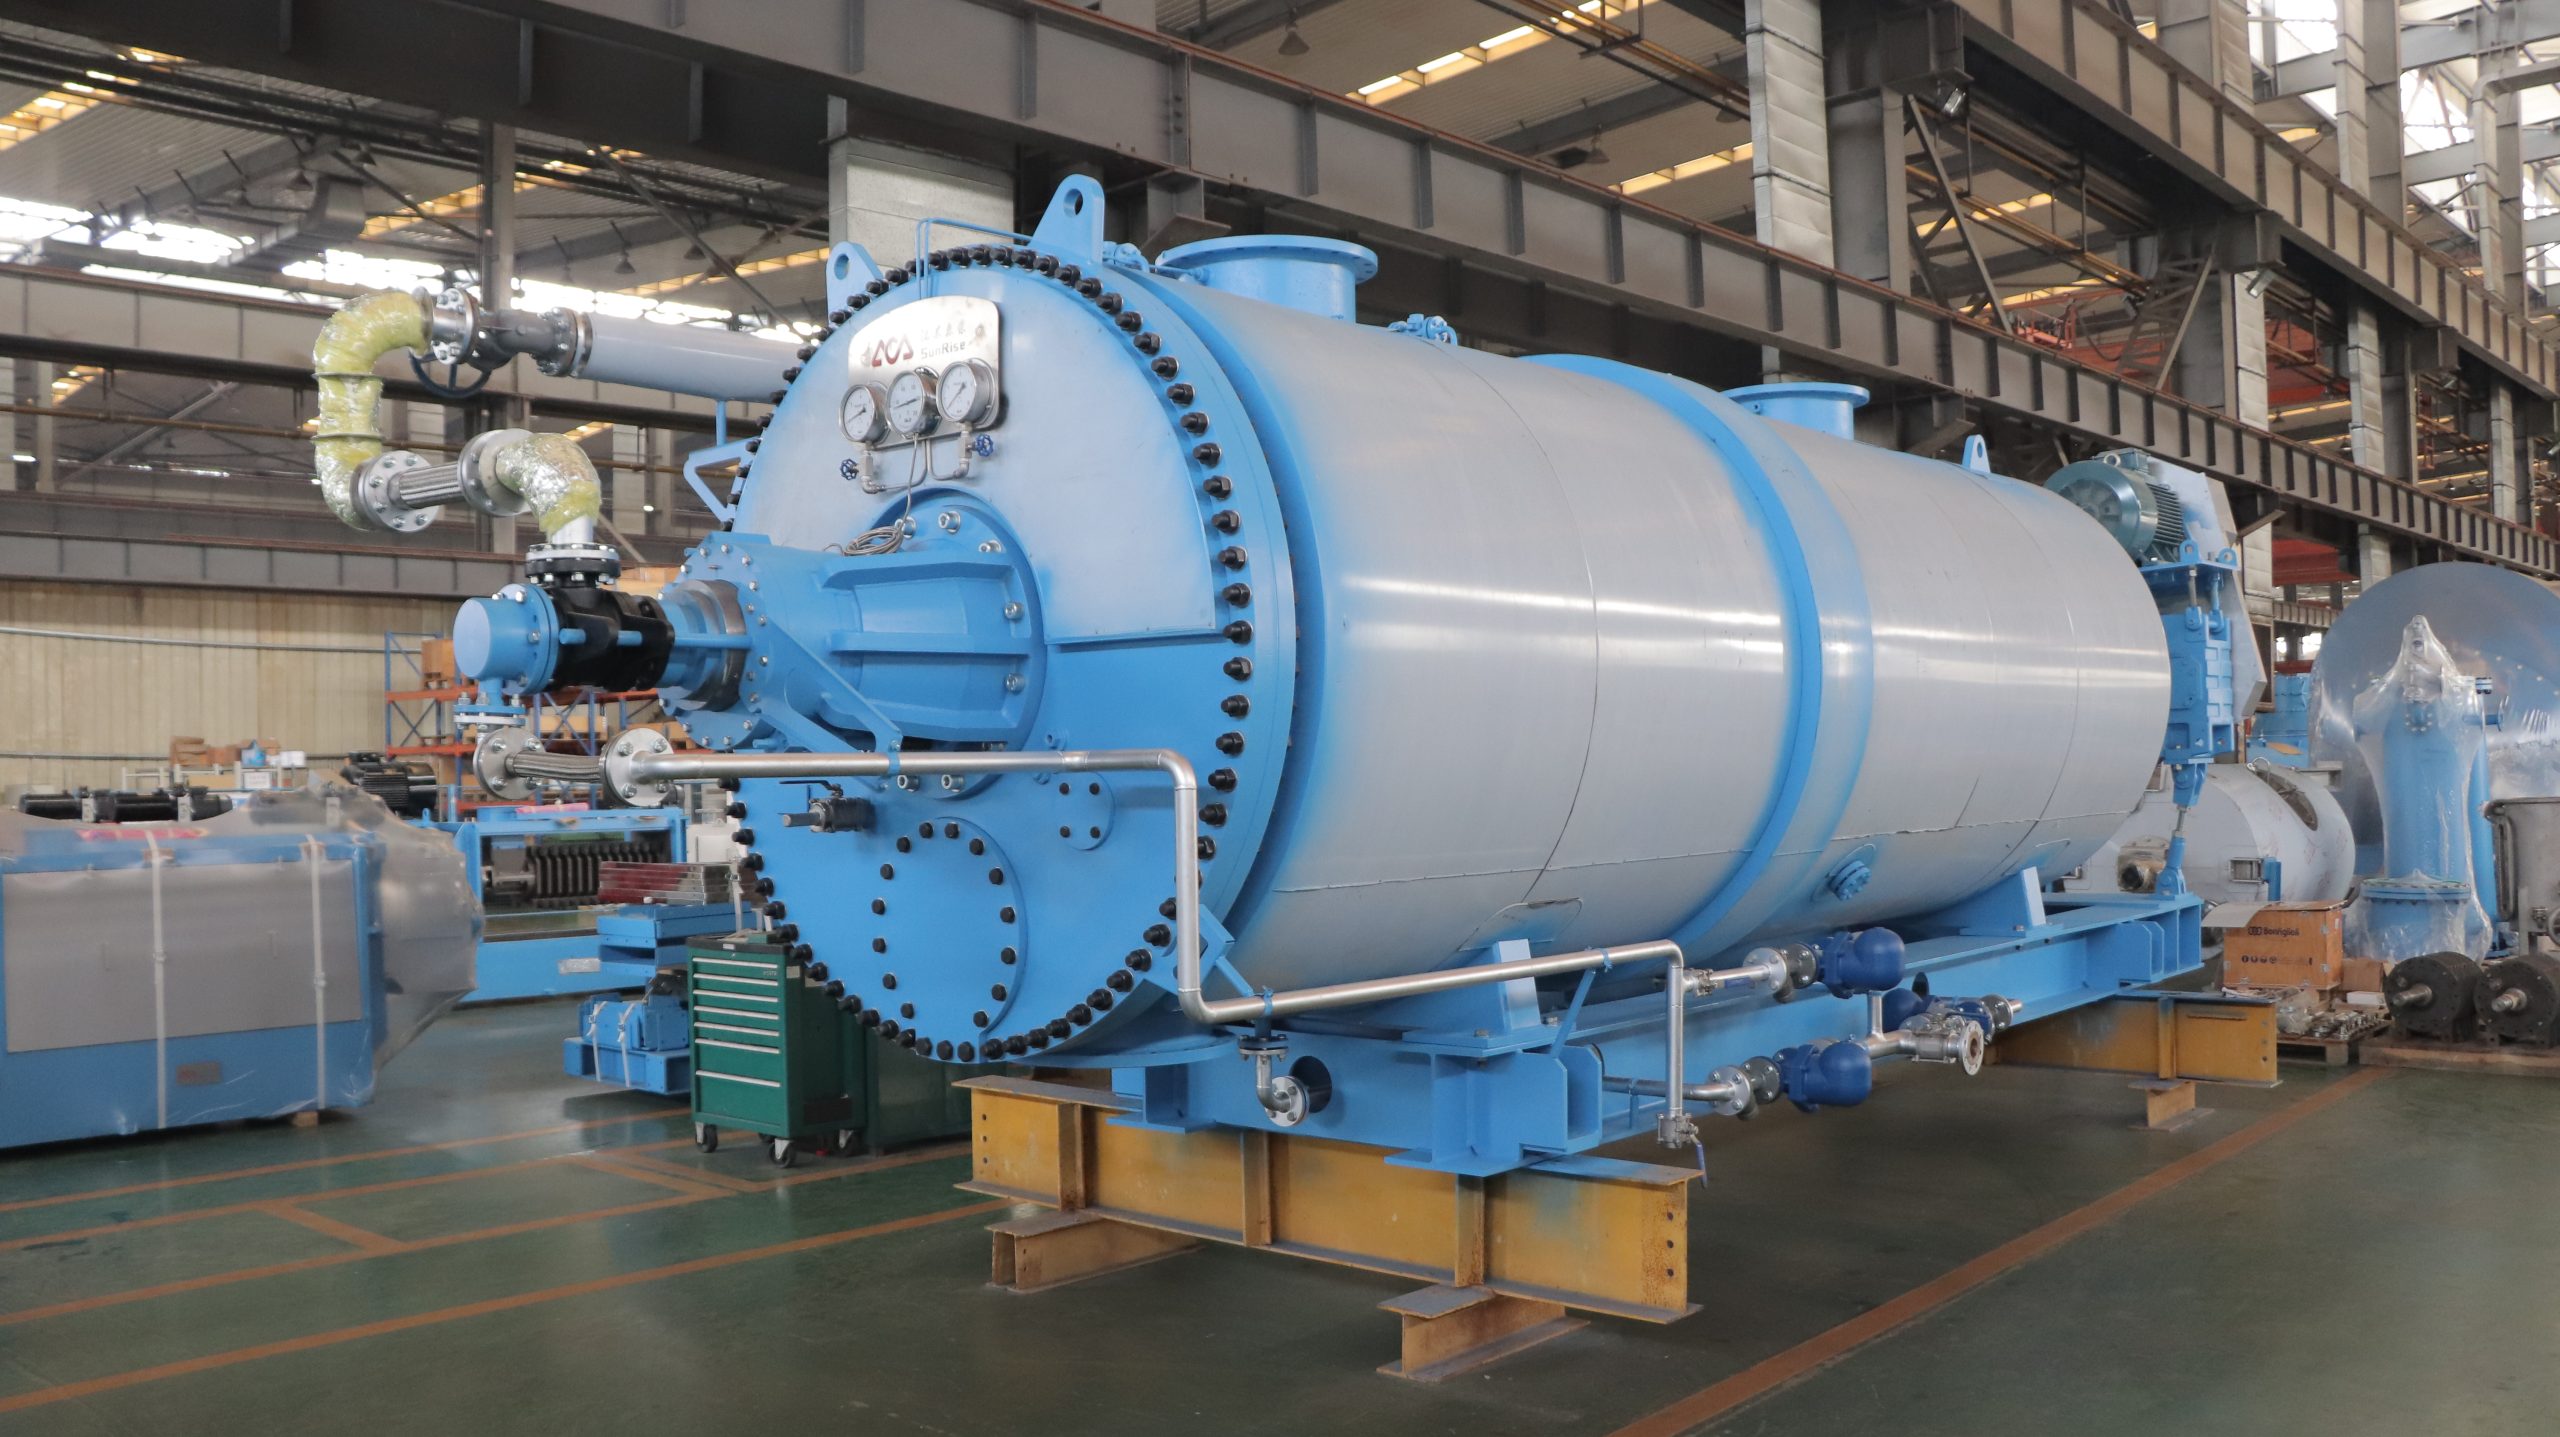
De schijfdroger is waar dat risico zich concentreert. Het is de laatste thermische fase voordat de schroefpers vet afscheidt en het eindproduct wordt geclassificeerd, dus elke kalibratiefout hier wordt direct doorvertaald naar vocht- en vetwaarden—de twee cijfers waarop kopers daadwerkelijk prijzen. De nuttigere benadering werkt de andere kant op: elke fase van de inbedrijfstelling bestaat er juist om bewust de omstandigheden te creëren die een verborgen fout naar buiten dwingen. Wat volgt behandelt de vier fasen op volgorde—onbelast, opwarmen, voeden, kalibreren—en elke fase begint bij de afwijkingen die u mag verwachten.
Fase 1: Op het gebied vanbelast joggen—controleer eerst de asrotatie
De eerste handeling in de onbelaste fase is de motor joggen en bevestigen dat de hoofdas draait in de richting die op de machine is gemarkeerd. De schoepen in een schijfdroger zijn ontworpen om materiaal slechts in één richting te verplaatsen. Achteruit draaien geeft niet direct een alarm, maar het materiaal circuleert dan alleen op de schijven en hoopt zich op aan de voedingszijde.
Een verkeerde rotatierichting is zelden een bedradingsfout. Het is bijna altijd een omgekeerde fasevolgorde op de voedingsaansluiting ter plaatse. Stop de machine, schakel de stroom uit, verwissel twee willekeurige faseaansluitingen en jog opnieuw om te bevestigen. Verwissel nooit de fasevolgorde terwijl de machine draait.
In dezelfde fase moet de as met de hand worden rondgedraaid om de hoofdas, de harkarmen en de harkbladen te controleren op vastlopen, tillen of vervorming. Een stroef, slepend gevoel betekent meestal vreemd materiaal in het vat of een onjuiste speling tussen blad en schijf—beide moeten worden opgelost voordat stroom wordt ingeschakeld.

Fase 2: Stoom toevoeren—let op of de manometer standhoudt
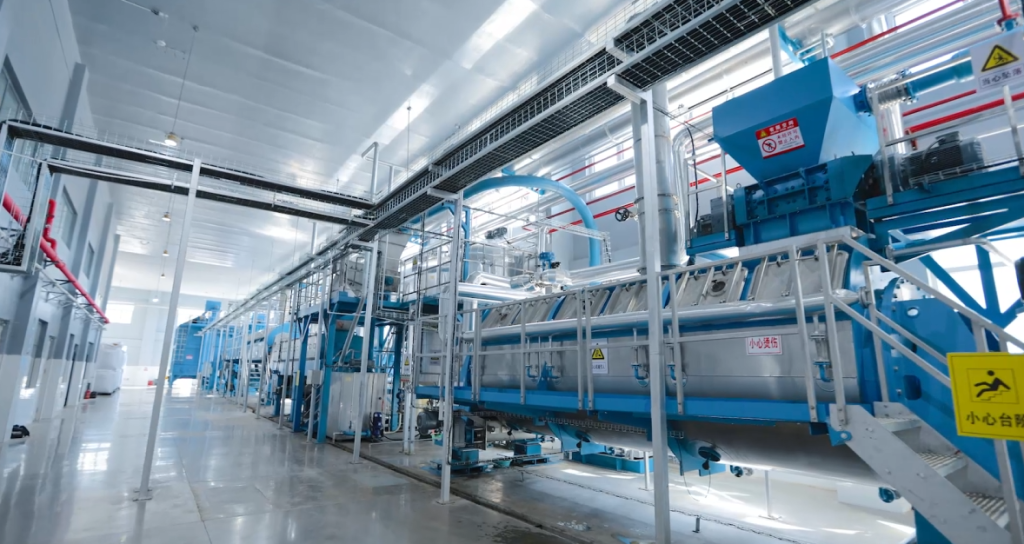
Zodra de rotatie is bevestigd, laat u langzaam stoom toe terwijl u de bypass van de stoomafvoer opent om niet-condenseerbare gassen af te voeren. Het doel van deze fase is niet “is er stoom aangekomen”, maar of de manometer tot rust komt en binnen de nominale werkdrukband van de machine blijft.
Gepubliceerde specificaties van gangbare apparatuur zijn een nuttige referentie. ASTW in Thailand vermeldt een maximale stoomdruk van 6 bar (ongeveer 165 °C) voor zijn schijfdrogers, met ongeveer 1,3 kg stoomverbruik per 1 kg grondstof en een typische verdampingssnelheid van ongeveer 8 kg per vierkante meter per uur. Dezelfde fabrikant merkt op dat te hoge stoomdruk het eindproduct verschroeit en eiwit afbreekt, waardoor de verteerbaarheid afneemt—een hogere manometerstand is niet beter.
Drie afwijkingen verdienen in deze fase aandacht:
- De manometernaald schommelt of stijgt na verloop van tijd niet. Controleer eerst op een verstopte stoomafvoer en op condensaatophoping in de verwarmingsschijven. Een stabiele drukstand bewijst alleen dat de toevoerzijde stabiel is; het bewijst niet dat condensaat wordt afgevoerd en de warmteoverdracht normaal is.
- Een duidelijk temperatuurverschil tussen schijfetages. Dit betekent meestal dat de capaciteit van de condensaatleiding en de ontluchting van niet-condenseerbare gassen niet overeenkomt met de belasting per etage.
- Lekkage bij flenzen, kleppen of de stoomafvoer. Stoomverlies verhoogt direct de energiekosten per ton en moet tijdens de inbedrijfstelling worden opgelost, niet daarna.
Er is een tweede reden om de temperatuur langzaam te verhogen: bescherming van de apparatuur. Snelle verwarming van de schijven veroorzaakt ongelijkmatige thermische uitzetting en vervorming, dus de hoofdas moet op lage snelheid blijven draaien terwijl de schijven gelijkmatig op temperatuur komen.
Fase 3: Voeden na opwarmen—controleer of het bed gelijkmatig is
Voordat materiaal binnenkomt, zeft u grote harde voorwerpen en kluiten eruit zodat ze de harkbladen niet beschadigen of een verstopping veroorzaken. Bij het starten van de voedingsinrichting, begint u met een lage doorstroming en verhoogt u deze in stappen, let op hoe het materiaalbed op de eerste en tweede trede komt te liggen.
De meest voorkomende fout is meteen naar volledige belasting gaan. De verblijftijd in een schijvendroger kan één tot vier uur bedragen, dus een aanpassing die nu wordt gedaan, is mogelijk pas na enige tijd volledig zichtbaar bij de uitlaat. Wanneer de uitlaat direct na de start droog of nat loopt, vraagt geen van beide om een grote snelheidsverandering.
Wanneer materiaal op de schijven vastkoekt, verhoog dan niet simpelweg de stoomtemperatuur. De logischer volgorde is eerst controleren of de momentane voedingssnelheid en het vochtgehalte de plastische drempel hebben overschreden, en vervolgens de beddikte, de speling van de harkbladen en de dampafvoercapaciteit onderzoeken. Blind de temperatuur verhogen kan natte klonters van buiten droog en hard maken terwijl ze van binnen nog nat zijn—of ze direct verschroeien.
Fase 4: Snelheid instellen—werk terug vanaf het uitlaatvochtgehalte
Het doel bij de uitlaat is ondubbelzinnig. Volgens de Chinese nationale norm GB/T 20193—2006, Beendermeel en vlees- en beendermeel voor diervoeder, moet het vochtgehalte ≤10% en het ruw vet ≤12% zijn, met ruw eiwit ingedeeld in ≥50% (graad 1), ≥45% (graad 2) en ≥40% (graad 3). De afsluitende taak van de inbedrijfstelling is om de machine onder stabiele omstandigheden binnen die band te brengen.
De regellogica is eenvoudig: het motortoerental bepaalt de verblijftijd op de schijven, en de verblijftijd bepaalt het vochtgehalte. Eén misvatting is echter het vermijden waard: een lager toerental betekent niet automatisch droger meel. Een lager toerental verlengt de verblijftijd, maar het verdikt ook het bed in de voedingszone, wat ophoping, vastkoeken en plaatselijke oververhitting veroorzaakt. De beslissing moet rusten op het schijvenbed, het uitlaatvochtgehalte en het motorkoppel samen—nooit op het toerental alleen.
De kalibratie moet ook drie bedrijfsomstandigheden omvatten: normaal vochtgehalte, vochtiger dan normaal, en kortstondige debietschommeling. Test er slechts één en de lijn verliest zijn stabiliteit zodra deze te maken krijgt met grondstof uit het regenseizoen of een wisseling van diersoort.
Leg de kalibratie vast als een logboek in plaats van conclusies te trekken uit één enkele momentane meting. Continu geregistreerd: voedingssnelheid en motorstroom of -koppel, die de vroegste indicatie geven of de belasting klopt en of materiaal zich in het vat begint op te hopen. Geregistreerd na elke parameterwijziging: toerental van de hoofdas, gebruikt om de relatie tussen toerental en verblijftijd op te bouwen. Geregistreerd in een ronde van 30 minuten: stoomdruk, temperaturen van de schijventredes en temperatuur van de afgevoerde damp, waarbij de laatste weergeeft of de dampafvoer en het negatieve druk behouden blijven. De uiteindelijke bepalende factor is het uitlaatvochtgehalte dat na elke aanpassing wordt bemonsterd—het cijfer dat bepaalt of de parameters kunnen worden vastgezet.
Zes afwijkingen om tijdens de inbedrijfstelling het nauwlettendst in de gaten te houden
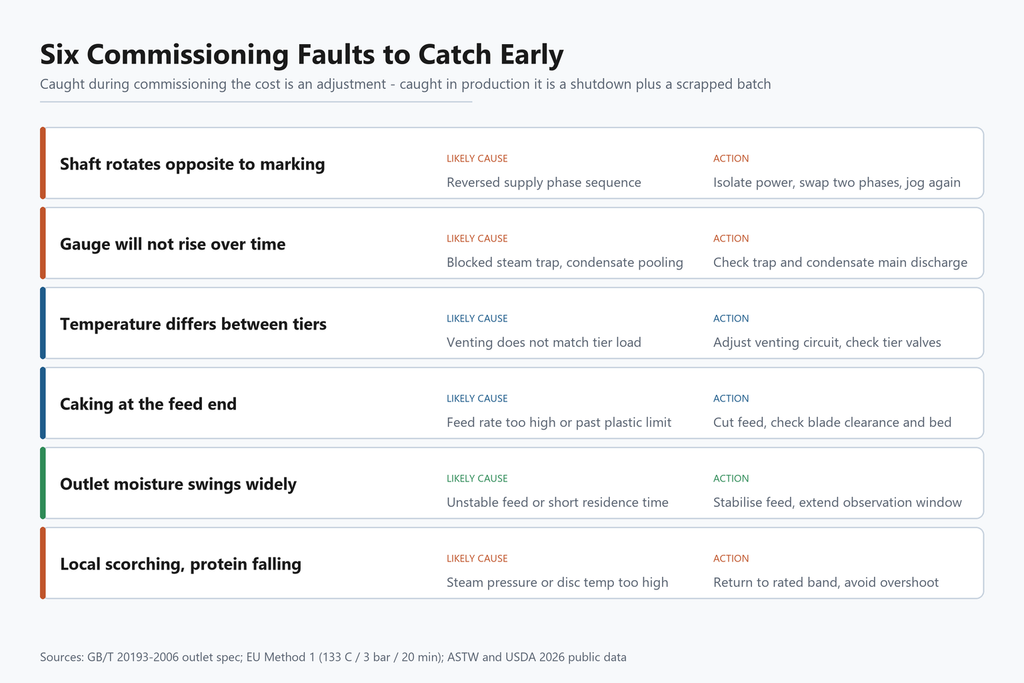
Samengevoegd vormen de afwijkingen uit die vier fasen een checklist voor probleemoplossing. De waarde ervan ligt hierin: bij constatering tijdens de inbedrijfstelling kost het een aanpassing; bij constatering tijdens volledige productie kost het een stilstand plus een afgekeurde partij.
- As draait tegengesteld aan de markering. Vrijwel altijd een omgekeerde fasenvolgorde. Schakel de voeding uit, verwissel twee willekeurige fasen en laat opnieuw kort draaien om te bevestigen.
- Manometer stijgt niet in de loop van de tijd. Controleer op een verstopte stoomafvoer en condensaatophoping; verifieer de afvoer van de afvoer en de condensaatleiding.
- Groot temperatuurverschil tussen schijventredes. Het ontluchten van niet-condenseerbare gassen komt niet overeen met de belasting per trede; pas het ontluchtingscircuit aan en controleer de klepstand op elke trede.
- Ophoping en vastkoeken aan de voedingszijde. Voedingssnelheid te hoog, of vochtgehalte buiten het plastische bereik. Verlaag eerst de voeding en controleer dan de speling van de harkbladen en de beddikte.
- Uitlaatvochtgehalte schommelt hoog en laag. Op het gebied vanstabiele voeding of onvoldoende verblijftijd. Stabiliseer de voeding, verleng het observatievenster en pas dan het toerental aan.
- Plaatselijke verschroeiing met dalende eiwitwaarden. Stoomdruk of schijftemperatuur te hoog. Breng beide terug binnen de nominale band en vermijd overschrijding.
Waarom dit in 2026 meer uitmaakt dan vroeger
Of de inbedrijfstelling goed wordt uitgevoerd, is niet langer een interne aangelegenheid van één enkele fabriek.
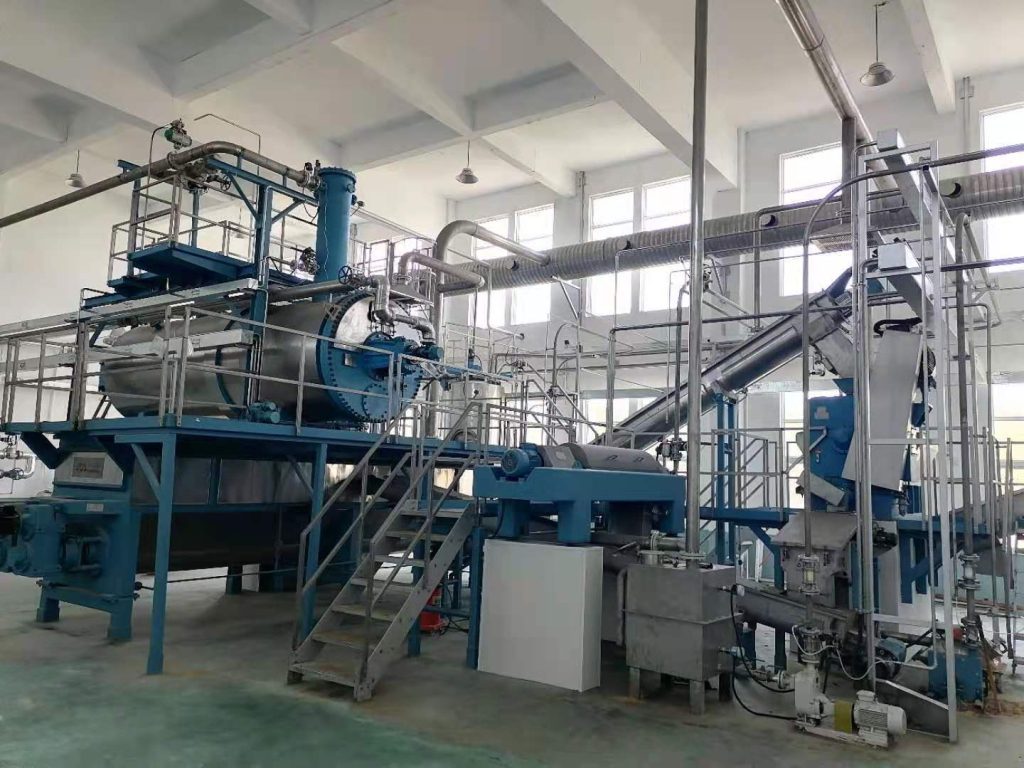
Op de naleving Volgens Methode 1 van EU-verordening (EG) nr. 1069/2009 is 133 °C bij 3 bar gedurende 20 minuten vereist, met een maximale deeltjesgrootte van 50 mm; droog renderen zoals gedocumenteerd in Sectie 9.5.3 van de AP-42 van de US EPA vindt plaats bij 121–135 °C gedurende 1,5–2,5 uur. Deze parameters moeten op apparatuurniveau reproduceerbaar en registreerbaar zijn in plaats van mondeling te worden doorgegeven. Op haar 24e Congres in Tenerife in 2026 beschreef de European Fat Processors and Renderers Association de volgende fase van de sector als een verschuiving “van crisisregels naar risicogebaseerde regelgeving” — wat betekent dat audits steeds meer zullen leunen op verifieerbare procesgegevens en traceerbaarheid. Voor een fabriek is dat precies het argument om instrumentatie en datalogging tijdens de inbedrijfstelling goed te regelen.
Op het gebied van marktwaardebepaalt de droogfase rechtstreeks de productkwaliteit en verkoopprijs. Het Tallow and Protein Report van de USDA prijsde vlees- en beendermeel met 50% eiwit op $420 per ton voor de week eindigend op 18 september 2026; IndexBox-gegevens voor de laatste week van augustus 2026 vermeldden $525 per ton bij 50% eiwit, met bloedmeel bij 85% eiwit op $1.420–1.425 per ton. Prijsbewegingen komen bovenop de gradering, en gradering berust op stabiele vocht- en vetwaarden — precies wat de inbedrijfstelling kalibreert.
De scherpere waarschuwing komt van veevoerveiligheid. In 2026 registreerde Zuid-Korea 24 uitbraken van Afrikaanse varkenspest op boerderijen binnen iets meer dan twee maanden, met 148.000 geslachte varkens en bijna 500 ton mogelijk besmet voer dat werd vernietigd — de snelste verspreiding sinds de eerste uitbraak in het land in 2019. Het onderzoek wees op voederingrediënten met varkensbloedplasma, waarbij besmet bloed de verzamelingsfase binnenkwam en het daaropvolgende inactivatieproces het virus niet volledig vernietigde. De les geldt voor elke verwerkingslijn voor dierlijke eiwitten: als de thermische fase de gespecificeerde tijd-temperatuurcurve niet bereikt en registreert, is het product geen voer meer maar een risicodrager.
Veelgestelde vragen
Hoe lang moet de inbedrijfstelling duren om als acceptabel te gelden? Er is geen universeel cijfer — het hangt af van de apparatuurgrootte en materiaaleigenschappen. Een schijfdroger heeft doorgaans 30–120 minuten onbelast draaien nodig, en een middelgrote lijn vergt over het algemeen drie tot vier weken vanaf de aankomst van de apparatuur tot gevalideerde productie. Het gaat niet om de duur, maar om de vraag of elke fase een complete dataset achterlaat.
Is één goede vochtmeting aan de uitlaat voldoende om parameters vast te leggen? Niet aan te raden. De verblijftijd in het vat kan één tot vier uur bedragen, en een enkele momentopname vertegenwoordigt geen stabiele toestand. Dek op zijn minst normale vochtigheid, vochtiger dan normaal en kortstondige stromingsschommelingen af.
De stoomdrukmeter is stabiel — waarom is de uitlaat dan toch nat? Een stabiele meting bevestigt alleen de toevoerzijde. Controleer eerst of condensaat zich ophoopt in de verwarmingsschijven, en of de stoomafvoer en het ontluchten van niet-condenseerbare gassen overeenkomen met de belasting per niveau. Wanneer het warmteoverdrachtspad belemmerd is, kan de manometerdruk normaal zijn terwijl de uitlaat nat blijft.
Hebben we reserveonderdelen nodig op locatie tijdens de inbedrijfstelling? Ja. Riemen, afdichtingen, pakkingen, lagers en een reservebesturingsmodule moeten op locatie zijn vóór de eerste belaste run — niet besteld nadat er iets is uitgevallen.
Conclusie
De vier fasen van het in bedrijf stellen van een lijn voor de productie van vlees- en beendermeel zijn op zichzelf niet ingewikkeld: jog onbelast om de rotatie te bevestigen, laat stoom toe en verifieer de manometer, voer met laag debiet na opwarming, en stel de snelheid af op het uitlaatvocht. Wat de uitkomst bepaalt, is of er achter elke stap beoordelingsvermogen zit — weten welk symptoom op welke fout wijst, en weten welke parameter als eerste moet worden aangepast.
Goed uitgevoerd is het rendement niet simpelweg een machine die draait. Het betekent dat vocht- en vetwaarden vanaf dag één binnen de band van GB/T 20193—2006 vallen, dat procesparameters reproduceerbaar en traceerbaar zijn, en dat een batch nooit een risico wordt omdat een thermische curve niet werd geregistreerd.
Jiangsu Sunrise Environmental Technology Co., Ltd. (Sunrise Rendering) ontwerpt en produceert renderingapparatuur voor dierlijke bijproducten, en levert Batch Cooker, Disc Dryer, Screw Press en complete oplossingen op maat, met ondersteuning bij installatie en inbedrijfstelling op locatie.
Categorieën
Recente berichten
-

Inbedrijfstelling van de schijfdroger voor de productie van vleesbeendermeel: wat de afwijkingen bij de uitlaat u eigenlijk vertellen
14 oktober 2026 -
Hoe lees je een vismeelspecificatie: eiwit, vet, vocht, as en zout
14 oktober 2026 -
Renderingketel: het hart van de afvalketen in het slachthuis
8 oktober 2026