Consumo de Energia em Usinas de Rendering: 7 Ajustes de Engenharia que Reduzem Custos de Vapor em 30%
Consumo de Energia em Usinas de Rendering: 7 Ajustes de Engenharia que Reduzem Custos de Vapor em 30%
Sete mudanças de engenharia direcionadas — a maioria retrofits, não substituições completas — podem reduzir o consumo de vapor em uma usina de rendering em 25–30%, muitas vezes se pagando em 12 meses. O vapor normalmente representa 40–60% da conta total de energia de uma unidade de rendering, o que significa que mesmo uma queda percentual modesta se traduz em economias anuais de cinco ou seis dígitos, dependendo da capacidade de processamento. Neste artigo, detalhamos cada ajuste com números reais, explicamos por que funciona termodinamicamente e mostramos como priorizar com base na sua configuração existente.
Por que o Vapor Domina os Custos Operacionais de Usinas de Rendering
Aqui está um número que surpreende a maioria dos gerentes de fábrica: uma operação de renderização de médio porte processando 10 toneladas de matéria-prima por hora pode consumir de 4 a 6 toneladas de vapor na mesma hora. Aos preços atuais do gás natural, isso representa aproximadamente US$ 180 a US$ 280 por hora apenas em combustível — antes mesmo de contabilizar eletricidade, mão de obra ou manutenção.
O vapor impulsiona os processos térmicos principais: cozimento, secagem e, às vezes, esterilização. Ele também alimenta circuitos de aquecimento indireto, evaporadores e sistemas de desodorização. Como o vapor toca quase todas as operações unitárias, pequenas ineficiências se acumulam rapidamente. Uma perda de 2% aqui, uma perda de 3% ali, e de repente você está desperdiçando 15–20% mais energia do que o necessário.
O Multiplicador de Custo Oculto
O vapor desperdiçado não apenas desperdiça combustível. Ele aumenta a demanda por água de resfriamento (para condensar o excesso), acelera a corrosão em tubulações mal isoladas e eleva as temperaturas ambientes dentro da fábrica — o que, por sua vez, aumenta a carga do sistema de climatização e reduz o conforto dos trabalhadores. Corrigir a eficiência do vapor é um multiplicador de força que melhora múltiplas linhas de custo simultaneamente.
Se você está avaliando um projeto moderno de fábrica de renderização, a arquitetura energética deve ser uma das primeiras conversas — não uma reflexão tardia adicionada durante a comissionamento.
Ajuste #1: Otimizar o Retorno de Condensado para a Caldeira
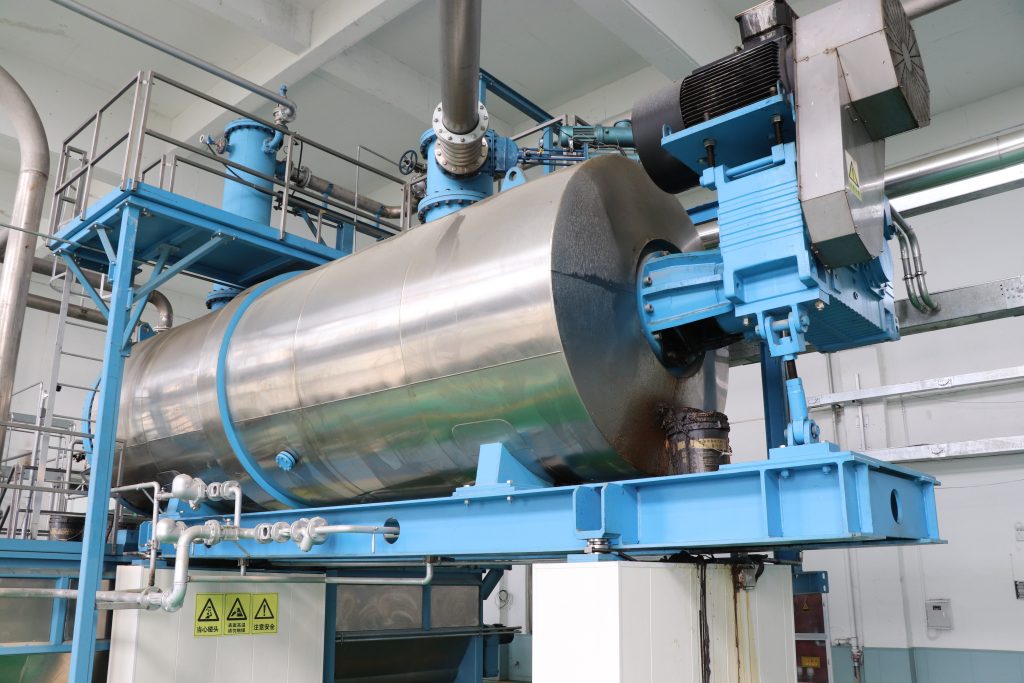
A vitória mais rápida em quase todas as fábricas de renderização que auditamos é a recuperação de condensado. O condensado quente retornando à caldeira a 80–95 °C, em vez de alimentar água fria de reposição a 15–25 °C, economiza aproximadamente 8–12% da energia total de geração de vapor. A matemática é direta: cada aumento de 6 °C na temperatura da água de alimentação reduz o consumo de combustível em aproximadamente 1%.
O que Dá Errado
A maioria das fábricas possui linhas de retorno de condensado. O problema é que elas vazam, estão parcialmente obstruídas por incrustações ou — pior — os operadores as ignoram porque uma única purgador de vapor falhou e começou a enviar vapor vivo de volta ao tanque de condensado, causando golpe de aríete. Um purgador de vapor com falha aberta pode desperdiçar 25–50 kg de vapor por hora, e muitas fábricas têm dezenas de purgadores.
A Solução
- Audite cada purgador de vapor — ultrassonicamente ou com sondas de temperatura — pelo menos duas vezes por ano. Substitua purgadores com falha imediatamente.
- Isole as linhas de retorno de condensado. Tubo de cobre ou aço nu irradiando a 90 °C perde 200–400 W por metro linear.
- Instale uma bomba de recuperação de condensado se o retorno por gravidade não for viável. Bombas elétricas modernas de condensado custam $2.000–$5.000 e se pagam em semanas.
Por exemplo, uma instalação de processamento de aves no Sudeste Asiático com a qual trabalhamos tinha 38 purgadores de vapor — 11 dos quais haviam falhado abertos. Substituir esses purgadores e isolar 120 metros de tubo de condensado nu reduziu sua conta mensal de gás em 9,4% já no primeiro ciclo de faturamento.
Ajuste #2: Capturar Vapor Flash do Condensado
Quando o condensado de alta pressão cai para uma pressão mais baixa — digamos, de uma camisa de cozimento de 10 bar para um tanque de condensado de 1 bar — uma parte desse condensado "flasha" de volta para vapor. Em uma planta típica de processamento, 10–15% da massa de condensado reevapora como vapor flash. Se você está ventilando isso para a atmosfera, está literalmente vendo dinheiro voar.
Como Recuperá-lo
Instale um vaso de flash entre a descarga de condensado de alta pressão e o tanque de retorno. O vapor flash produzido pode ser canalizado para um cabeçote de baixa pressão e usado para:
- Pré-aquecimento de água de alimentação via desaerador
- Aquecimento ambiente ou aquecimento de tanques
- Estágios de pré-evaporação de sangue ou stickwater
Um vaso de flash para um sistema de vapor de 5 toneladas/hora custa $8.000–$15.000 instalado e normalmente economiza 5–8% do combustível da caldeira. Retorno: 6–12 meses.
Dica de Dimensionamento
A porcentagem de vapor flash gerado é governada pela diferença de entalpia entre os estados de alta e baixa pressão. A 10 bar caindo para atmosférico, espere cerca de 13% de flash. A 6 bar caindo para atmosférico, cerca de 10%. Seu engenheiro de caldeiras pode dimensionar o vaso em uma tarde.
Ajuste #3: Melhorar o Isolamento da Camisa do Cozinhador e do Secador
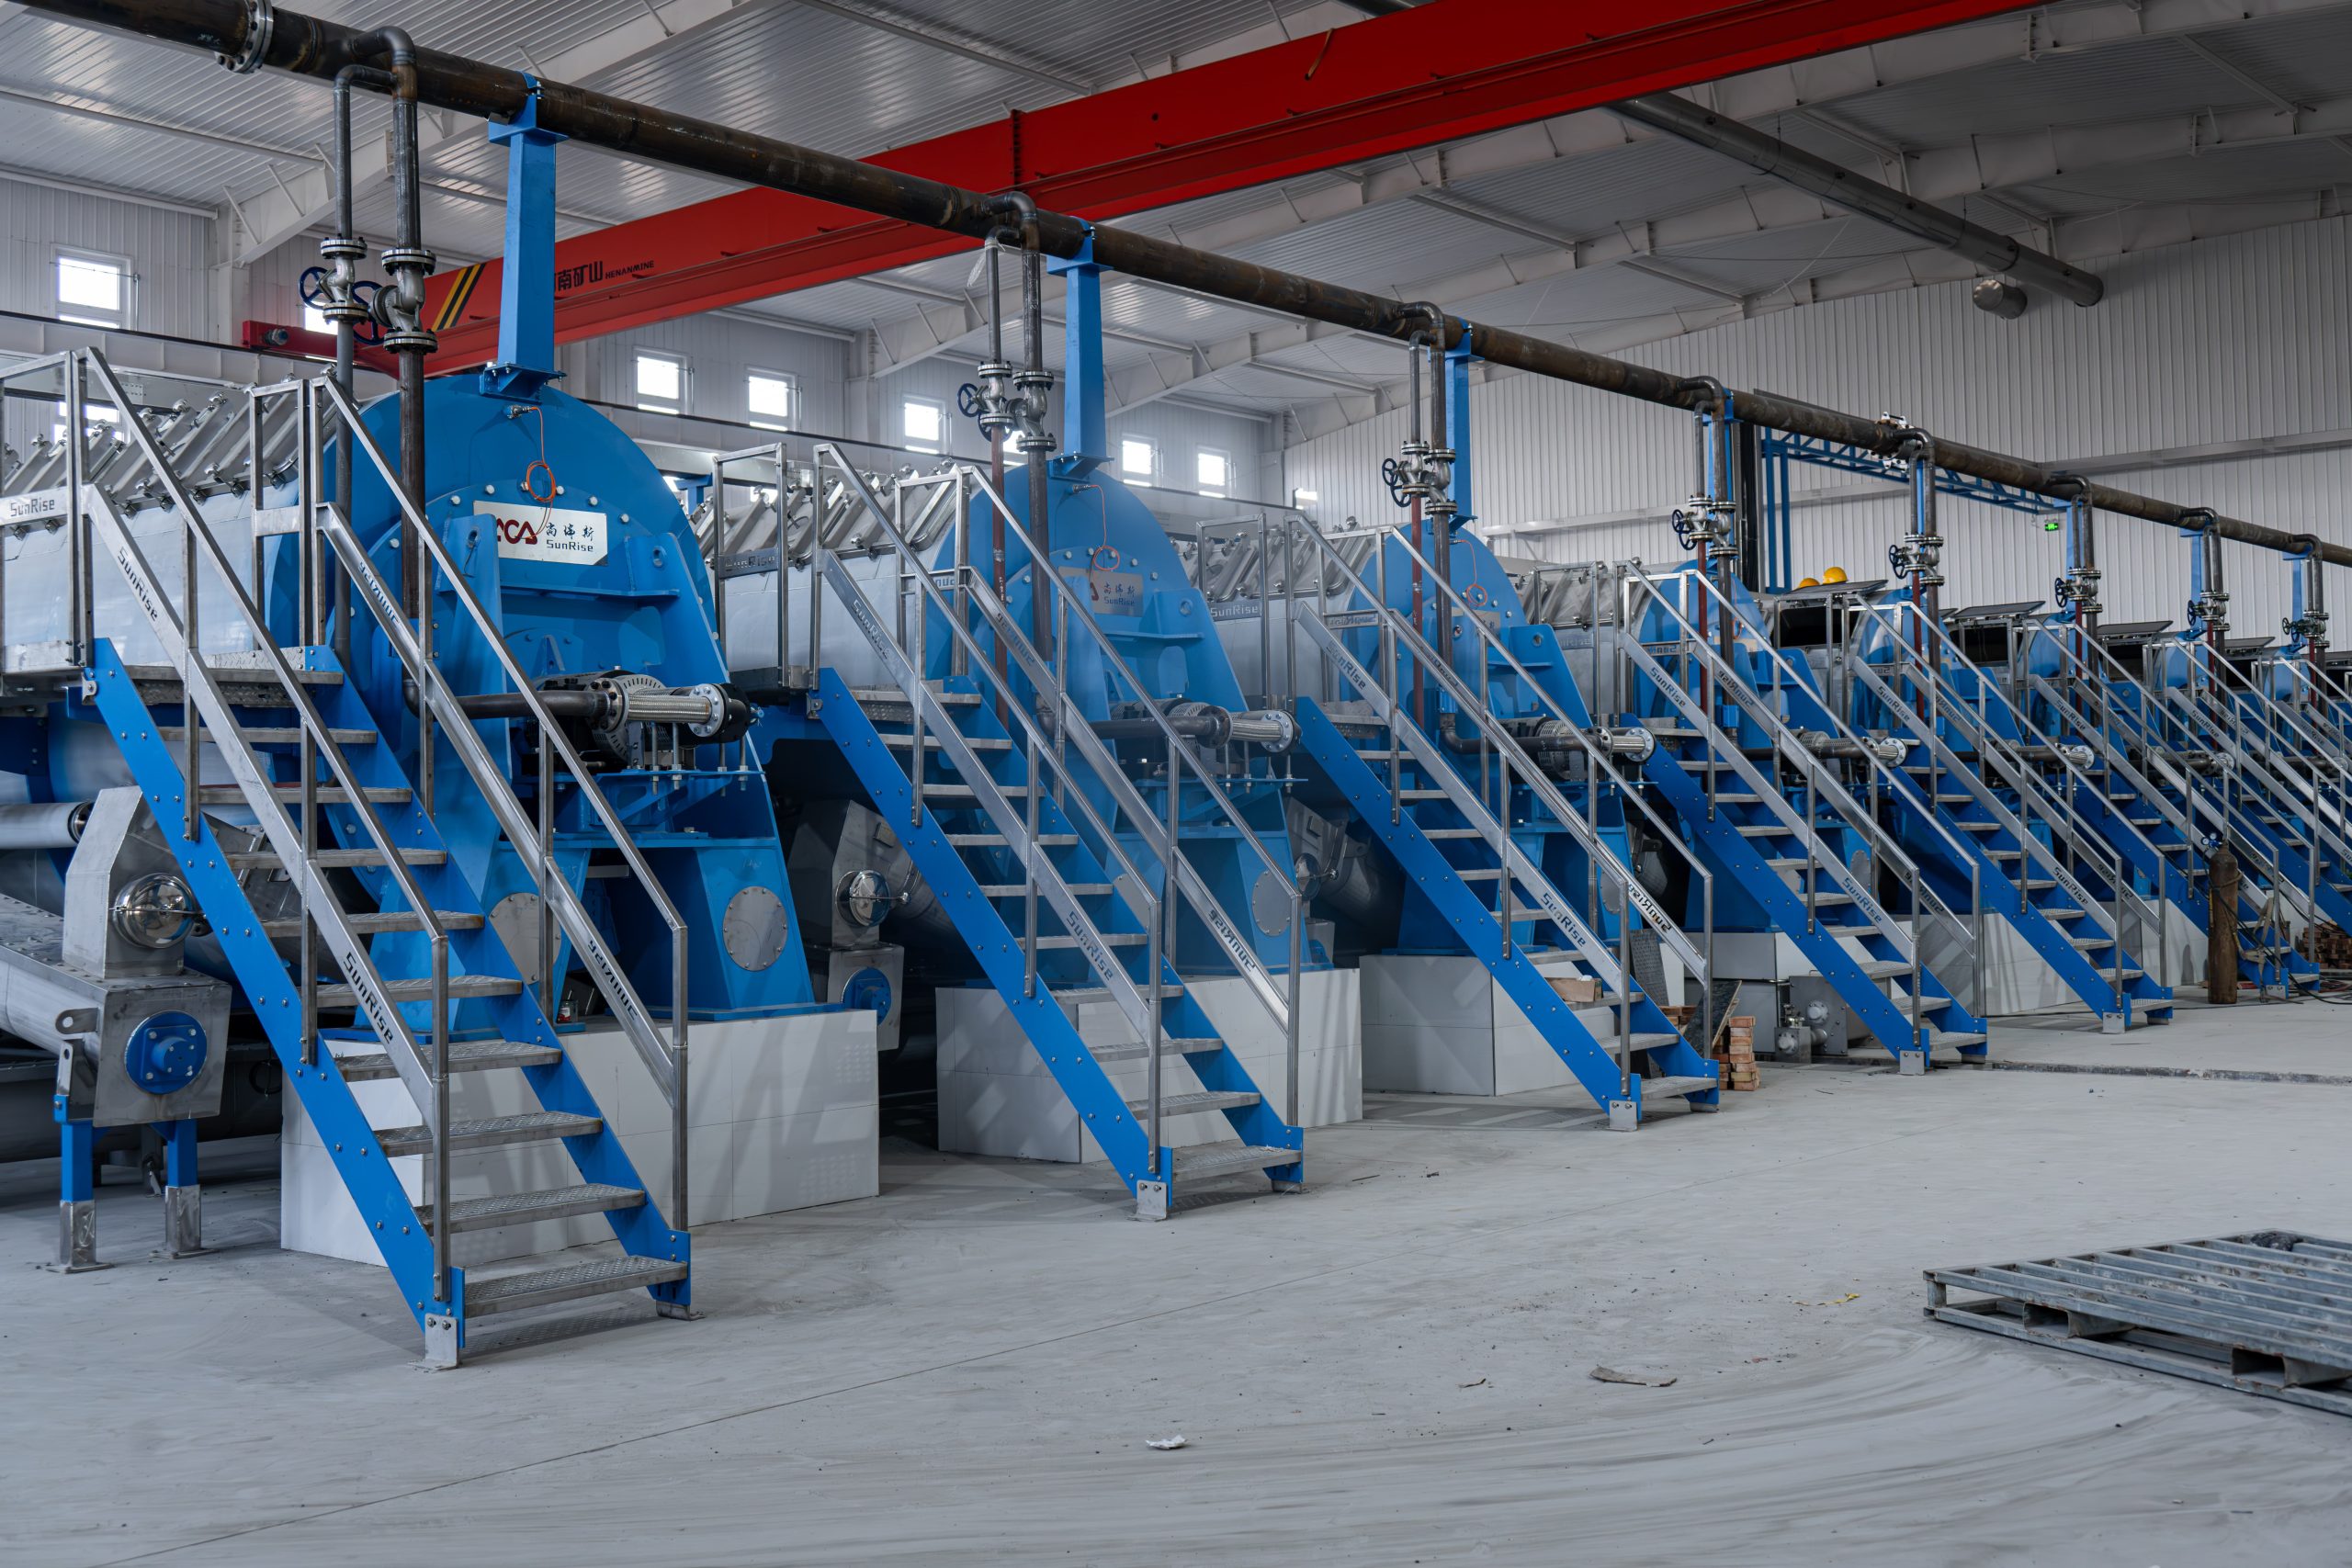
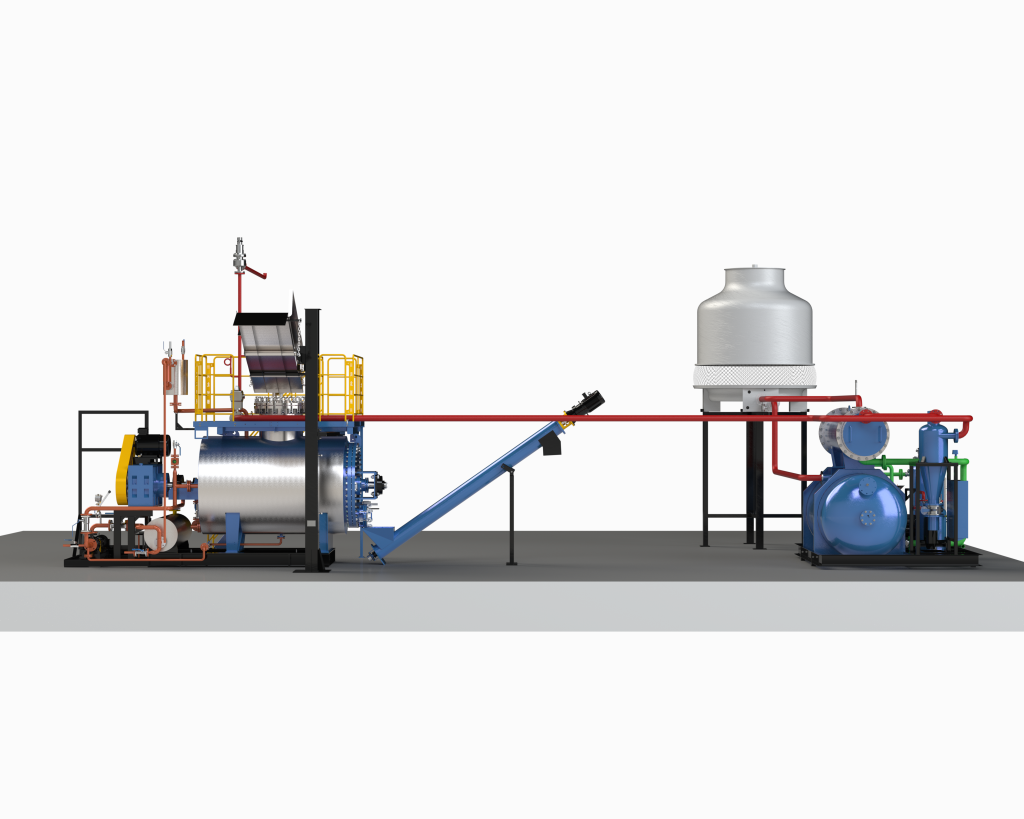
Cozinhadores e secadores de disco de processamento operam a temperaturas de superfície de 110–150 °C. Uma camisa de cozimento não isolada ou mal isolada irradia 1.500–3.000 W por metro quadrado para o ar circundante. Multiplique isso pela área total da superfície de seus cozinhadores, secadores e tubulações associadas, e você está olhando para 50–150 kW de puro calor residual em uma instalação típica.
Isolamento moderno de manta de lã mineral ou aerogel (espessura de 50–75 mm) reduz as perdas de superfície em 90–95%. O custo do material é de $15–$40 por metro quadrado; a instalação é um trabalho de fim de semana durante uma parada programada.
Não Esqueça os Flanges e Válvulas
Engenheiros isolam os trechos retos e esquecem as conexões. Um único flange não isolado de 150 mm a 140 °C perde tanto calor quanto um metro inteiro de tubo nu. Jaquetas de isolamento removíveis para flanges, válvulas e visores custam entre $50 e $150 cada e são reutilizáveis durante a manutenção.
Este ajuste isolado proporciona uma economia de vapor de 3 a 5% com retorno em 2 a 4 meses — o melhor ROI por dólar de qualquer item nesta lista.
Ajuste #4: Instalar um Economizador de Calor Residual na Chaminé da Caldeira
A chaminé de exaustão da sua caldeira provavelmente está descarregando gases de combustão a 180–250 °C. Um economizador — essencialmente um trocador de calor de tubos aletados instalado no fluxo dos gases de combustão — captura esse calor residual para pré-aquecer a água de alimentação da caldeira. Cada 20 °C de aumento na temperatura da água de alimentação economiza aproximadamente 3–4% de combustível.
Impacto no Mundo Real
Uma operação de processamento de carne na América do Sul instalou um economizador condensador em sua caldeira flamotubular de 8 toneladas. A temperatura da chaminé caiu de 220 °C para 90 °C, a temperatura da água de alimentação subiu de 60 °C para 102 °C, e o consumo anual de gás natural caiu 8,7%. O economizador custou $45.000 instalado e teve retorno em 14 meses.
Condensante vs. Não Condensante
Se sua caldeira queima gás natural (não óleo combustível pesado), considere um condensing economizador que resfria os gases de combustão abaixo do ponto de orvalho (~55 °C). Isso recupera o calor latente do vapor d'água na exaustão e pode elevar a eficiência total acima de 95%. Com caldeiras a óleo, as preocupações com corrosão devido ao enxofre tornam os economizadores não condensadores a escolha mais segura — ainda válidos, apenas um pouco menos dramáticos.
Esta melhoria combina perfeitamente com o Ajuste #1. Água de alimentação mais quente proveniente do retorno de condensado significa que o economizador tem menos trabalho a fazer, mas o efeito combinado ainda se acumula: você está atacando perdas em dois pontos diferentes do ciclo de vapor.
Ajuste #5: Adicionar Inversores de Frequência aos Ventiladores da Caldeira
A maioria das caldeiras em plantas de processamento usa ventiladores de tiragem induzida (ID) e tiragem forçada (FD) de velocidade fixa controlados por dampers. O controle por dampers é como dirigir com um pé no acelerador e outro no freio — o motor funciona em velocidade máxima enquanto o damper restringe o fluxo de ar, desperdiçando 15–30% da energia elétrica do ventilador.
Os inversores de frequência (VFDs) modulam diretamente a velocidade do motor, ajustando o fluxo de ar à demanda real de combustão. A economia de energia segue as leis de afinidade: reduzir a velocidade do ventilador pela metade corta o consumo de energia em aproximadamente 87,5% (a potência escala com o cubo da velocidade).
A Conexão com o Vapor
Você pode se perguntar: “VFDs economizam eletricidade, não vapor — por que isso está em uma lista de custos de vapor?” Duas razões. Primeiro, um melhor controle da relação ar-combustível proporcionado por ventiladores acionados por VFD melhora a eficiência da combustão em 1–3%, o que reduz diretamente o combustível por tonelada de vapor. Segundo, a economia de eletricidade libera orçamento que compensa os custos de vapor no seu P&L geral de energia.
Investimento típico: $5.000–$15.000 por motor de ventilador. Retorno: 8–14 meses. Como bônus, os VFDs reduzem drasticamente o ruído do ventilador — seus operadores agradecerão.
Ajuste #6: Pré-Quebrar a Matéria-Prima para Tempos de Cozimento Mais Rápidos
Este é contraintuitivo para alguns operadores: gastar energia na redução de tamanho antes do cozinhador realmente reduz o consumo total de energia. Eis o porquê. Os cozinhadores de renderização transferem calor da camisa de vapor através da massa de material. Pedaços maiores têm uma relação superfície-volume menor, o que significa que o calor penetra lentamente. O cozinhador funciona por mais tempo, consumindo mais vapor, para atingir a temperatura alvo do núcleo.
Os Números
Reduzir o tamanho médio das partículas de 150 mm para 30–50 mm usando um triturador de duplo eixo pode reduzir o tempo do ciclo de cozimento em 15–25% em sistemas de batelada. Em cozinhadores contínuos, permite maior capacidade com o mesmo fluxo de vapor — reduzindo efetivamente o consumo específico de vapor (kg de vapor por kg de produto) em 5–9%.
Atenção ao Trade-Off
A pré-trituração adiciona carga elétrica — tipicamente 15–40 kWh por tonelada de matéria-prima, dependendo do teor de ossos. Mas a economia de vapor (medida em kWh equivalentes de energia térmica) supera o custo elétrico por um fator de 3–5×. É uma das trocas de energia líquida positiva mais claras no processo de renderização.
Este ajuste se integra naturalmente com projetos mais amplos de plantas de renderização turnkey onde o triturador, transportador e cozinhador são dimensionados como um sistema, em vez de montados de forma fragmentada.
Ajuste #7: Avaliar um Processo de Rendering Contínuo
Se você ainda está operando cozinhadores de batelada e sua capacidade excede 3–4 toneladas por hora, mudar para um processo de renderização contínua é a mudança de maior impacto nesta lista — mas também a mais intensiva em capital. Sistemas contínuos mantêm condições térmicas de estado estacionário, eliminando os ciclos repetidos de aquecimento e resfriamento que tornam o processamento em batelada inerentemente desperdiçador.
De Onde Vêm as Economias
- Sem ciclagem térmica: Cozinhadores em batelada aquecem da temperatura ambiente até 110–145 °C, mantêm, descarregam e reiniciam. Cada ciclo desperdiça 10–15% do vapor apenas para reaquecer a massa do vaso.
- Controle de processo mais rigoroso: Sistemas contínuos usam válvulas de vapor controladas por PID que ajustam a entrada de energia à carga em tempo real, evitando excessos.
- Integração térmica: Layouts contínuos favorecem a troca de calor em contracorrente — o produto quente pré-aquece a matéria-prima que entra, recuperando 20–30% do calor sensível.
O consumo específico típico de vapor cai de 1,0–1,3 kg de vapor/kg de matéria-prima em batelada para 0,7–0,9 kg de vapor/kg em linhas contínuas bem projetadas — uma redução de 10–15% além do que já foi ganho com os Ajustes 1–6.
Para uma comparação detalhada de ambas as abordagens, incluindo limites de capacidade e considerações de capital, consulte nosso guia sobre processos de renderização contínuos vs. em batelada.
Acumulando as Economias: Como Priorizar Esses Ajustes
Nem toda planta precisa de todos os sete ajustes, e a ordem importa. Aqui está uma estrutura prática de priorização:
Fase 1: Vitórias Rápidas (0–6 meses)
- Auditoria de purgadores de vapor e otimização do retorno de condensado (Ajuste #1)
- Melhorias de isolamento em cozinhadores, secadores, flanges e válvulas (Ajuste #3)
Custo combinado: $5.000–$20.000. Economia esperada: 10–15%. Estes financiam a Fase 2.
Fase 2: Investimentos Médios (6–18 meses)
- Recuperação de vapor de flash (Ajuste #2)
- Economizador de chaminé da caldeira (Ajuste #4)
- VFDs em ventiladores da caldeira (Ajuste #5)
Custo combinado: $60.000–$120.000. Economia adicional esperada: 10–15%.
Fase 3: Atualizações Estratégicas (18–36 meses)
- Sistema de pré-trituração (Ajuste #6)
- Conversão para processo contínuo (Ajuste #7) — somente se a capacidade e a economia justificarem
Custo combinado: $150.000–$500.000+. Economia adicional esperada: 8–15%.
O efeito cumulativo de todos os sete ajustes, implementados corretamente, entrega rotineiramente uma redução de 25–35% no custo total do vapor. Já vimos plantas atingirem 38% em casos onde a linha de base era particularmente ineficiente.
Medindo o que Importa: KPIs de Vapor que Todo Renderizador Deve Acompanhar
Você não pode gerenciar o que não mede. No entanto, muitas plantas de renderização não acompanham o consumo de vapor no nível da operação unitária — elas apenas olham a conta mensal de gás e dão de ombros. Aqui estão os quatro KPIs que separam os renderizadores energeticamente eficientes dos demais:
- Consumo específico de vapor (SSC): kg de vapor por kg de matéria-prima processada. Meta: 0,7–1,0 para contínuo, 0,9–1,3 para batelada.
- Taxa de retorno de condensado: percentual do condensado gerado retornado à caldeira. Meta: >85%.
- Eficiência da caldeira: medida como eficiência combustível-vapor usando análise de gases de combustão. Meta: >88% para tubos de fogo, >92% com economizador.
- Taxa de falha de purgadores de vapor: percentual de purgadores com falha (abertos ou fechados) na última auditoria. Meta: <5%.
Instrumentação Não Precisa Ser Cara
Um medidor de fluxo de vapor básico ($1.500–$4.000), um medidor de fluxo de condensado e um analisador portátil de gases de combustão ($3.000–$8.000) fornecem tudo o que você precisa. Registre dados semanalmente, acompanhe tendências mensalmente e você detectará desvios antes que se tornem um problema orçamentário.
Compreender essas métricas também ajuda ao avaliar o desempenho geral da sua planta de renderização em relação aos benchmarks da indústria.
Coloque Esses Ajustes para Trabalhar em Sua Usina
A redução do custo do vapor na renderização não é uma bala mágica única — é uma pilha disciplinada de melhorias de engenharia, cada uma se acumulando sobre a anterior. Comece com vitórias rápidas e baratas (purgadores, isolamento, retorno de condensado), reinvesta as economias em atualizações de médio porte (economizadores, recuperação de flash, VFDs) e avalie grandes mudanças de processo apenas quando os dados justificarem.
Na SunRise Rendering, passamos quase três décadas projetando e otimizando sistemas de renderização que tratam a eficiência energética como um parâmetro central de engenharia — não uma reflexão tardia. Seja reformando uma planta de batelada antiga ou especificando uma nova linha contínua, nossa equipe de engenharia pode modelar seu balanço de vapor específico e identificar exatamente onde estão as maiores economias. Entre em contato através da nossa página de soluções para plantas de renderização para iniciar a conversa.
Categorias
Postagens Recentes
-

Where Do All the Poultry Feathers Go? From Environmental Burden to Valuable Resource — A Full-Chain Investigation
September 9, 2026 -
Feather Meal Digestibility: How Hydrolysis Time, Temperature, and Pressure Affect Pepsin Digestibility
September 1, 2026 -
Anteriorenting Fish Meal Oxidation: Cooling, Antioxidant Dosing, and Storage Control
August 27, 2026