Idrolisi della farina di piume vs essiccazione: perché sono due fasi di processo separate
Idrolisi della farina di piume vs essiccazione: perché sono due fasi di processo separate
Sono separate perché svolgono un lavoro diverso sul materiale. L'idrolisi utilizza vapore ad alta pressione per rompere i legami incrociati disolfuro e i legami peptidici che rendono indigeribile la cheratina delle piume, mentre l'essiccazione si limita a rimuovere l'acqua successivamente. Eseguirle come un unico ciclo combinato di cottura ed essiccazione significa perdere la capacità di impostare ciascuna in modo indipendente, così l'impianto finisce per sacrificare amminoacidi nell'essiccatore inseguendo un valore di digeribilità che in realtà non raggiunge mai.
Punti chiave
- L'idrolisi determina la digeribilità e l'essiccazione determina solo l'umidità, quindi un essiccatore non può recuperare proteine che non sono mai state idrolizzate; un tempo di permanenza aggiuntivo in esso costa lisina senza alcun guadagno.
- Il vapore saturo lega la temperatura di idrolisi alla pressione, il che rende il manometro un'impostazione di temperatura e trasforma qualsiasi variazione di severità in uno spostamento lungo un'unica linea.
- La disidratazione meccanica tra le due fasi è la rimozione d'acqua più economica della linea e il modo più sicuro per evitare che un essiccatore oscilli tra zone umide e bruciature.
- Regola l'idrolisi in base a un saggio di digeribilità con pepsina-HCl e a un valore di lisina, mai in base alla proteina grezza, e imposta l'essiccazione esclusivamente per l'umidità in uscita con la più breve esposizione al calore che la mantiene.
- Inserisci nel contratto di fornitura il metodo di digeribilità, il tenore minimo di lisina, i massimi di ceneri e umidità e il piano di campionamento, altrimenti il valore non è applicabile.
Idrolisi ed essiccazione svolgono due compiti diversi
Un essiccatore non può salvare una piuma che non è mai stata idrolizzata correttamente. Questa singola frase risolve la maggior parte delle discussioni su dove spendere i soldi in una linea per piume, perché le due fasi non sono due intensità della stessa operazione.
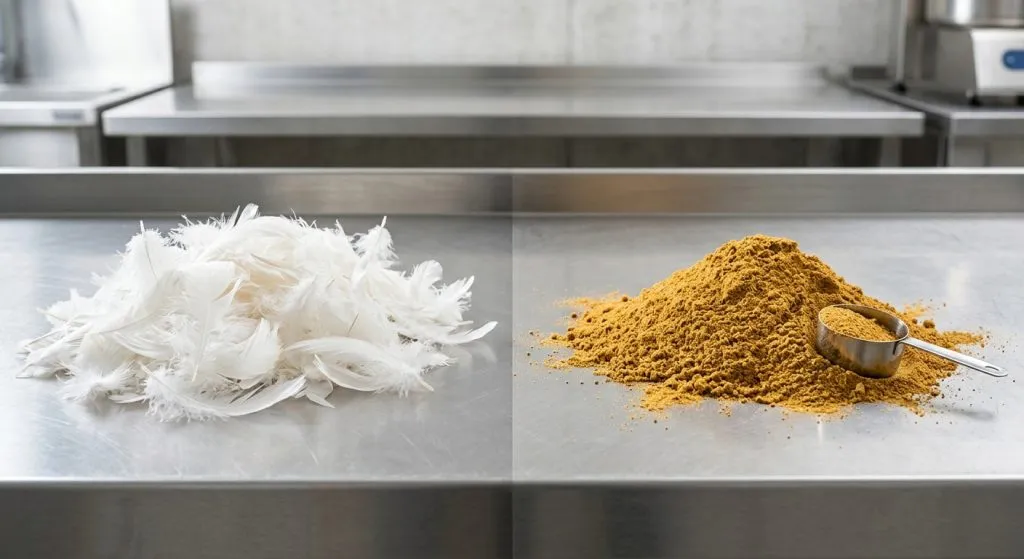
L'idrolisi è una reazione chimica. Calore, pressione e umidità rompono i legami peptidici nella proteina delle piume e scindono la rete disolfuro che tiene insieme la cheratina. Una macchina per farina di piume fa esattamente questo: trasforma le piume di pollame in farina di piume attraverso un processo di idrolisi che utilizza vapore ad alta temperatura e alta pressione. L'essiccazione è una separazione fisica. Il calore allontana l'acqua che il materiale porta fuori dall'idrolizzatore e non modifica alcun legame.
Poiché la fisica è diversa, le variabili di controllo sono diverse, e questo è l'intero argomento. L'idrolisi si basa sulla pressione del vapore, sul tempo di mantenimento e sul contenuto di umidità. L'essiccazione si basa sulla temperatura della superficie riscaldante, sulla temperatura di uscita del vapore e sul tempo di permanenza. Un valore che determina il risultato in una fase è quasi privo di significato nell'altra.
La scala spiega perché esiste la fase di idrolisi. Le piume rappresentano circa il 5-7 percento del peso corporeo del pollame e la cheratina è l'80-90 percento della massa delle piume, quindi l'impianto tratta un materiale che è quasi interamente proteina strutturale costruita per resistere alla degradazione. Questa resistenza è una caratteristica di sopravvivenza, non un difetto, ed è per questo che le piume crude o semplicemente macinate attraversano un animale in gran parte indigerite.
Tratta le due fasi come una sola e il guasto è prevedibile: un operatore insegue un obiettivo di digeribilità prolungando la cottura, poi essicca alla stessa temperatura, pagando il calore due volte e perdendo amminoacidi nella seconda passata senza guadagnare digeribilità. L' attrezzatura per farina di piume su una linea ben gestita è specificata in modo che ciascuno di questi due compiti mantenga il proprio setpoint.
Cosa cambia realmente l'idrolisi all'interno della piuma
Macinare una piuma aumenta la superficie. Non tocca i legami che rendono dura la piuma, ed è per questo che la sola granulometria non corregge mai la digeribilità.
La forza della cheratina risiede in una struttura densa a foglietto beta, bloccata da legami disolfuro tra i residui di cisteina. L'idrolisi attacca prima questi legami incrociati, poi idrolizza i legami peptidici, riducendo la proteina intatta in peptidi abbastanza piccoli da essere assorbiti. Il processo prevede l'applicazione di calore e pressione alle piume per scomporre le proteine in frammenti più piccoli, e la dimensione di tali frammenti è ciò che l'intestino dell'animale può effettivamente utilizzare.
La pressione è un'impostazione di temperatura
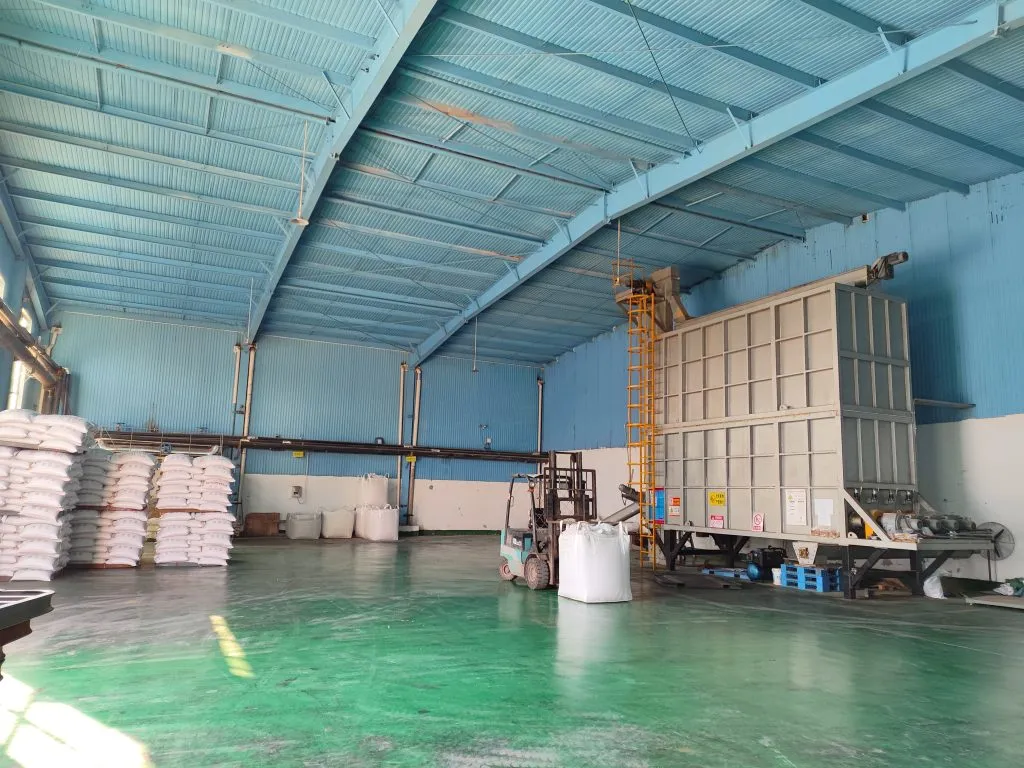
Il vapore saturo lega la temperatura alla pressione. Non si può aumentare l'una senza l'altra, quindi il manometro di un idrolizzatore è in realtà un termometro, e l'operatore che imposta una cottura sta scegliendo una temperatura, che lo pensi in questi termini o no. Ciò significa anche che una traccia di pressione costituisce un registro di processo legittimo, cosa che una lettura della temperatura dell'intercapedine non è.
L'umidità è un reagente
La cheratina secca si idrolizza molto più lentamente di quella umida. L'iniezione di vapore fornisce calore e acqua insieme, e la pre-umidificazione è così importante che alcuni essiccatori sono costruiti con uno sportello a battente che si apre durante l'essiccazione per consentire l'aggiunta di umidità da una fonte esterna. Un lotto secco cotto alla giusta pressione per il giusto tempo resterà comunque meno efficace di uno umido.
Dove la curva si abbassa
La digeribilità migliora con l'intensità del trattamento, poi si appiattisce, poi cala. Oltre il punto utile, un'ulteriore degradazione produce aminoacidi liberi e ammoniaca che l'animale non può utilizzare e che il camino dell'essiccatore porta via. La lisina è la prima vittima, ed è così che una farina finisce con la proteina grezza stabile o persino in aumento mentre il suo valore nutrizionale diminuisce.
La scelta del percorso è una vera scelta. L'idrolisi in presenza di Ca(OH)2 accelera la reazione e lascia ceneri nella farina. Il trattamento enzimatico con cheratinasi e proteasi opera a temperatura mite ma richiede tempi di mantenimento più lunghi e un controllo del pH più rigoroso. Esistono anche il trattamento acido e la fermentazione. Nessuno di essi è gratuito, e la farina finita si attesta tipicamente all'80-85 percento di proteine qualunque percorso si scelga.
L'essiccazione rimuove l'acqua, e questo è tutto ciò che dovrebbe fare
Il materiale che esce dall'idrolisi è umido, caldo e già idrolizzato. L'essiccatore ha un solo compito: raggiungere l'umidità richiesta dalle specifiche dell'acquirente e dalla durata di conservazione. Quando un impianto si aspetta che l'essiccatore migliori anche la qualità proteica, inizia a pagare per una reazione che si è già conclusa a monte.
Ogni minuto in più nell'essiccatore applica ulteriore calore a una proteina che è tanto digeribile quanto potrà esserlo. Il ritorno di quel calore è zero e il costo è in lisina, colore e appetibilità. L'acqua rimossa per evaporazione costa vapore; l'acqua rimossa per pressatura costa elettricità. Quel divario di prezzo è l'intera ragione per cui uno stadio di disidratazione si colloca tra i due.
Due manopole di temperatura, non una
In un essiccatore indiretto, la temperatura della superficie riscaldante e la temperatura di uscita del vapore sono variabili diverse che svolgono funzioni diverse. Un'elevata temperatura superficiale con breve permanenza brucia le particelle. Una bassa temperatura con lunga permanenza le cuoce. Nessuno dei due profili compare su un certificato di umidità, ed è così che due impianti raggiungono la stessa specifica di umidità e spediscono farine visibilmente diverse.
La distribuzione dei tempi di permanenza è la variabile nascosta. Un essiccatore che cortocircuita lascia passare i grumi umidi mentre sovraessicca le particelle fini circostanti, così l'umidità media sembra accettabile e il sacco si agglomera comunque in magazzino.
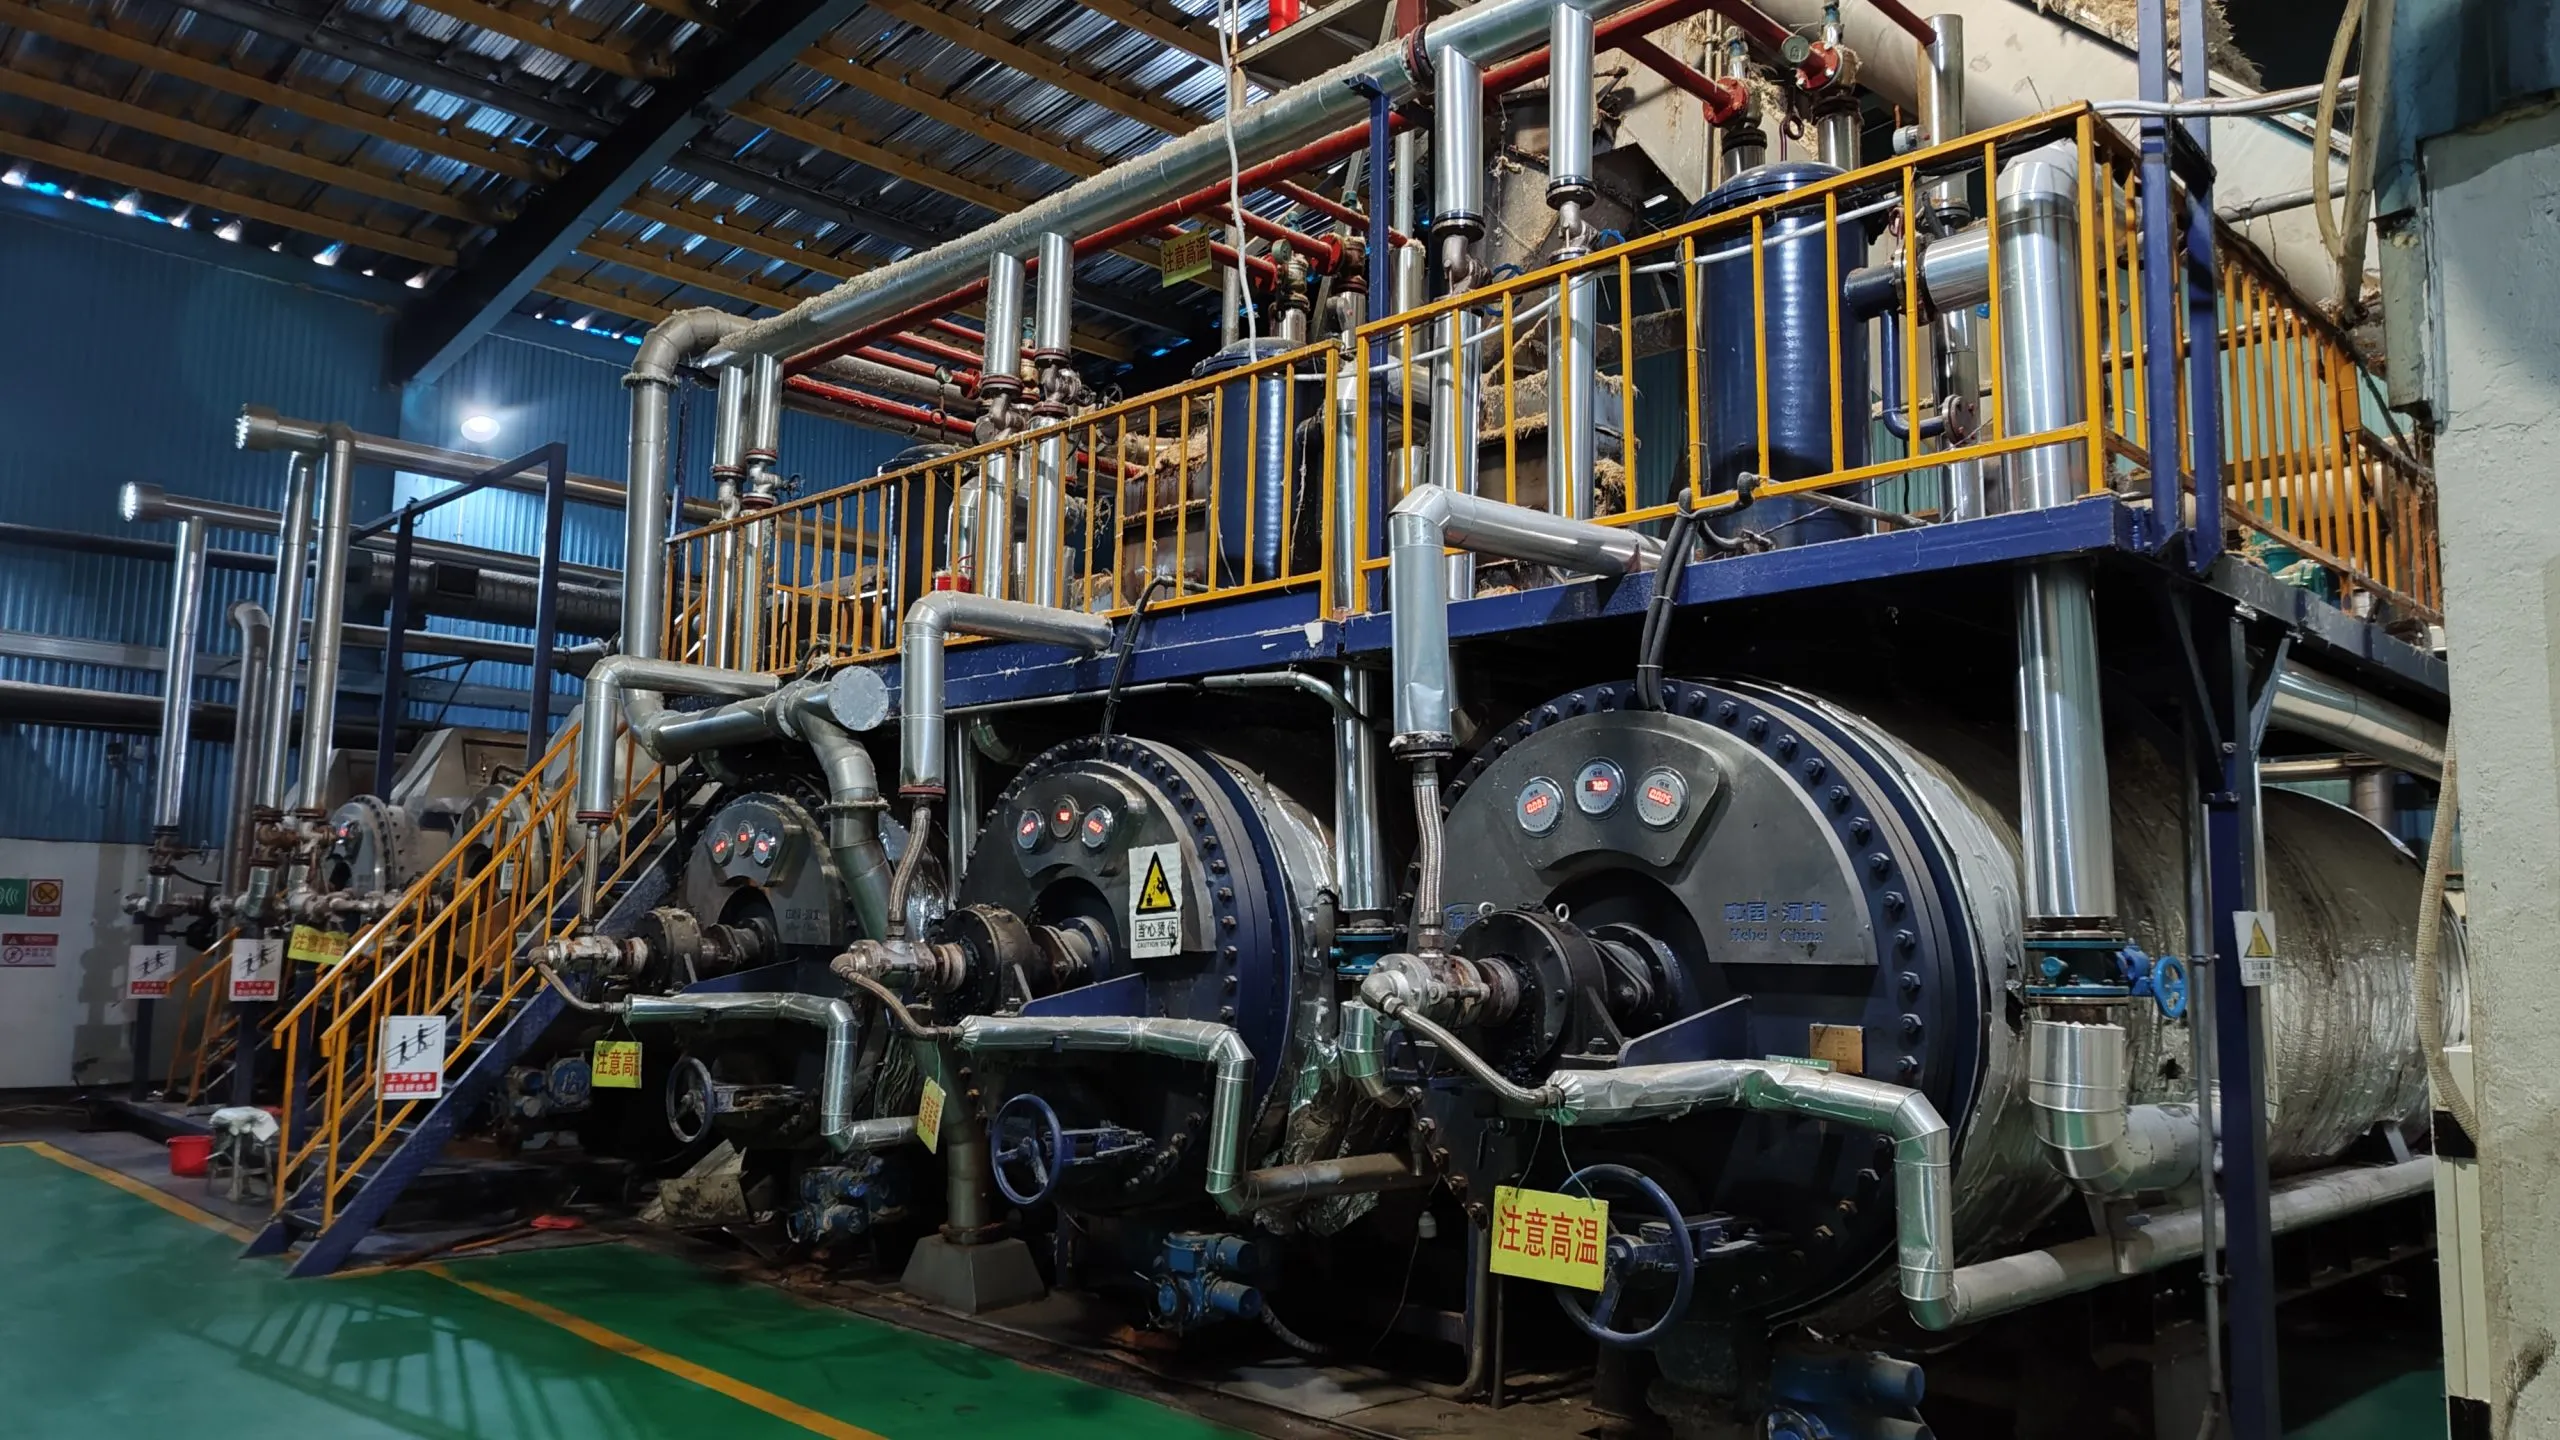
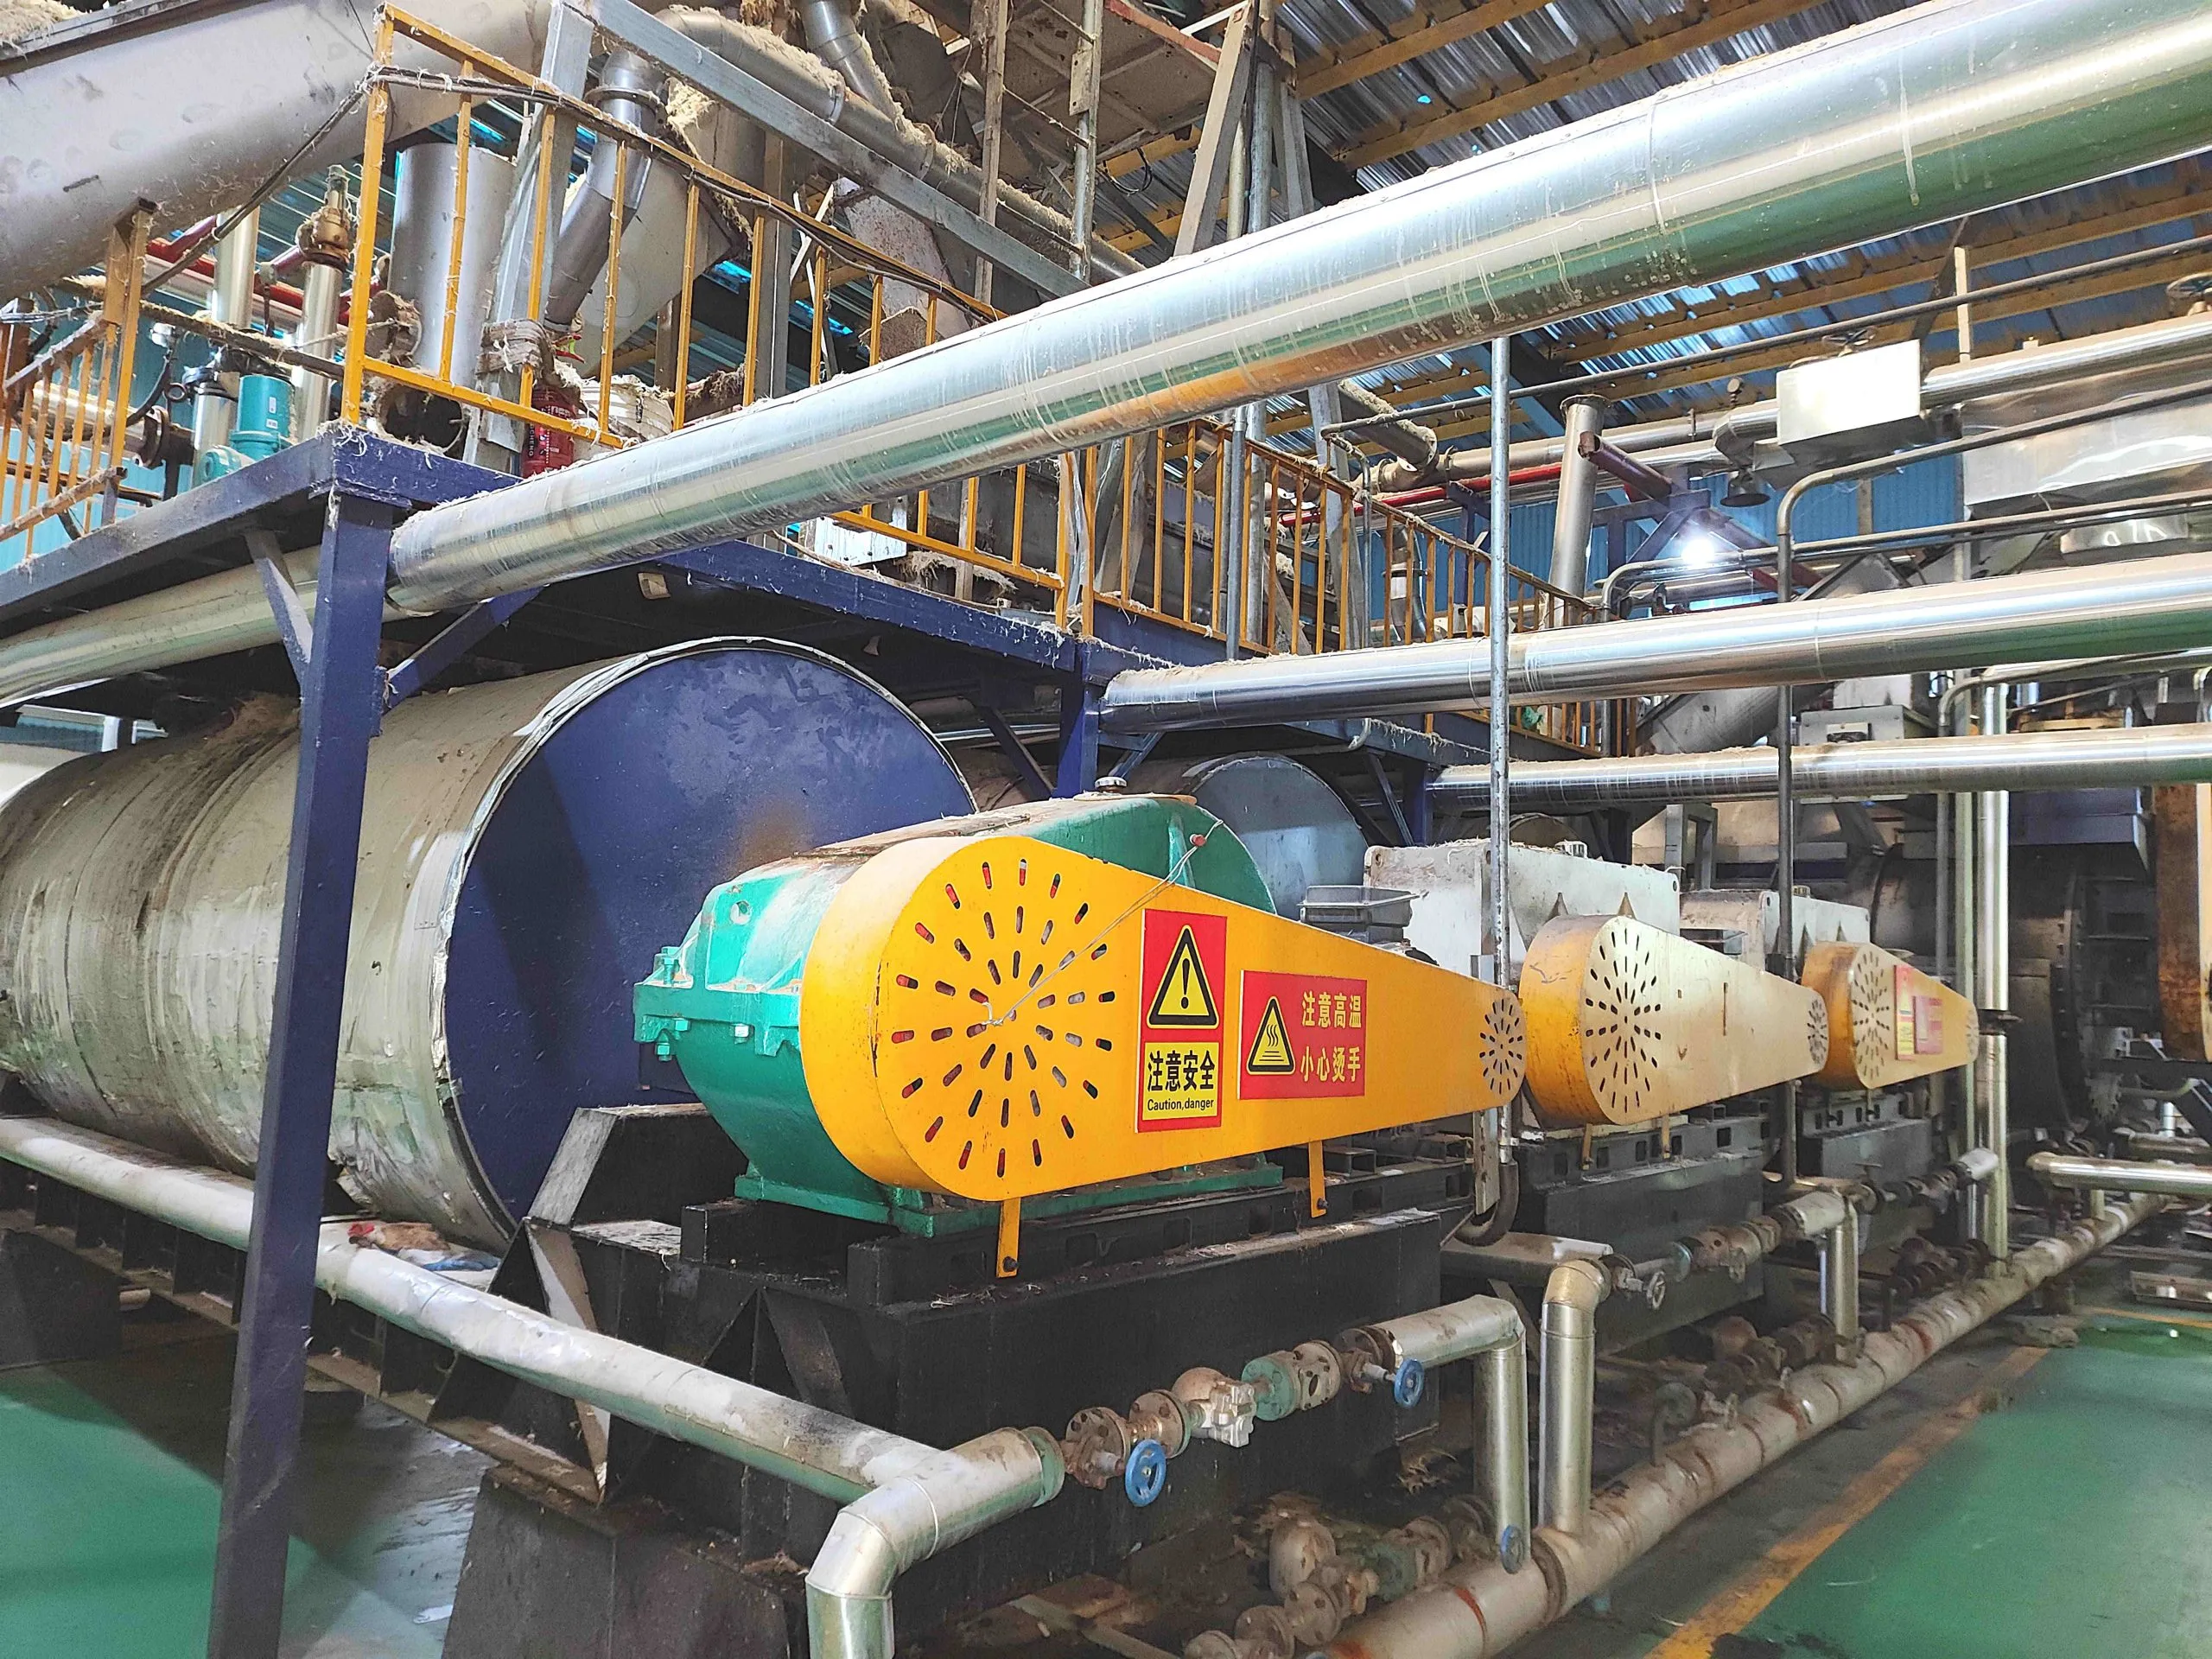
Il riscaldamento indiretto tiene il vapore fuori dal prodotto, quindi l'essiccatore non reintroduce umidità. Uno sportello aperto o un giunto che perde lo farà, e si presenta come un essiccatore che non riesce a mantenere l'umidità in uscita per quanto vapore gli si fornisca. L'essiccatore a dischi Jiangsu Sunrise è riscaldato a vapore indiretto ed è costruito per la cottura o l'essiccazione continua di sottoprodotti animali o pesce, con testata a tamburo, lame raschianti e ventilatori. Il materiale e lo spessore della testata a tamburo sono i punti in cui le specifiche degli essiccatori divergono silenziosamente, ed è per questo che scegliere dove acquistare un essiccatore a dischi merita più di un semplice confronto di preventivi.
Un solo recipiente o due: come le fasi vengono unite nella pratica
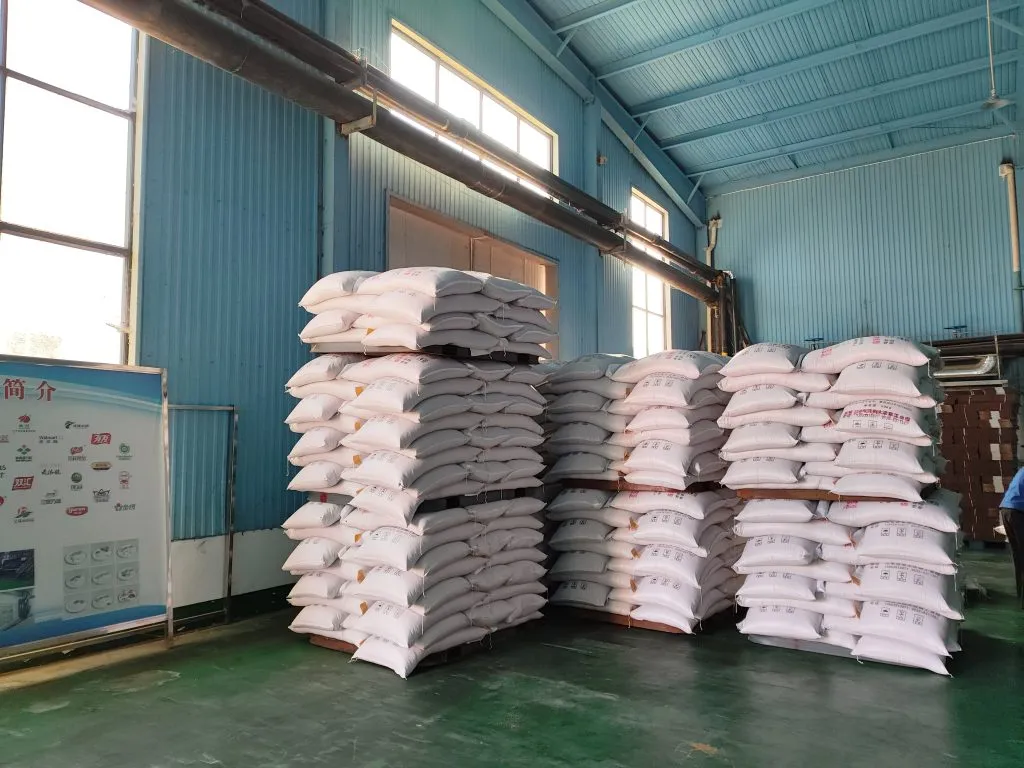
La maggior parte delle linee per piume fonde le fasi, che qualcuno lo abbia pianificato o meno. Un cuocitore a lotti lo fa per concezione: lo stesso mantello camiciato cuoce il lotto, poi il recipiente viene sfiatato e il riscaldamento continua così la stessa massa si essicca sul posto.
È compatto, richiede un solo recipiente in pressione e funziona. Il costo è una storia termica condivisa. L'operatore non può abbassare la temperatura del prodotto per l'essiccazione senza di fatto terminare l'idrolisi, né può mantenere le condizioni di idrolisi senza continuare a evaporare. Ogni lotto diventa un compromesso tra due obiettivi che preferirebbero condizioni diverse.
Cosa ti dà la separazione dei compiti
Una linea continua li separa. Un idrolizzatore mantiene pressione e temperatura per un tempo di permanenza definito, il materiale viene scaricato, e la disidratazione e l'essiccazione diventano operazioni distinte. La coerenza smette di essere un compromesso e diventa due setpoint: uno per la digeribilità, uno per l'umidità finale, ciascuno regolabile senza disturbare l'altro.
Comporta inoltre un consumo di spazio, un recipiente in pressione, una fase di trasferimento e una seconda fonte di calore. È questa la ragione onesta per cui molti impianti di piccole dimensioni restano fedeli a un cuocitore a batch e lo gestiscono con attenzione invece di ricostruire tutto. Sunrise costruisce cuocitori a batch secondo le norme di progettazione dei recipienti in pressione GB150, con riscaldamento a vapore indiretto tramite intercapedine, tubi intermedi e tubi di parete, trasformando sottoprodotti animali in farina di piume, farina di carne e ossa e olio, in una gamma di modelli per diverse scale di produzione.
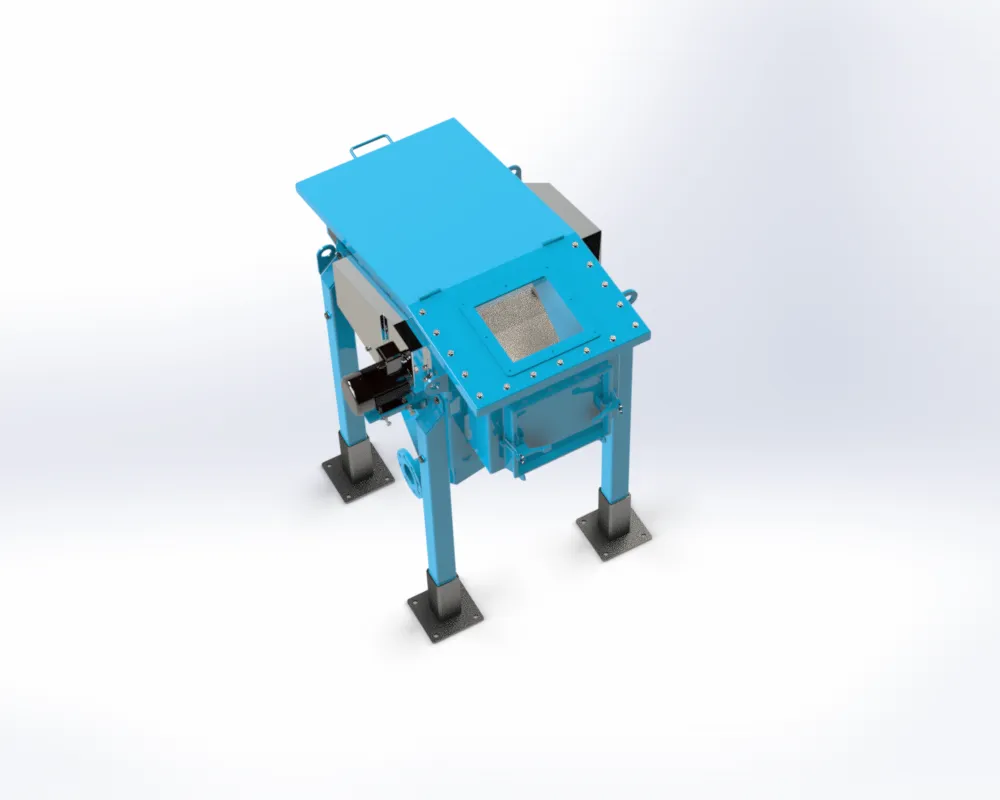
Una cosa cambia quando le fasi si separano: la granulometria a monte inizia a contare di più. Un idrolizzatore continuo non ha una miscelazione che uniformi la materia prima disomogenea, quindi la pre-triturazione con un pre-rotturatore o un trituratore a doppio albero passa da opzionale a essenziale.
La fase intermedia: la disidratazione si ripaga da sola
La disidratazione meccanica è il sistema di rimozione dell'acqua più economico della linea, ed è la fase che più spesso manca in un preventivo che elenca solo un reattore e un essiccatore.
- Scarico. Il materiale di piume idrolizzato esce dal reattore con acqua libera che una pressa può rimuovere meccanicamente. Quell'acqua andrebbe altrimenti evaporata a costo di vapore, e la sua evaporazione prolunga l'esposizione al calore di proteine già completamente idrolizzate.
- Polmone. Una tramoggia polmone tra un idrolizzatore a batch e un essiccatore continuo li disaccoppia, così un picco di scarico non diventa un picco lungo tutta la linea a valle.
- Pressa. Una pressa a vite estrae l'acqua libera e recupera grasso e proteine solubili nel liquido. L'umidità della torta diventa costante invece di oscillare, il che conta perché un'umidità variabile della torta è la causa più comune di un essiccatore che alterna zone umide e bruciature.
- Filtro sul liquido. I fini recuperati qui sono prodotto, non scarto, e mantengono più pulite le apparecchiature a valle.
- Evaporazione. Il liquido di pressatura è un carico per un sistema di concentrazione per evaporazione, non per lo scarico. Deciderlo prima dell'acquisto cambia l'intero quadro delle utenze.
- Trasferimento. Una coclea trasporta la torta all'essiccatore, e la sua capacità è determinata da diametro, passo e velocità, non dalla potenza del motore. La costruzione in acciaio inox sulle superfici di trasporto e di contatto non è un lusso in una linea che movimenta materiale idrolizzato caldo e liquido di pressatura.
Quali variabili influenzano la digeribilità e quali influenzano solo il costo
La maggior parte delle diagnosi fallisce perché gli operatori girano più manopole contemporaneamente e poi non riescono ad attribuire il risultato. Prima di toccare qualsiasi cosa, ordina le variabili in base a ciò che controllano davvero.
| Criteria | Idrolisi | Essiccazione |
|---|---|---|
| Cosa controlla la fase | Rottura dei legami e digeribilità | Umidità finale e conservabilità |
| Variabili di controllo principali | Pressione del vapore, tempo di mantenimento, umidità, dose di alcali o enzimi | Temperatura superficiale, temperatura di uscita del vapore, tempo di permanenza |
| Cosa cambia nel materiale | Legami disolfuro e legami peptidici | Solo contenuto d'acqua, nessun legame toccato |
| Danni se spinta troppo oltre | Perdita di lisina, ammoniaca libera, amaro | Bruciature, perdita di colore, incrostazioni |
| Variabili su cui puoi fare compromessi | Tempo contro temperatura, legati dal vapore saturo | Temperatura superficiale contro tempo di permanenza |
| Verificabile al meglio con | Digeribilità pepsina-HCl, lisina, azoto volatile | Umidità in uscita, densità apparente, colore |
| Firma tipica del guasto | Frammenti di calamo o odore di ammoniaca | Grumi umidi con superfici bruciate |
Le variabili che muovono la digeribilità sono la temperatura di idrolisi, il tempo di mantenimento, l'umidità presente durante l'idrolisi, la dose di alcali o enzimi e la granulometria a monte. Le variabili che muovono i costi sono la pressione del vapore dell'essiccatore, il tempo di permanenza nell'essiccatore, l'efficienza di disidratazione, il ritorno di condensa e la potenza di ventilatori e azionamenti. Le variabili che muovono i danni sono la temperatura superficiale dell'essiccatore, l'esposizione totale al calore dopo l'idrolisi e il tempo trascorso in temperatura mentre è ancora presente umidità residua.
La sovrapposizione è il tempo di idrolisi, contemporaneamente leva di digeribilità e leva di danno. È questo duplice ruolo a imporre di impostarlo in base a un'analisi anziché a sensazione. Abbinarlo alla temperatura è inevitabile, perché il vapore saturo lega i due insieme, quindi qualsiasi variazione di severità è un movimento lungo una sola linea anziché lungo due assi indipendenti.
L'ordine di lavoro: fissare l'obiettivo di digeribilità richiesto dall'acquirente, regolare insieme tempo e temperatura in funzione di tale obiettivo, quindi regolare l'essiccazione esclusivamente sull'umidità con la minore esposizione al calore possibile. La regolazione di una sola variabile trae in inganno. Ridurre il tempo di idrolisi senza ricontrollare il carico dell'essiccatore sposta solo il problema a valle, con una torta più umida e un'essiccazione più lunga, cioè la stessa bolletta del vapore la revisione dei consumi energetici dello stabilimento di rendering si affronta dal lato delle utenze.
Modalità di guasto che emergono settimane dopo
I problemi della linea piume raramente si manifestano il giorno in cui iniziano. Emergono come un lotto respinto, un reclamo del cliente sull'appetibilità o un essiccatore che improvvisamente non riesce a stare al passo. Abbinate il sintomo alla causa.
- Idrolisi eccessiva. Odore di ammoniaca, colore scuro, note amare o saporite sgradevoli che gli acquirenti di pet food rifiutano, e un valore di digeribilità che ha smesso di migliorare nonostante un tempo di cottura maggiore.
- Idrolisi insufficiente. Frammenti visibili di calamo nella farina macinata e un certificato con proteina grezza accettabile accanto a un risultato di digeribilità pepsinica scadente.
- Aumento delle ceneri. Calce o sali di neutralizzazione da idrolisi chimica, oltre a sabbia e terra raccolte nella movimentazione delle piume, che spingono le ceneri fuori specifica senza alcuna modifica di processo. La disciplina per ridurre le ceneri nella farina proteica di rendering inizia al ricevimento, non nel reattore.
- Bruciatura nell'essiccatore. Particelle scure, note di bruciato e grumi induriti in superficie ma ancora umidi all'interno: temperatura superficiale superiore al tempo di permanenza.
- Prodotto appiccicoso e agglomerante. Idrolisi eccessiva combinata con insacco a caldo. Agglomera nel sacco e poi di nuovo nel silo.
- Deriva tra lotti. Piccole variazioni nella fonte delle piume, nell'umidità in ingresso o nella temperatura ambiente che un ciclo cottura-essiccazione a vaso singolo non riesce a compensare perché entrambe le fasi si muovono insieme.
- Odore. Il vapore dell'essiccatore trascina ammoniaca e azoto volatile fuori dalla farina umida, e lascia la linea in volume molto maggiore rispetto allo sfiato del reattore. Ecco perché i reclami sul sito risalgono di solito all'essiccazione e non all'idrolisi.
Come dimostrare che un lotto è buono: test oltre la proteina grezza
La proteina grezza misura l'azoto, non la disponibilità. Un valore proteico elevato con una digeribilità scadente è il classico difetto della farina di piume, ed è la prima cosa che un acquirente esperto verifica.
- Digeribilità pepsina-HCl. Il controllo di routine. Il metodo ufficiale digerisce il campione con acido cloridrico diluito e pepsina in condizioni fisse e distingue nettamente la farina correttamente idrolizzata da quella semplicemente cotta. Chiedete il metodo, non solo il valore.
- Ceneri, grassi, umidità e densità apparente. Questi parametri individuano i problemi di processo alla base del valore di digeribilità: carico di calce, prestazioni della pressa, controllo dell'essiccatore e condizione delle particelle.
- Ammoniaca libera o azoto volatile. Un indicatore interno economico per l'idrolisi eccessiva. I valori assoluti significano poco da impianto a impianto, quindi usatelo come linea di tendenza rispetto alla vostra baseline.
- Digeribilità ileale degli aminoacidi. Il valore che predice davvero le prestazioni dell'animale, ma richiede una prova su animali vivi. La maggior parte degli impianti usa la digeribilità pepsinica più un'analisi della lisina come proxy pratico.
- Termini contrattuali. Inserite nel contratto di fornitura il metodo di digeribilità e il relativo minimo, un minimo di lisina, i massimi di ceneri e umidità e il piano di campionamento. Un valore senza un metodo indicato non è applicabile.
- Campioni di ritenzione. Conservatene uno per ogni lotto. La deriva nel corso dei mesi è invisibile senza un riferimento con cui confrontarla.
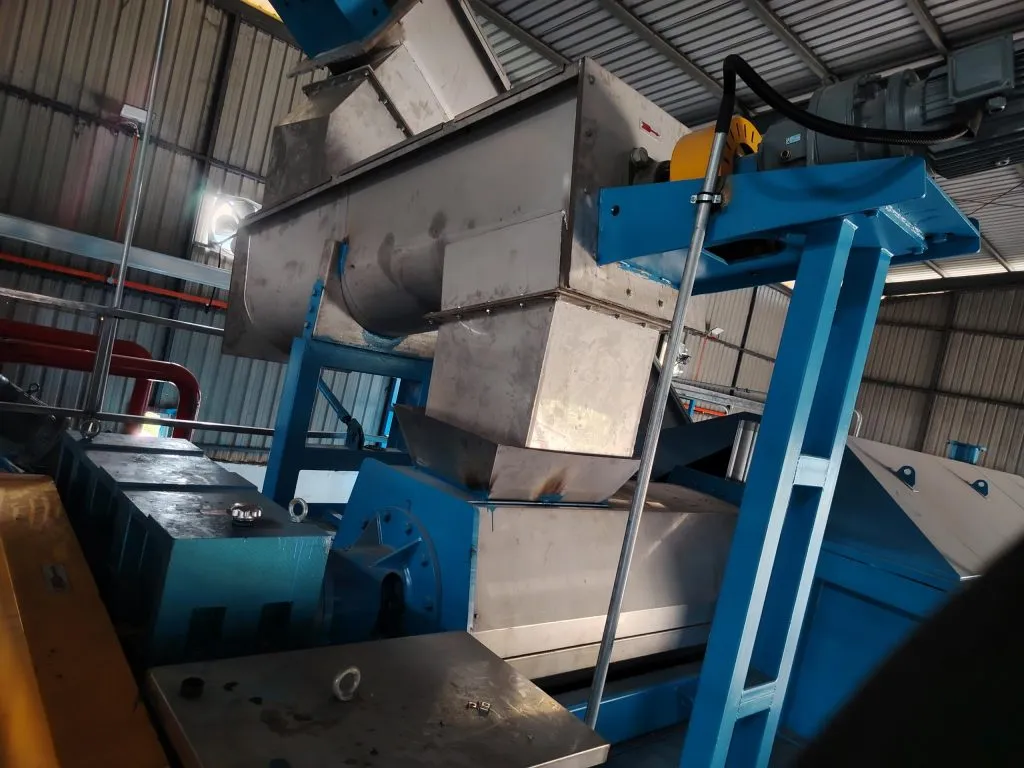
Specificare una linea che mantiene separate le due fasi
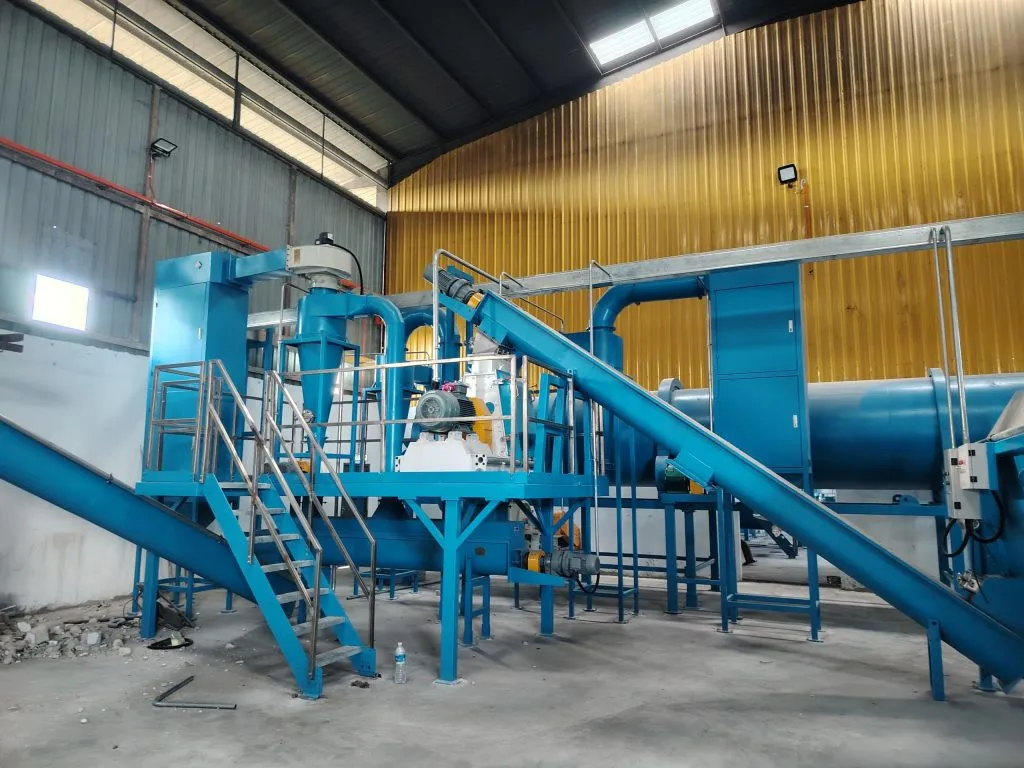
Una linea piume si acquista una volta sola e poi deve servire per tutta la sua vita operativa, quindi la specifica va scritta intorno ai due setpoint anziché alla tonnellata.
- Ambito a partire dal ricevimento delle piume: ricezione e capacità tampone, pre-macinazione, idrolisi, disidratazione, gestione dei liquidi, essiccazione, raffreddamento, macinazione e stoccaggio del prodotto finito. Un preventivo che si ferma al reattore lascia le parti difficili all'acquirente.
- Utenze e bilancio di massa: fabbisogno di vapore dell'idrolizzatore più l'essiccatore, ritorno del condensato, acqua di raffreddamento o condensatori ad aria, e potenza per presse e ventilatori. È qui che i preventivi chiavi in mano divergono di più.
- Controllo degli odori incluso nell'ambito: un ciclone a monte dello scrubber per evitarne l'intasamento, uno scrubber sul vapore dell'essiccatore e sullo sfiato del reattore, e abbattimento dei reflui a valle. Aggiungere il controllo degli odori in un secondo momento costa di più e funziona peggio.
- Decidere il percorso del liquido di pressatura prima dell'acquisto.
- Il raffreddamento è separato dall'essiccazione. Saltarlo annulla il lavoro di essiccazione, per i motivi illustrati in raffreddamento della farina proteica animale prima dell'insacco e dello stoccaggio.
- Chiedere garanzie, non tonnellaggio. Qualsiasi fornitore dovrebbe dichiarare la digeribilità e l'umidità che garantirà, e il metodo di analisi alla base di ciascuna. Una linea venduta in tonnellate all'ora non può essere vincolata alla qualità del prodotto.
Sunrise opera da 30 anni nel settore degli impianti di trasformazione per il rendering di bestiame e pollame come azienda tecnologica completa per la protezione ambientale, con un processo di essiccazione che detiene oltre l'80 percento del mercato nazionale. La macchina per farina di piume, l'idrolizzatore continuo, l'essiccatore a dischi, l'impianto di macinazione, i serbatoi tampone e dei materiali, il sistema di evaporazione e concentrazione, il ciclone abbattitore di polveri, lo scrubber chimico e l'abbattimento dei gas di scarico sono offerti come un'unica linea, così la discussione può partire da un flowsheet completo anziché da una singola macchina.
Domande frequenti
Come si produce la farina di piume?
Le piume provenienti dalla linea di macellazione vengono idrolizzate con vapore ad alta temperatura e pressione, talvolta con calce o enzimi, poi disidratate, essiccate, raffreddate e macinate. L'idrolisi rompe i legami disolfuro che rendono indigeribile la cheratina grezza; l'essiccazione rimuove solo l'acqua in seguito. La farina finita contiene tipicamente dall'80 all'85 percento di proteine, e la sua digeribilità dipende dalle condizioni di idrolisi, non dall'essiccazione.
Cosa ti dice la digeribilità con pepsina sulla farina di piume?
Indica quanta parte delle proteine un animale può effettivamente scomporre e assorbire, cosa che la proteina grezza non fa. Il metodo pepsina-HCl digerisce un campione con acido cloridrico diluito e pepsina in condizioni fisse e separa la farina correttamente idrolizzata da quella semplicemente cotta. Chiedere sempre quale metodo ha prodotto il dato prima di confrontare due fornitori.
Un essiccatore può correggere piume sotto-idrolizzate?
No. L'essiccazione rimuove l'acqua e non modifica alcun legame, quindi il calore aggiuntivo nell'essiccatore non può rompere i reticoli di cheratina che limitano la digeribilità. La farina sottoidrolizzata resta sottoidrolizzata mentre perde lisina e colore a causa del calore extra. Se compaiono frammenti di calamo o un risultato pepsina scarso, la correzione va fatta nel tempo, nella temperatura o nell'umidità dell'idrolisi, non nell'essiccatore.