Checklist de mise en service d'une usine d'équarrissage : de l'installation des équipements à la première production
Checklist de mise en service d'une usine d'équarrissage : de l'installation des équipements à la première production
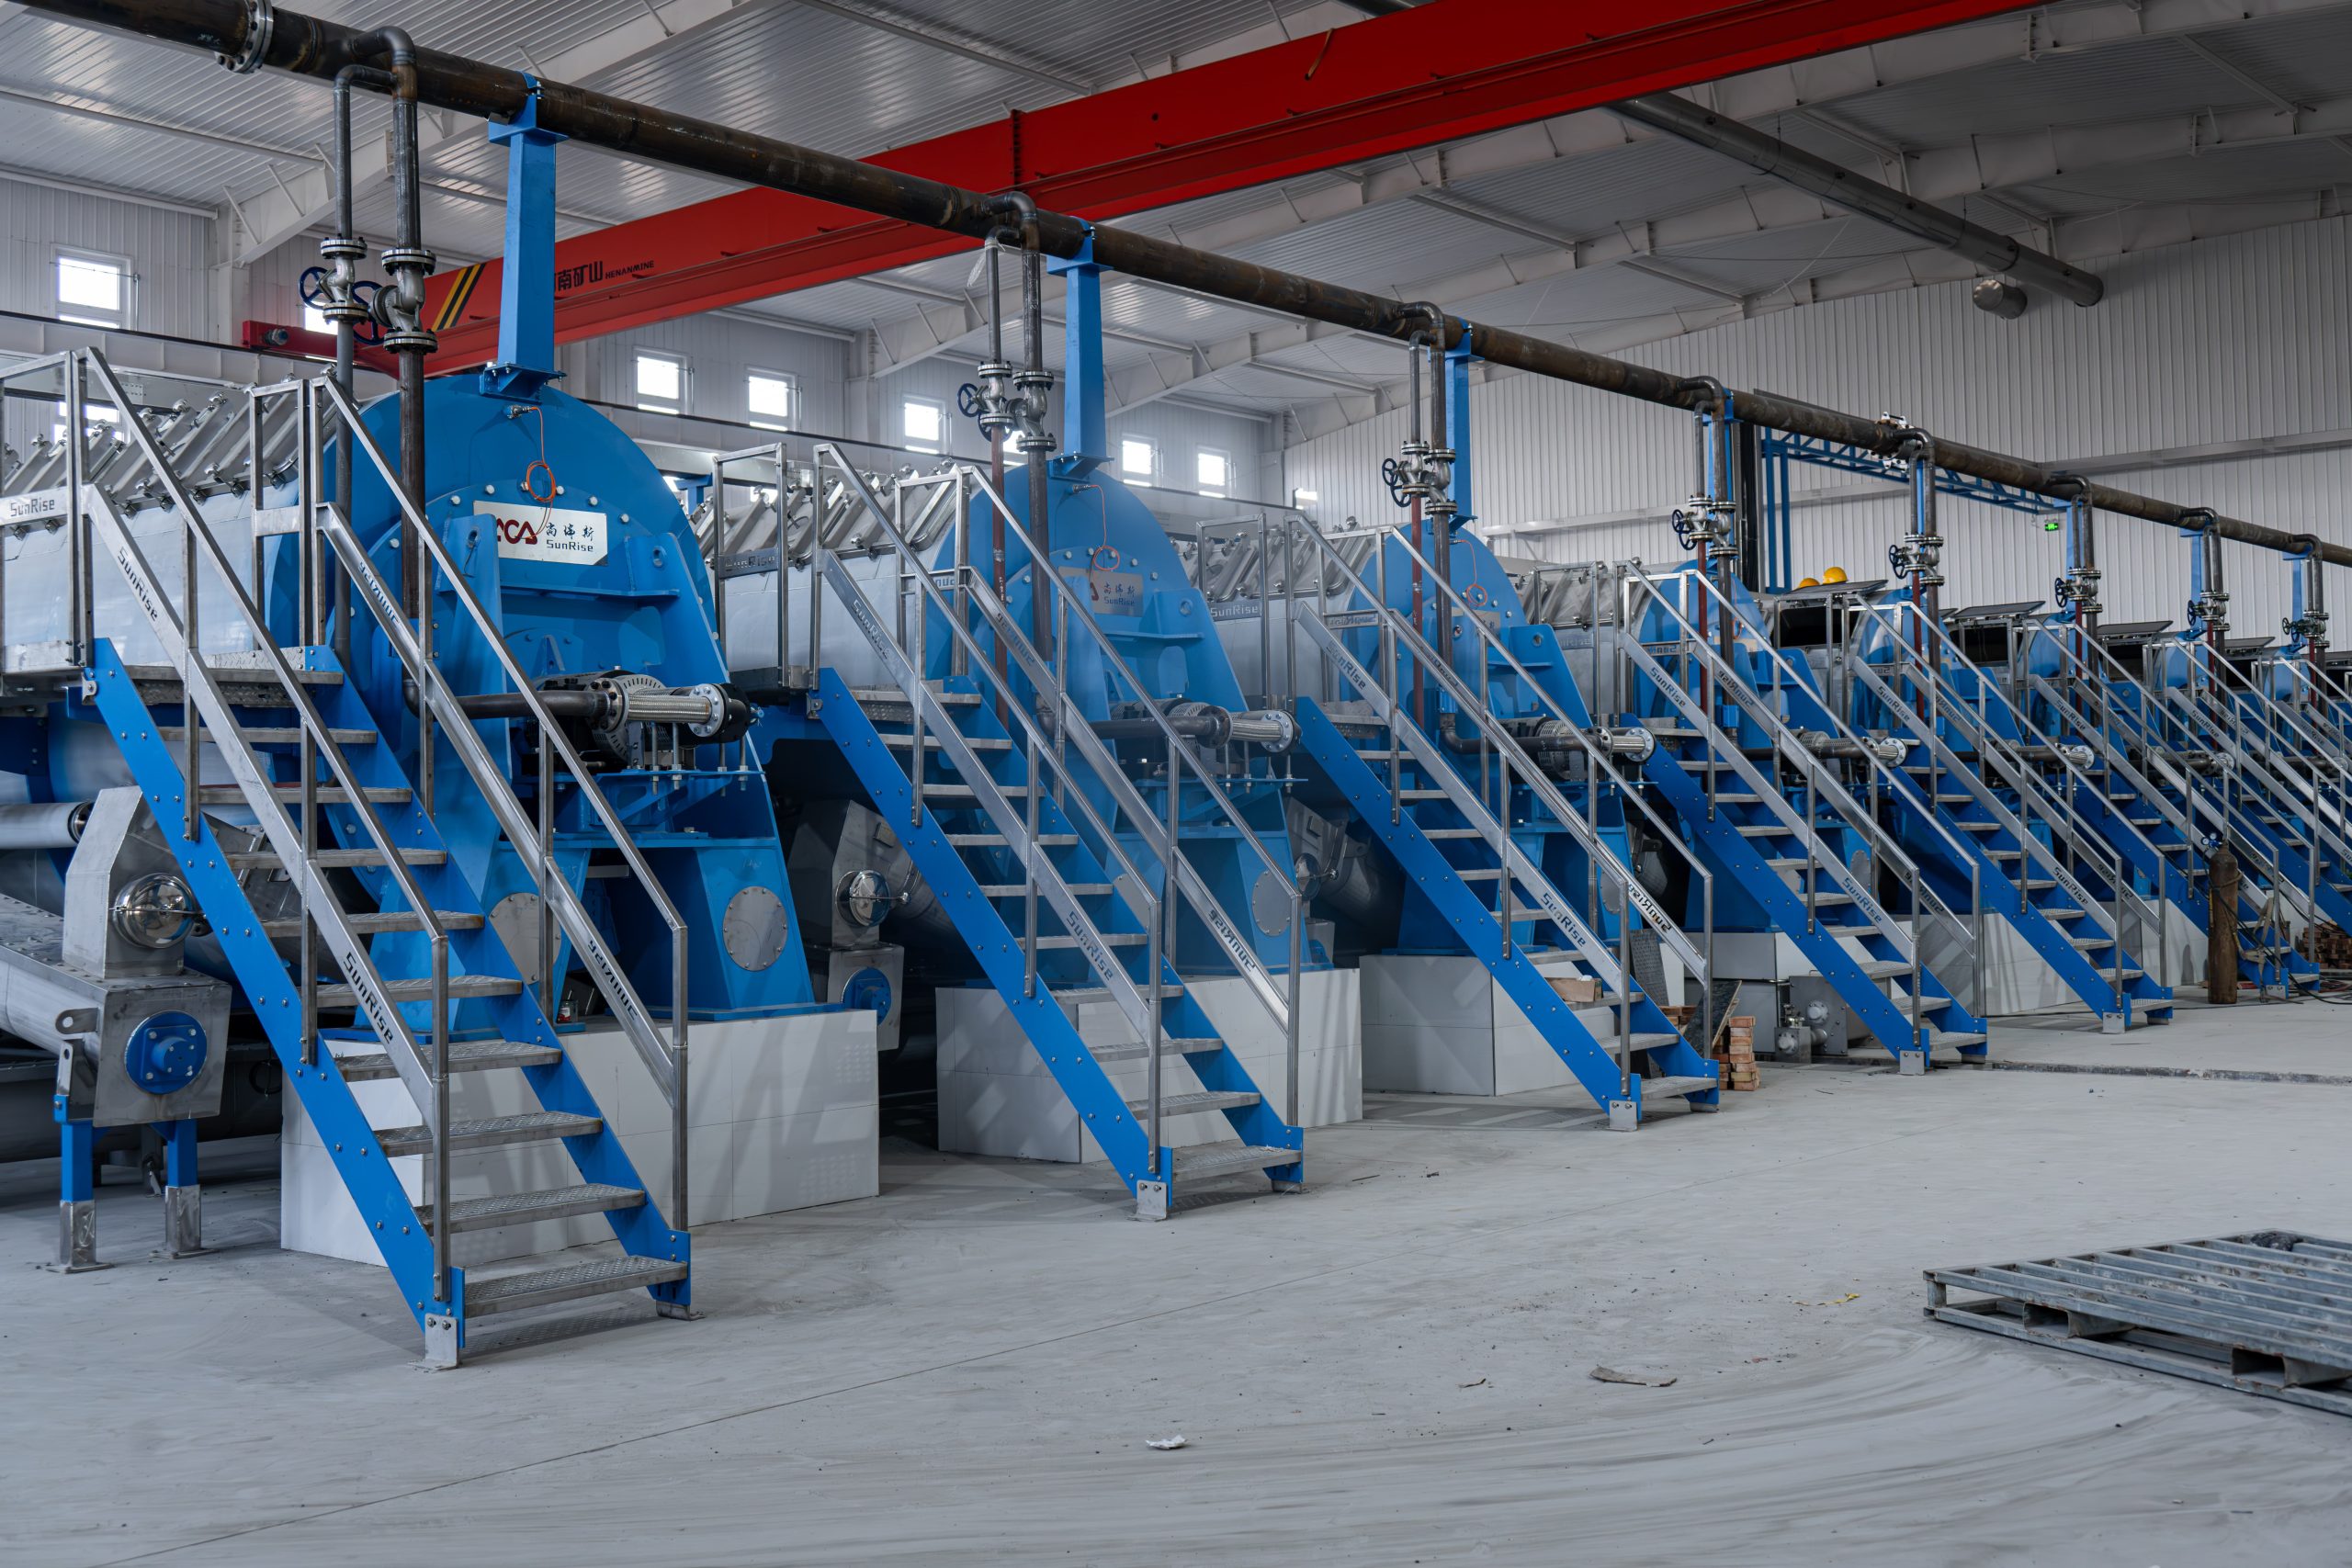
Une checklist de mise en service d'une usine d'équarrissage doit suivre cinq phases non négociables dans cet ordre précis : installation mécanique et alignement, raccordement des utilités et tests de pression, mise en service à froid (sans charge), mise en service à chaud (avec charge), et une première production surveillée avec relevés de référence. Sauter ou précipiter l'une de ces étapes ne permet pas de gagner du temps — cela ne fait que déplacer le problème plus tard, généralement la semaine suivant le démarrage, lorsqu'un palier grippe ou qu'un épurateur ne parvient plus à maîtriser les odeurs. En respectant la séquence, une ligne d'équarrissage de taille moyenne peut passer des caisses livrées à une production en régime permanent en trois à quatre semaines.
Phase 1 : L'installation mécanique ne se résume pas à boulonner les choses
Voici une erreur que nous voyons constamment : les équipes traitent l'installation comme un simple travail de boulonnage et de grutage, puis s'étonnent que le cuiseur se dévisse tout seul en moins d'un mois. L'installation mécanique est le moment où les tolérances d'alignement sont fixées pour la durée de vie de l'équipement — et les équipements d'équarrissage fonctionnent à chaud, en continu et sous de lourdes charges, donc les raccourcis ne sont pas pardonnés.
Pour un cuiseur batch ou un hydrolyseur continu, l'alignement de l'arbre doit être inférieur à 0,05 mm latéralement avant la mise en place de l'accouplement. Un décalage de seulement quelques dixièmes de millimètre entraînera une usure prématurée des joints au cours des 1 000 premières heures de fonctionnement. Même logique pour les presses à vis et les convoyeurs — un convoyeur à vis installé avec une légère erreur de pente descendante provoquera des ponts de matière qui se manifesteront par des baisses de capacité aléatoires des semaines plus tard, et personne ne fera le lien avec l'installation.
Ce qu'il faut vérifier avant la mise sous tension
- Boulons d'ancrage serrés au couple spécifié et scellés — pas seulement serrés à la main
- Alignement des accouplements vérifié avec des outils laser, pas une règle
- Tous les protecteurs d'équipements rotatifs installés et dimensionnés pour la vitesse réelle
- Acier de structure vérifié pour l'intégrité des soudures sur les supports porteurs
Phase 2 : Raccordement des utilités — là où surviennent la plupart des retards de démarrage
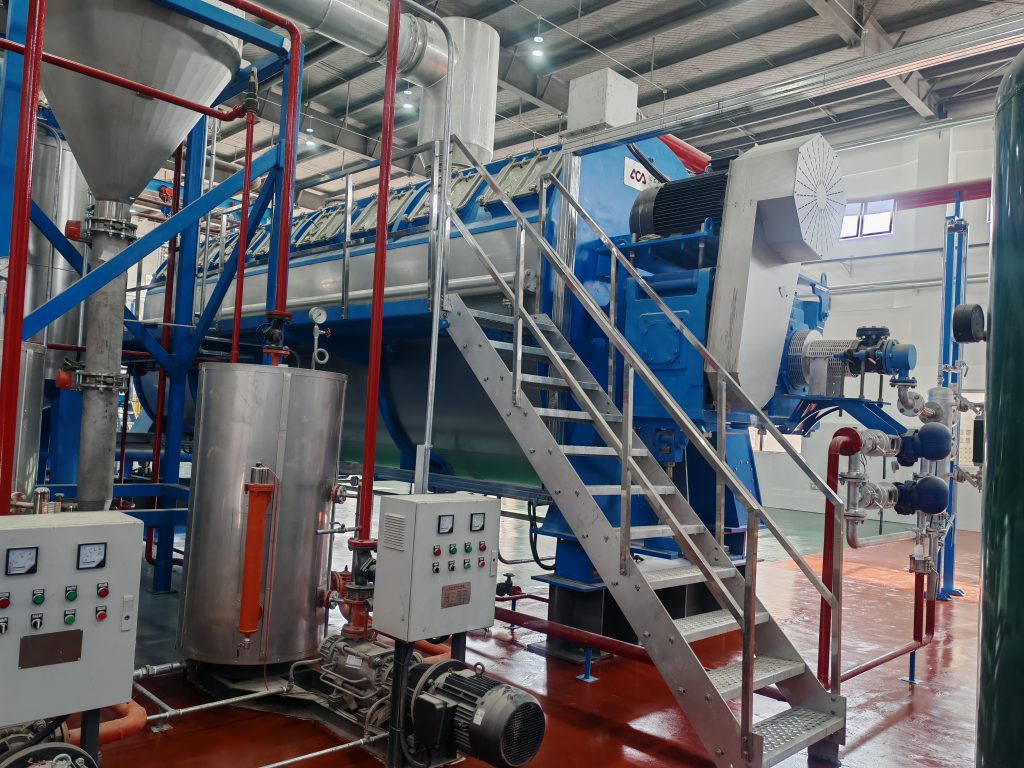
Demandez à n'importe quel ingénieur de mise en service où les projets perdent le plus de temps, il vous répondra : les utilités, pas les équipements. Les raccordements vapeur, électriques, air comprimé et eaux usées doivent tous être testés sous pression et vérifiés par rapport à la plage de fonctionnement réelle de l'équipement — pas le chiffre sur la fiche technique d'il y a deux ans.
La vapeur est le point crucial. Les cuiseurs d'équarrissage nécessitent généralement une pression de vapeur stable de 6 à 10 bars, et si votre chaudière a été dimensionnée pour une ligne plus petite ou un processus plus ancien, vous le découvrirez à vos dépens lors du premier test en charge, pas avant. Testez sous pression chaque ligne de vapeur à 1,5 fois la pression de service et maintenez pendant au moins 30 minutes, en vérifiant chaque bride et joint pour détecter les suintements.
N'oubliez pas la boucle de contrôle des odeurs
Les systèmes d'échappement et d'épuration sont trop souvent boulonnés en dernier, et c'est l'inverse qu'il faudrait faire. Si votre système d'abattement des effluents gazeux n'est pas mis en service en même temps que le cuiseur, vous produirez sans contrôle des odeurs dès le premier jour — c'est exactement ainsi que les nouvelles usines se retrouvent avec des voisins en colère dès la première semaine. Testez le tirage du ventilateur et le dosage chimique de l'épurateur avant que toute matière n'entre en contact avec le cuiseur.
Mise en service à froid : faire fonctionner tout à vide d'abord
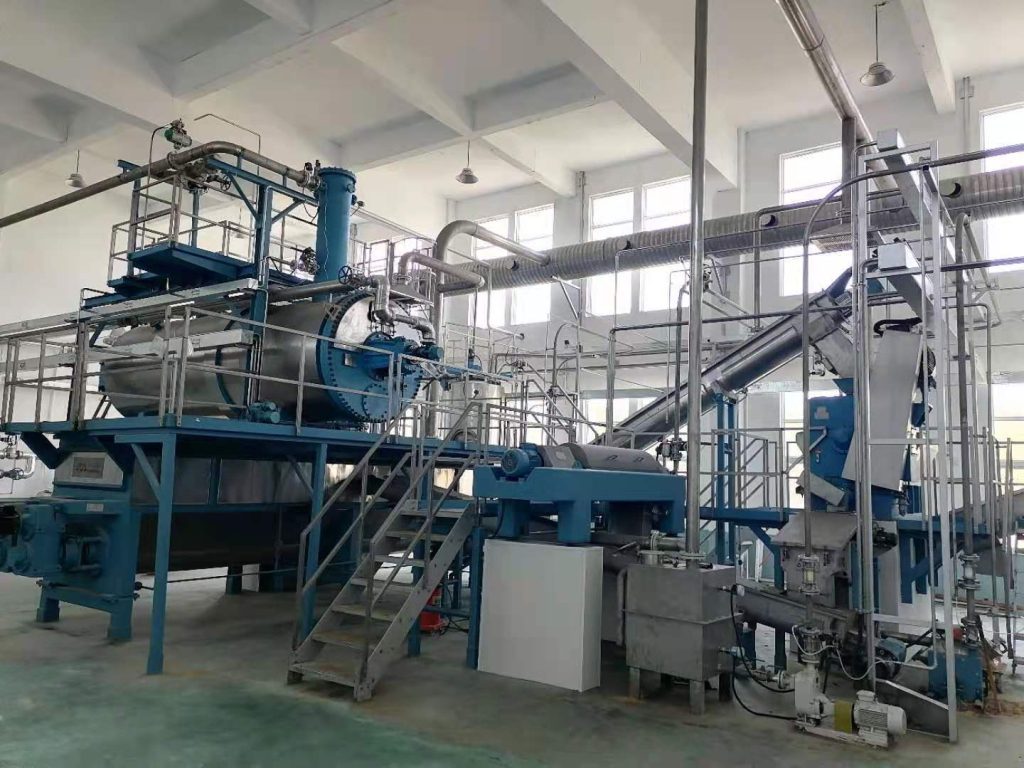
Ne chargez jamais — et nous insistons — de matière première dans une ligne d'équarrissage avant de l'avoir fait fonctionner à vide d'abord. La mise en service à froid signifie que chaque moteur, convoyeur, presse à vis et boucle de contrôle exécute son cycle complet sans produit à l'intérieur, juste pour confirmer que la logique de séquencement fonctionne réellement comme programmé.
C'est là que vous attrapez les petits problèmes qui causeraient sinon de gros problèmes : un convoyeur qui tourne à l'envers parce qu'une phase a été inversée lors du raccordement électrique, un capteur de fin de course qui ne se déclenche pas, un minuteur PLC réglé en secondes au lieu de minutes. Un opérateur de rendu en Asie du Sud-Est a détecté un capteur de température mal câblé lors de la mise en service à froid, qui aurait laissé son cuiseur fonctionner 15°C en dessous du point de consigne indéfiniment — invisible sur l'affichage, mais cela aurait produit de la farine qui aurait échoué à toutes les spécifications d'humidité pendant des semaines avant que quelqu'un ne comprenne pourquoi.
- Faire fonctionner chaque convoyeur et vis sans fin indépendamment, puis en séquence complète
- Vérifier que tous les verrouillages et arrêts d'urgence arrêtent bien ce qu'ils sont censés arrêter
- Confirmer que les points de consigne PLC correspondent à la conception du procédé, et non aux valeurs d'usine par défaut
- Vérifier le sens de rotation de chaque moteur avant l'engagement du couplage
Mise en service à chaud : le premier test en charge réel
La mise en service à chaud est la première fois que la matière première entre réellement dans le système — mais on ne commence pas avec un lot complet. Chargez d'abord à 30–40 % de la capacité nominale et surveillez chaque indicateur comme s'il vous devait de l'argent. C'est là que vous validez la température de cuisson, le temps de rétention et l'efficacité de séparation des graisses par rapport à vos chiffres de conception du procédé.
Pour un cuiseur batch, cela signifie généralement confirmer que le produit atteint 120–135°C et maintient cette température pendant le temps de rétention spécifié — généralement 40 à 90 minutes selon le type de matière première et la teneur en humidité. Si vous le faites trop vite, vous sous-cuisez, laissant des agents pathogènes et des enzymes actifs. Trop lentement, vous brûlez de la vapeur sans bénéfice — ce qui est directement lié à là où la plupart des usines de rendu gaspillent de la vapeur sans s'en rendre compte.
Monter en puissance par étapes, pas par bonds
Passez de 40 % à 70 % à 100 % de charge sur des cycles séparés, pas d'un seul coup. Chaque étape doit avoir son propre journal de données — courbes de température, intensité du courant sur les moteurs de presse, pourcentage de rendement en graisse. Passer directement à pleine capacité, c'est ainsi que vous finissez par deviner quelle variable a causé un problème au lieu de le savoir.
La première production : à quoi ressemble vraiment le « succès »
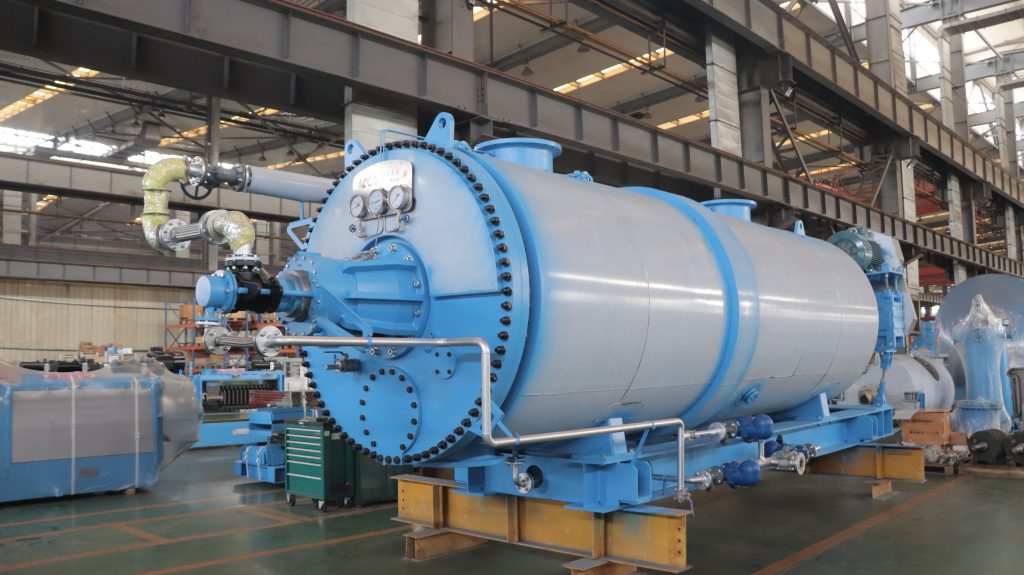
Un premier cycle de production réussi ne se résume pas à un produit fini qui sort à l'autre bout — c'est un produit fini conforme aux spécifications, plus une base de données complète que vous pourrez comparer dans six mois quand quelque chose dérivera inévitablement. Trop d'usines célèbrent le premier sac de farine et sautent complètement l'étape de documentation.
Au minimum, enregistrez la teneur en matières grasses et en protéines de la farine, les niveaux d'acides gras libres dans la graisse rendue, le pourcentage d'humidité et le temps de cycle total de l'entrée de matière première au produit fini. Par exemple, un transformateur de volaille exploitant une nouvelle ligne de traitement humide de 150 tonnes devrait s'attendre à une humidité de la farine inférieure à 10 % et une teneur en matières grasses dans une fourchette serrée avant de considérer le cycle comme validé — tout ce qui est en dehors de cette plage signifie que les paramètres de cuisson doivent être ajustés, pas un haussement d'épaules.
- Humidité de la farine : cible inférieure à 10 %
- Acides gras libres (AGL) dans la graisse de sortie : inférieurs à 15 % pour un grade premium
- Cohérence du temps de cycle sur trois lots consécutifs
- Rejet des eaux usées dans les limites autorisées — c'est là que les lacunes de traitement apparaissent souvent en premier, alors surveillez cela de près même s'il est facile de l'ignorer lors d'un premier cycle chargé
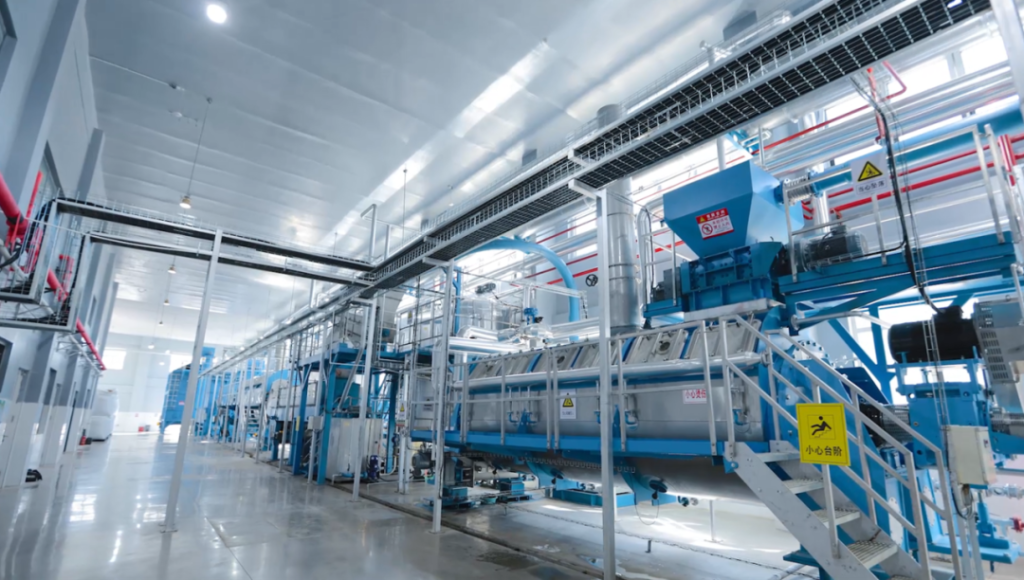
Erreurs courantes de mise en service qui coûtent des semaines, pas des jours
L'erreur de mise en service la plus coûteuse que nous voyons est de comprimer le calendrier pour atteindre une date de lancement. Réduire la mise en service à froid pour gagner deux jours coûte régulièrement deux semaines plus tard lorsqu'un défaut de contrôle se manifeste en pleine production et que toute la ligne doit être arrêtée pour le tracer.
Deuxième erreur la plus fréquente : ignorer les odeurs et les émissions jusqu'à l'arrivée des plaintes
Si vous vous demandez pourquoi les usines de rendu finissent par sentir mauvais juste après le démarrage, la réponse est presque toujours liée à la mise en service — des épurateurs qui n'ont jamais été testés en charge, ou des ventilateurs d'extraction dimensionnés pour la mauvaise pression statique. Testez toute la chaîne de contrôle des odeurs pendant la mise en service à chaud, pas après que les voisins aient appelé.
Troisième : pas de pièces de rechange sur site pendant la première production
Les courroies cassent. Les joints fuient. Les capteurs tombent en panne. Ayez un kit de pièces de rechange de base — roulements, courroies, joints, un module PLC de rechange — sur site avant le premier cycle de production, pas commandé après qu'une pièce casse.
Établir un calendrier de mise en service qui tienne vraiment
Un calendrier de mise en service réaliste pour une usine de rendu de taille moyenne est de 3 à 4 semaines de la première livraison d'équipement à la production validée. Le comprimer en dessous de deux semaines est possible mais risqué — cela signifie généralement exécuter des phases en parallèle qui devraient être séquentielles, comme démarrer la mise en service à chaud avant que les tests de pression des services publics ne soient entièrement signés.
Travailler avec un fournisseur qui offre un support de mise en service sur site est plus important qu'il n'y paraît. Une équipe qui a installé votre équipement d'usine de rendu et comprend que la conception spécifique du processus permettra de détecter les problèmes d'alignement et de séquencement plus rapidement qu'un entrepreneur générique lisant un manuel pour la première fois. C'est la différence entre une mise en service de trois semaines et une de trois mois.
Catégories
Articles récents
-

Where Do All the Poultry Feathers Go? From Environmental Burden to Valuable Resource — A Full-Chain Investigation
September 9, 2026 -
Feather Meal Digestibility: How Hydrolysis Time, Temperature, and Pressure Affect Pepsin Digestibility
September 1, 2026 -
Précédententing Fish Meal Oxidation: Cooling, Antioxidant Dosing, and Storage Control
August 27, 2026