Asverlaging in vlees- en beendermeel: sorteren van grondstoffen, malen en procesbeheersing
Asverlaging in vlees- en beendermeel: sorteren van grondstoffen, malen en procesbeheersing
Het asgehalte in vlees- en beendermeel hangt vrijwel volledig af van hoeveel botmineraal er in het eindproduct terechtkomt — en dat wordt veel eerder in het proces bepaald dan de meeste fabrieksmanagers aannemen. De drie grootste knoppen zijn het sorteren van grondstoffen vóór het koken, het beheersen van de deeltjesgrootte bij het malen zodat botfragmenten zich voorspelbaar gedragen door de pers, en het strakker afstellen van procesparameters zodat mineraalrijke fijne fracties niet in het afgewerkte meel terechtkomen. Krijg deze drie goed en een fabriek kan VBM routinematig van het bereik van 28-32% as terugbrengen naar 18-22%, en dat is het verschil tussen grondstofprijzen en premium contracten voor voergrade.
Waarom het asgehalte het getal is dat je prijs maakt of breekt
Kopers kijken niet meer alleen naar het eiwitpercentage — het asgehalte is vaak de eerste specificatie die ze controleren, omdat het aangeeft hoeveel werkelijk bruikbaar eiwit en energie ze betalen versus inert mineraal. Een meel met 35% as is niet alleen van lagere kwaliteit; het is verdund. Elk extra procentpunt as is een procentpunt van iets anders — eiwit, vet, verteerbare voeding — dat niet in de zak is beland.
Voerformuleerders die met pluimvee- en varkensrantsoenen werken, hebben nauwe toleranties voor calcium en fosfor. Meel dat van batch tot batch schommelt tussen 20% en 35% as dwingt hen om je product ofwel zwaar te kortingen ofwel helemaal af te wijzen. Consistentie is net zo belangrijk als het gemiddelde getal.
Hier wordt de discussie over hoe het renderen van vlees echt werkt relevant — as is niet iets dat je aan het einde oplost. Het zit er al in vanaf het moment dat de grondstof op de loskade aankomt.
Sorteren van grondstoffen: de goedkoopste hefboom die je waarschijnlijk onderbenut
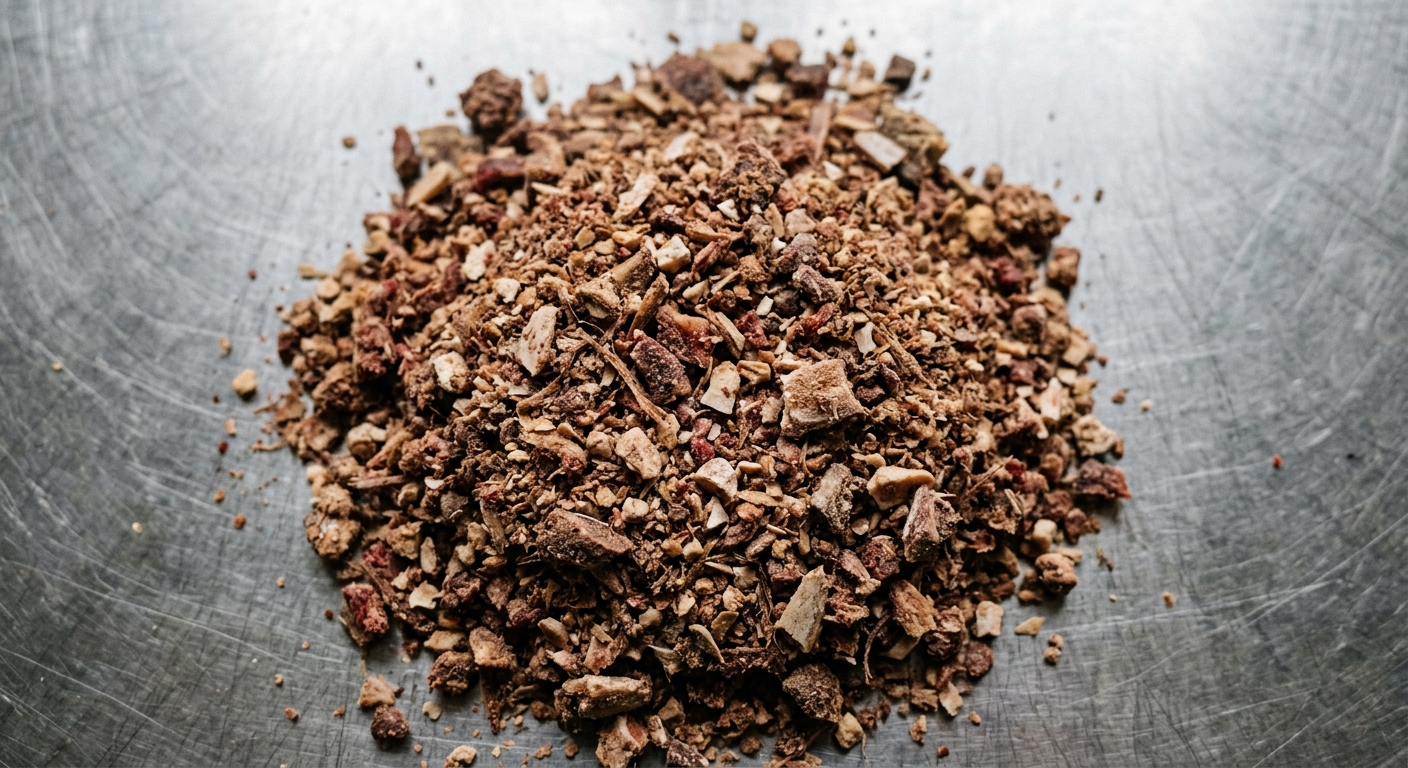
De meeste fabrieken mengen alles wat binnenkomt — slachtafval, bot, ingewanden, vet — in één kookbatch, en dat is precies waarom asgetallen onvoorspelbaar schommelen. Het sorteren van grondstof op verhouding bot tot zacht weefsel voordat het de koker bereikt, is de goedkoopste stap om as te verlagen die beschikbaar is, en in veel gevallen vereist het geen nieuwe kapitaalapparatuur.
Praktische sorteer categorieën
- Stromen met veel bot — ruggenwervels, ribbenkasten, schedels — naar een aparte batch of gemengd in een gecontroleerde, lagere verhouding.
- Stromen met zacht weefsel — slachtafval, vet, ingewanden — verwerkt met minimale botbesmetting.
- Gemengde stromen — al het overige, bewust gemengd in plaats van per ongeluk.
Een pluimveeverwerker die bijvoorbeeld karkassen en nekken (botrijk) scheidt van borstvlees en huid (botarm) vóór het koken, kan het gemiddelde asgehalte van het eindproduct met 4-6 procentpunten verlagen zonder één machine-instelling aan te raken. De uitdaging? Het vereist discipline op de ontvangstvloer — iemand moet de sortering daadwerkelijk handhaven, niet alleen voorstellen.
Deeltjesgrootte bij het malen: de variabele die iedereen instelt en vergeet
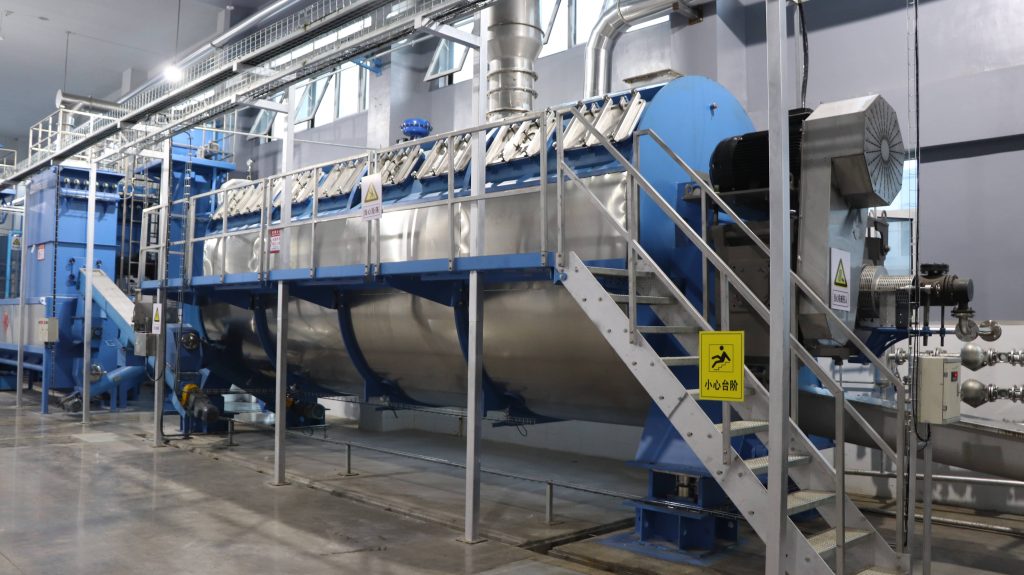
Bot die te grof wordt gemalen, gaart niet gelijkmatig door — mineraal blijft opgesloten in dichte fragmenten die de persing intact overleven en direct in het meel belanden. Bot die te fijn wordt gemalen, creëert een ander probleem: het verandert in poederachtige fijne fracties die met de eiwitfractie door de zeven stromen die ze juist moeten scheiden.
Het optimum voor de meeste renderinglijnen ligt tussen 8-15 mm botfragmentgrootte voordat het de koker ingaat. Dat bereik is klein genoeg zodat warmte en druk de mineraalmatrix goed afbreken, maar groot genoeg dat een goed afgestelde breker nog selectief kan zijn in wat door de zeving stroomafwaarts gaat.
Waarom het type breker meer uitmaakt dan men denkt
Hamermolens neigen bot te oververpulveren, waardoor fijne fracties ontstaan die later bijna onmogelijk uit te zeven zijn. Walsbrekers en gespecialiseerde botbrekers geven meer controle over de uiteindelijke deeltjesverdeling — de overstap waard als je asgetallen hardnekkig hoog blijven ondanks goede sorteerpraktijken.
Procesbeheersing in de kook- en persfase
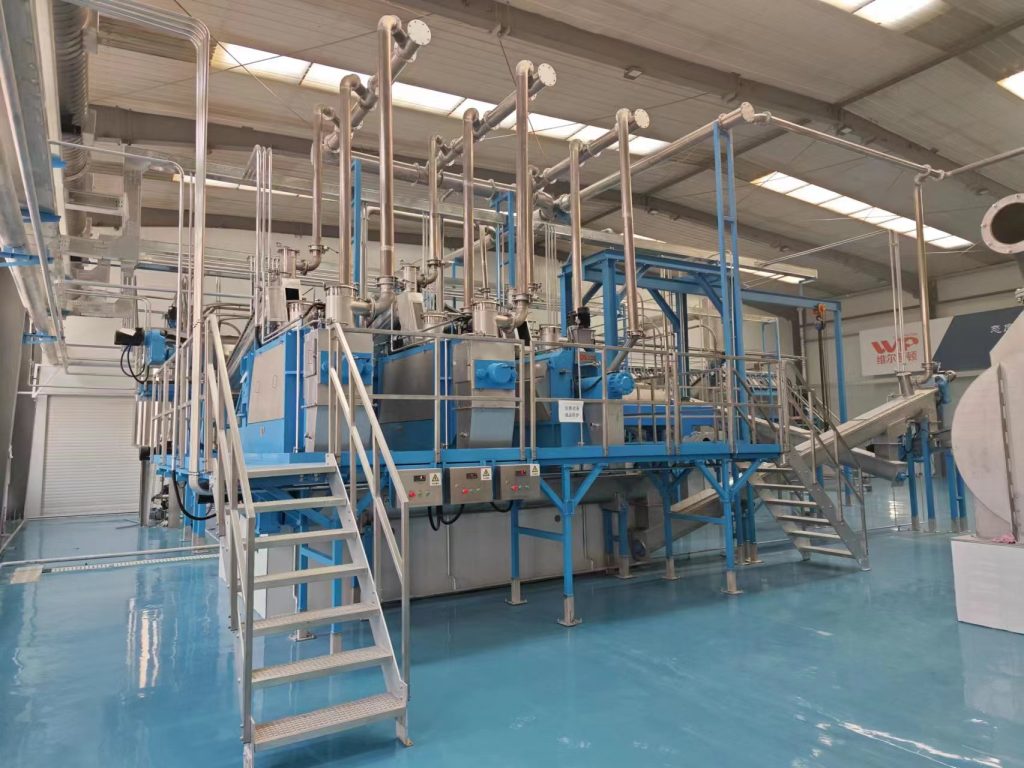
Zelfs met een perfecte sortering en breking stroomopwaarts kunnen slordige instellingen van de cooker en pers al dat werk tenietdoen. Ondervoeding laat botstructuren gedeeltelijk intact, die dan onvoorspelbaar breken onder persdruk en fijne mineraaldeeltjes door de cake verspreiden. Overmatig persen daarentegen dwingt meer vaste stoffen — inclusief botfijnen — in de vloeibare fase, waar ze zich na centrifugeren uiteindelijk weer concentreren in het meel.
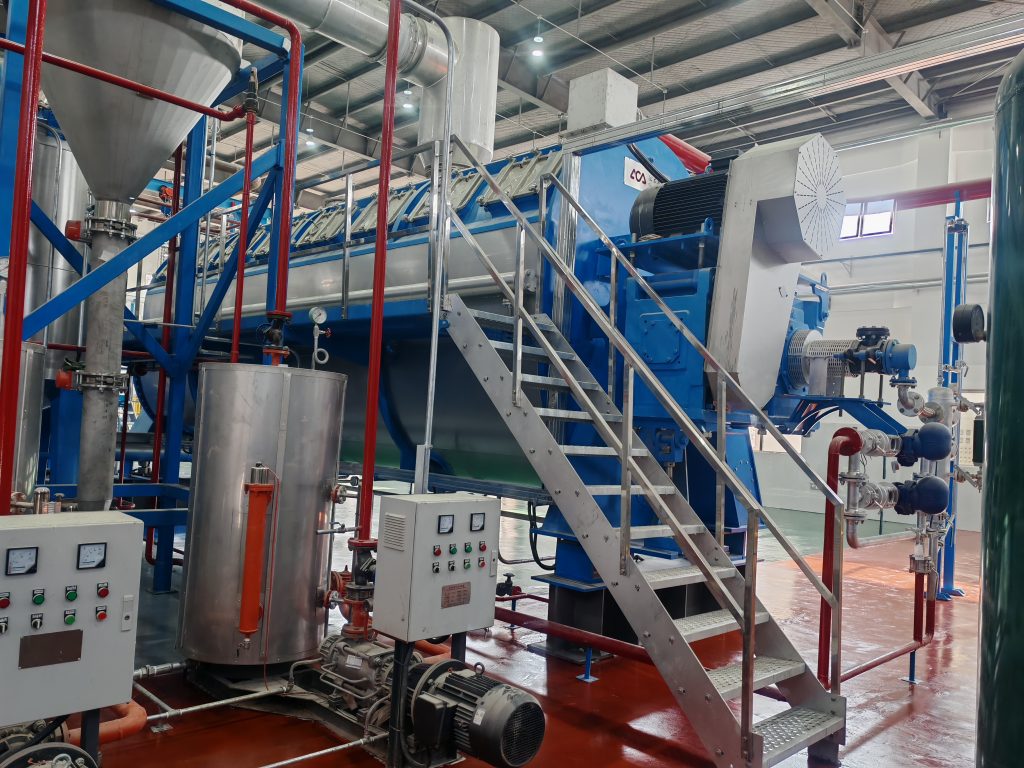
A batch cooker die consistente temperatuur- en verblijftijdprofielen aanhoudt, geeft operators een herhaalbaar referentiepunt om op af te stemmen — iets wat continue systemen die op inconsistente grondstofvolumes draaien vaak moeilijk kunnen evenaren.
Zeving van perskoek
Het toevoegen of upgraden van een fijnmazige zeefstap na het persen, voordat het meel naar de droger gaat, is een van de meest onderschatte hulpmiddelen voor asverlaging die beschikbaar zijn. Het haalt fysiek botfragmenten en fijnen eruit die intact door het koken en persen zijn gekomen. Fabrieken die in deze fase een secundaire zeef installeren, zien doorgaans nog eens een daling van 1-3 procentpunt in de uiteindelijke as — betekenisvol wanneer je probeert de contractspecificatie van een koper te halen.
Praktijkvoorbeeld: as verlagen van 32% naar 19% bij een fabriek met gemengde diersoorten
Een gemengde fabriek voor pluimvee- en varkensbijproducten waarmee we hebben samengewerkt, leverde MBM met gemiddeld 32% as — genoeg om kortingen op bijna elke zending te veroorzaken. Drie wijzigingen over ongeveer vier maanden brachten dat terug naar een consistente 19%.
- Maand 1: Sortering van bot/zacht weefsel bij ontvangst ingevoerd, waarbij frames en botrijke delen in een aparte batchstroom werden gescheiden.
- Maand 2: Een verouderde hamermolen vervangen door een gecontroleerde walsbreker gericht op een botfragmentgrootte van 10-12 mm.
- Maand 3-4: Een secundaire fijnmazige zeef na de pers toegevoegd en de verblijftijd in de batch cooker met ongeveer 8 minuten strakker afgesteld om de consistentie te verbeteren.
De fabriek had geen volledige apparatuurrevisie nodig — alleen gerichte interventie op drie specifieke controlepunten. Zo worden asproblemen meestal opgelost: niet met één dramatische oplossing, maar met drie of vier kleinere die samen worden gestapeld.
Wanneer sorteren niet genoeg is: systemen voor het scheiden van botfracties
Voor fabrieken die als regel — niet als uitzondering — materiaal met een hoge botratio verwerken, stuit basissortering uiteindelijk op een plafond. Dan wordt gespecialiseerde apparatuur voor botfractiescheiding, die ontvet bot mechanisch uit de processtroom haalt voordat het ooit de eindmalerij bereikt, de kapitaalinvestering waard.
Deze systemen kosten vooraf meer dan sortering of brekerupgrades, maar ze kunnen het asgehalte met 8-15 procentpunt verlagen in botrijke operaties — vooral bij bijproductstromen van rundvee- en varkensslachterijen. Als je grondstofmix structureel botrijk is (grootschalige slachterij, bijvoorbeeld), krijg je met welke downstream-afstelling dan ook geen premium-asniveaus zonder het botvolume direct aan te pakken.
Dit is ook waar de indeling van de faciliteit van belang is — zie onze gids over facility requirements for rendering plant equipment voor hoe scheidingssystemen in een algeheel fabrieksontwerp passen.
Wat dit betekent voor je bedrijfsresultaat
Een asverlaging van 10 procentpunt verbetert niet alleen een labrapport — het verandert direct wat kopers bereid zijn per ton te betalen. Voerformuleerders betalen routinematig premies van 10-20% voor MBM onder 20% as vergeleken met standaardproduct van 28-32%, omdat ze meer bruikbaar eiwit en energie per verzonden ton krijgen. Bij een operatie van 5.000 ton/maand telt die premie snel op.
De investeringshiërarchie is eenvoudig: begin met sorteren (bijna nul kosten), ga verder met breker- en zeefupgrades (matige kosten, snelle terugverdientijd), en overweeg pas volledige botscheidingssystemen als de samenstelling van je grondstof dat echt vereist. De meeste fabrieken ontdekken dat de eerste twee stappen alleen al 70-80% van hun asprobleem oplossen.