Checklist voor inbedrijfstelling van een destructie-installatie: van apparatuurinstallatie tot de eerste productierun
Checklist voor inbedrijfstelling van een destructie-installatie: van apparatuurinstallatie tot de eerste productierun
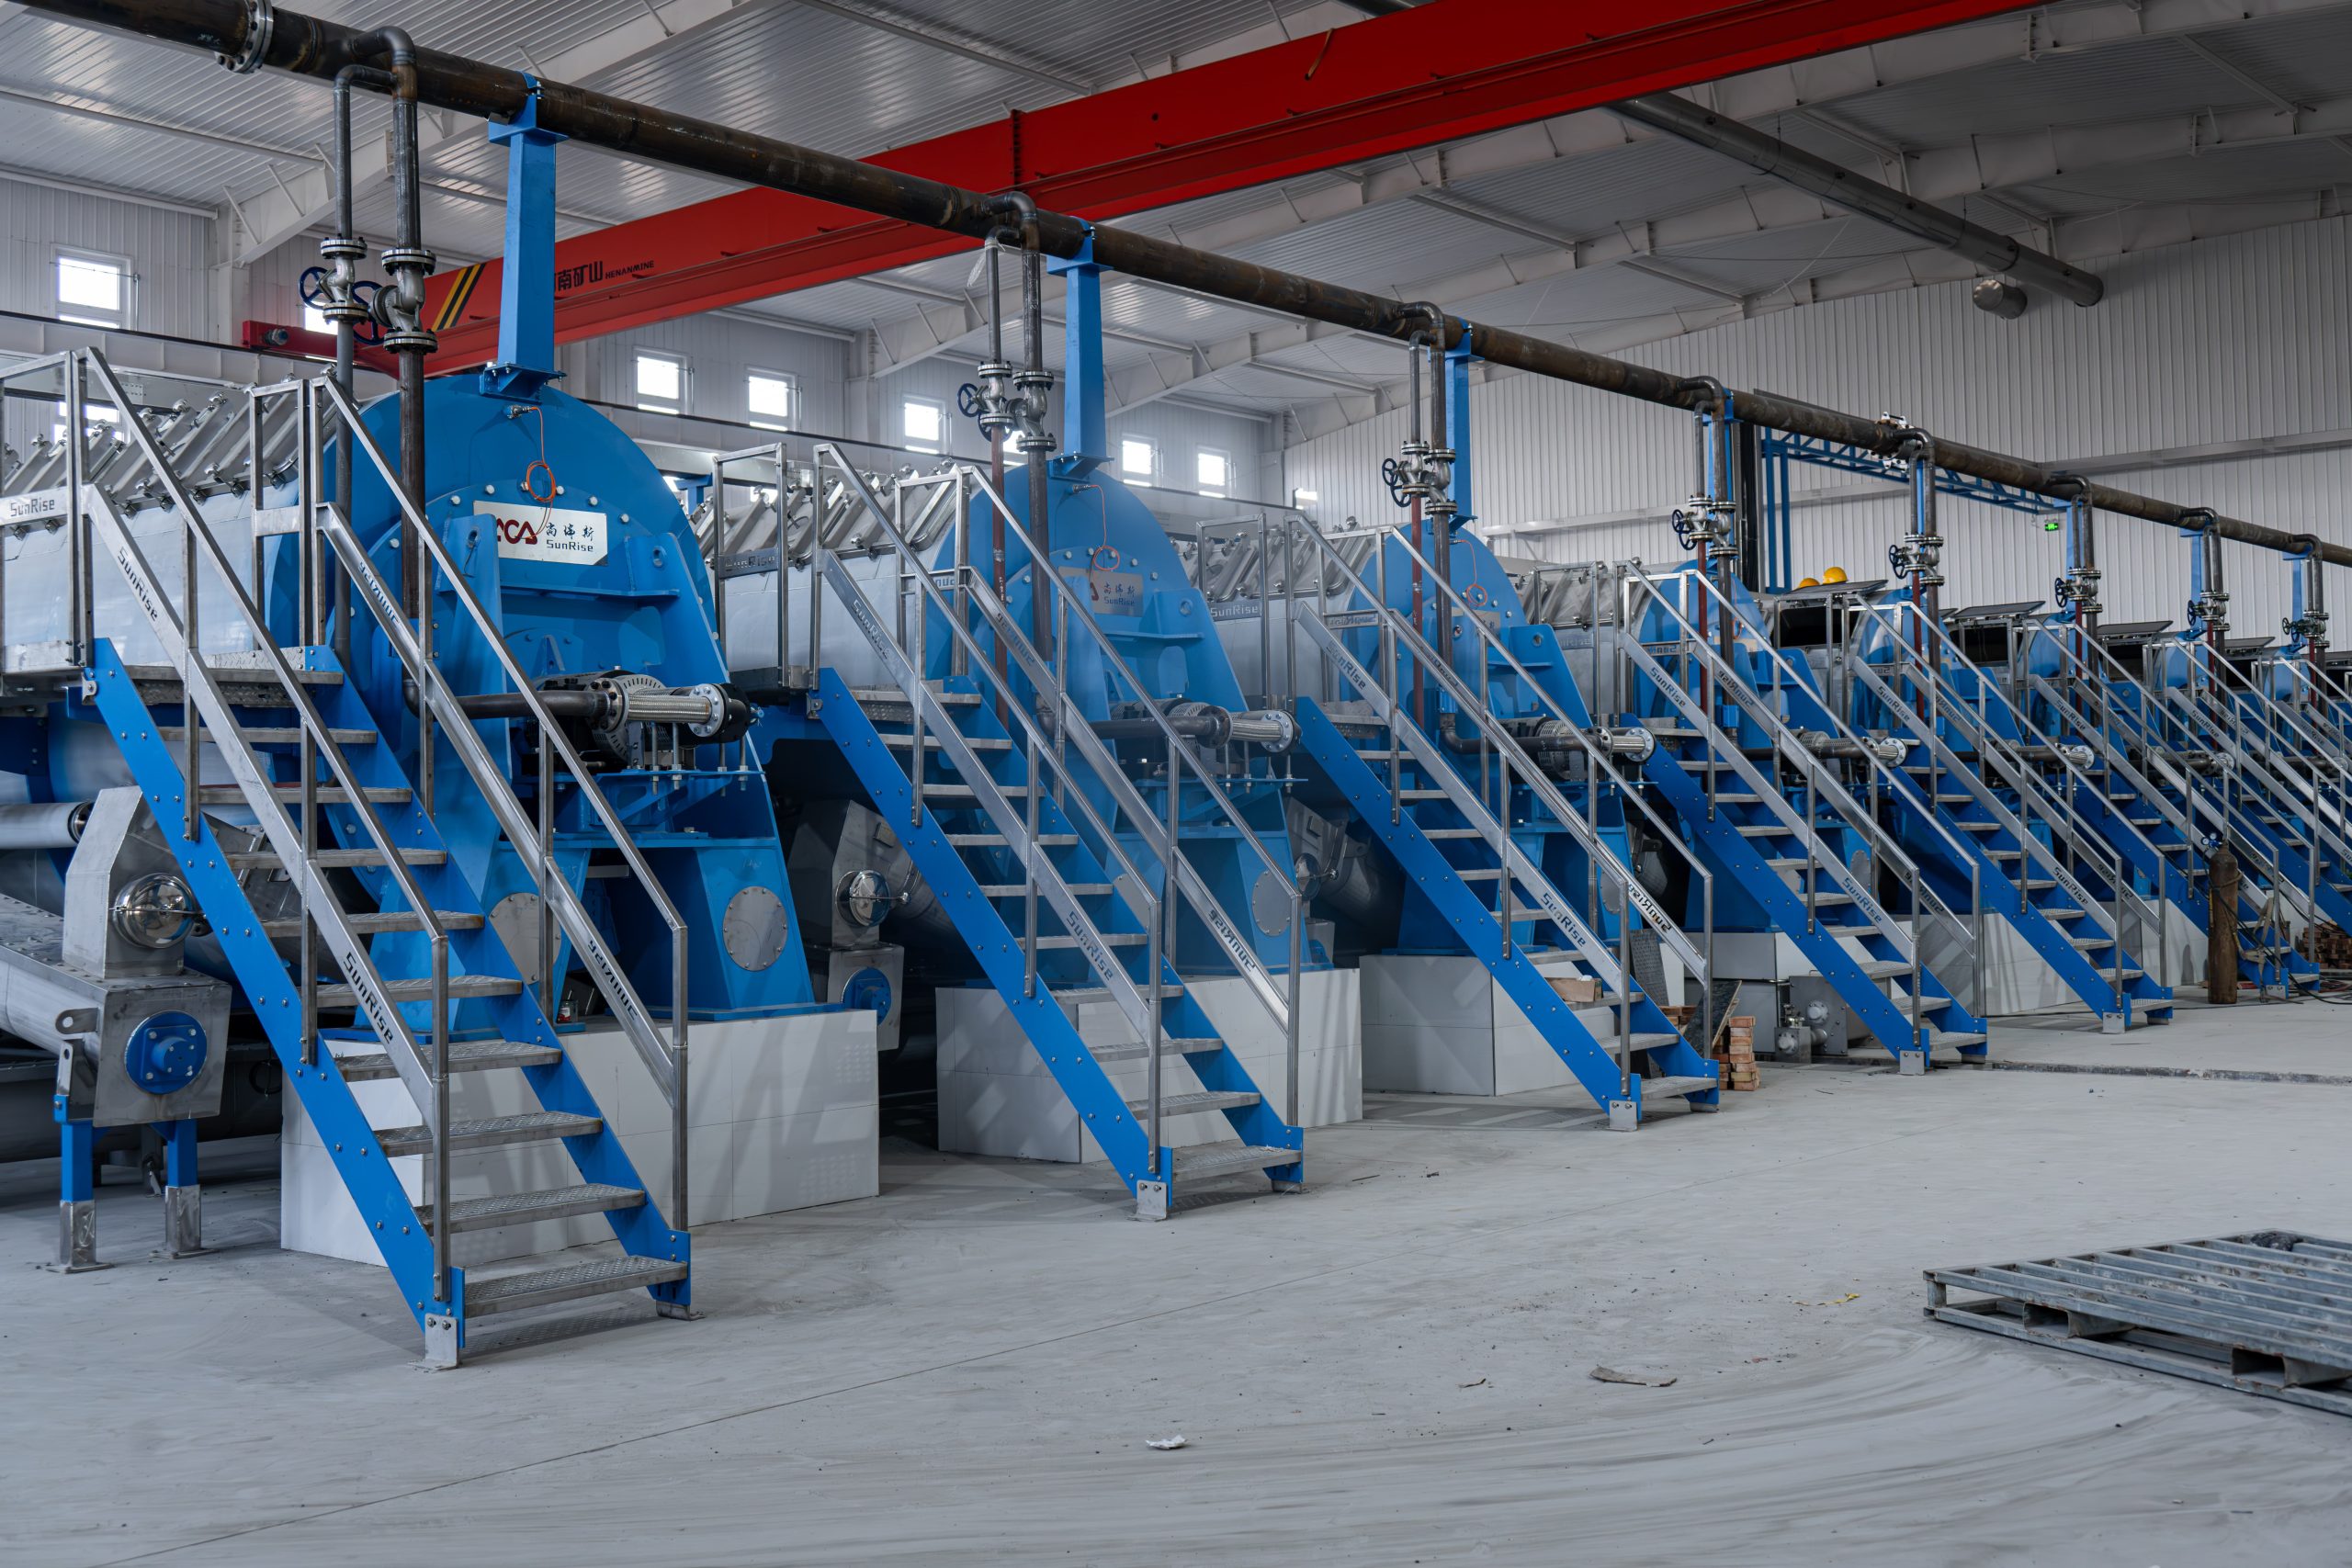
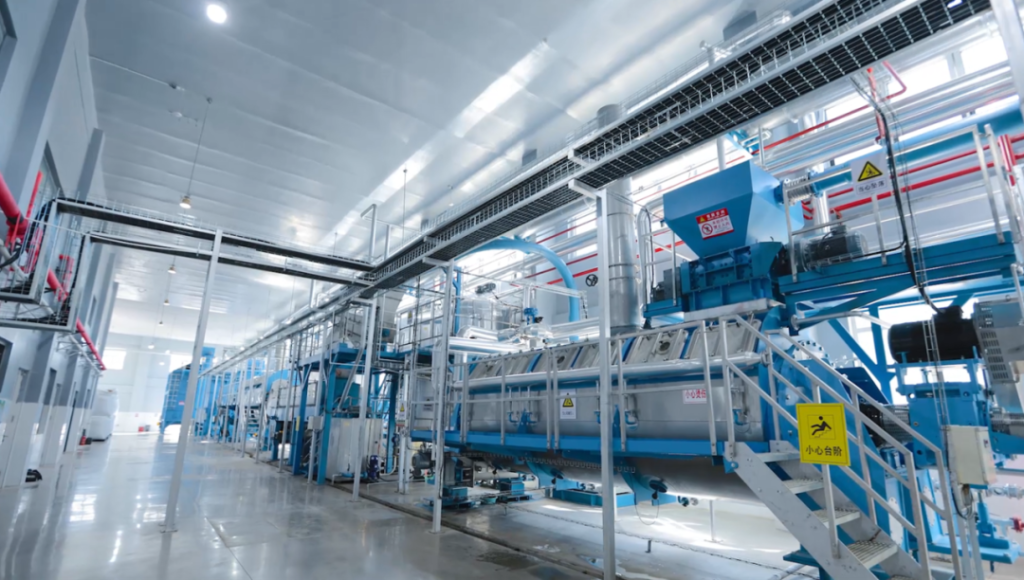
Een checklist voor de inbedrijfstelling van een destructie-installatie moet vijf niet-onderhandelbare fasen in deze exacte volgorde doorlopen: mechanische installatie en uitlijning, aansluiting van nutsvoorzieningen en druktesten, koude (onbelaste) inbedrijfstelling, warme (belaste) inbedrijfstelling en een gecontroleerde eerste productierun met gedocumenteerde basiswaarden. Sla een van deze fasen over of haast je erdoorheen, dan bespaar je geen tijd — je verplaatst de vertraging alleen maar naar later, meestal naar de week na de opstart wanneer een lager vastloopt of een scrubber de geur niet meer kan verwerken. Doe de volgorde goed en een middelgrote destructielijn kan in drie tot vier weken van geleverde kratten naar stabiele productie gaan.
Fase 1: Mechanische installatie is meer dan alleen vastbouten
Hier is een fout die we voortdurend zien: teams behandelen installatie als een bout-en-kraan klus en vragen zich dan af waarom de cooker binnen een maand los trilt. Mechanische installatie is waar uitlijningstoleranties worden vastgelegd voor de levensduur van de apparatuur — en destructieapparatuur draait heet, zwaar en continu, dus er is geen vergeving voor shortcuts.
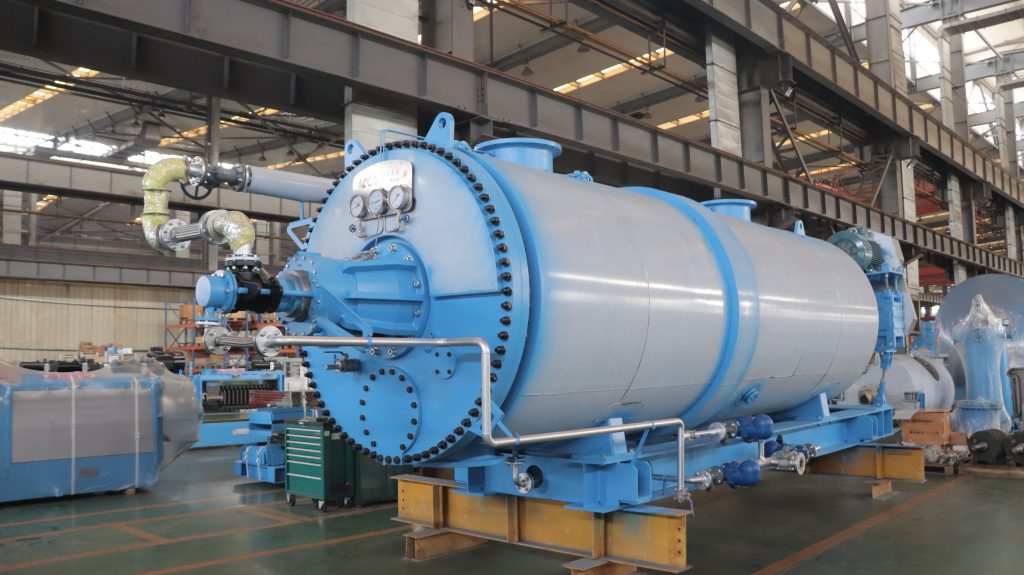
Voor een batchcooker of continue continue hydrolysermoet de asuitlijning binnen 0,05 mm lateraal zijn voordat de koppeling wordt gemonteerd. Zelfs een paar tienden van een millimeter scheefstand leidt tot voortijdige slijtage van de afdichting binnen de eerste 1.000 bedrijfsuren. Dezelfde logica geldt voor schroefpersen en transporteurs — een schroeftransporteur die met een lichte hellingsfout is geïnstalleerd, veroorzaakt materiaalbruggen die zich weken later uiten als willekeurige capaciteitsdalingen, en niemand zal het terugvoeren naar de installatie.
Wat te controleren vóór inschakeling
- Fundatiebouten aangedraaid volgens specificatie en ingegrout — niet alleen handvast
- Koppelingsuitlijning geverifieerd met lasergereedschap, niet met een liniaal
- Alle beveiligingen van roterende apparatuur geïnstalleerd en geschikt voor het werkelijke toerental
- Constructiestaal gecontroleerd op lasintegriteit bij dragende steunen
Fase 2: Aansluiting nutsvoorzieningen — waar de meeste opstartvertragingen echt gebeuren
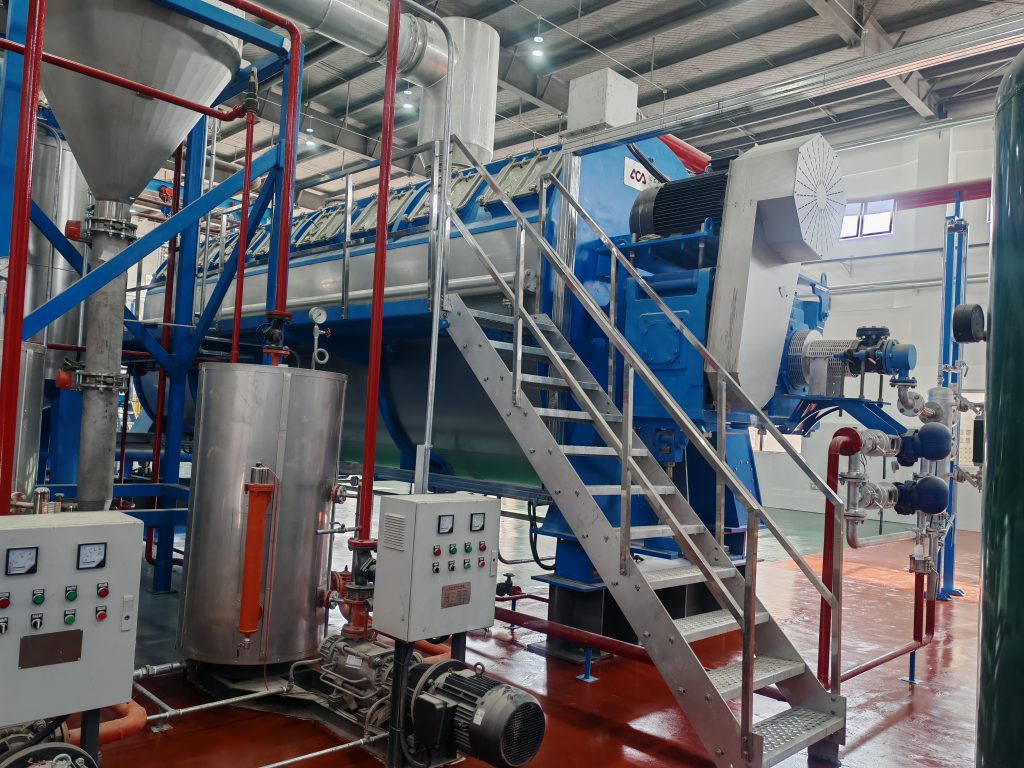
Vraag het aan elke inbedrijfstellingsingenieur waar projecten de meeste tijd verliezen en ze zeggen nutsvoorzieningen, niet apparatuur. Stoom-, elektriciteits-, perslucht- en afvalwateraansluitingen moeten allemaal worden getest op druk en worden gecontroleerd tegen het werkelijke werkingsbereik van de apparatuur — niet het getal op het specificatieblad van twee jaar geleden.
Stoom is de grote. Destructiecookers hebben doorgaans 6–10 bar stabiele stoomdruk nodig, en als je ketel is gedimensioneerd voor een kleinere lijn of een ouder proces, kom je daar tijdens de eerste belastingstest op een harde manier achter, niet eerder. Druktest elke stoomleiding tot 1,5x de werkdruk en houd deze ten minste 30 minuten vast, controleer elke flens en pakking op lekken.
Vergeet de geurbestrijdingslus niet
Afvoer- en scrubbersystemen worden te vaak als laatste vastgeschroefd, en dat is verkeerd om. Als je afvoergasreinigingssysteem niet samen met de cooker wordt inbedrijfgesteld, draai je op dag één productie zonder geurbestrijding — en dat is precies hoe nieuwe fabrieken in de eerste week boze buren krijgen. Test de ventilatorcapaciteit en chemische dosering van de scrubber voordat er materiaal in de cooker gaat.
Koude inbedrijfstelling: eerst alles leeg laten draaien
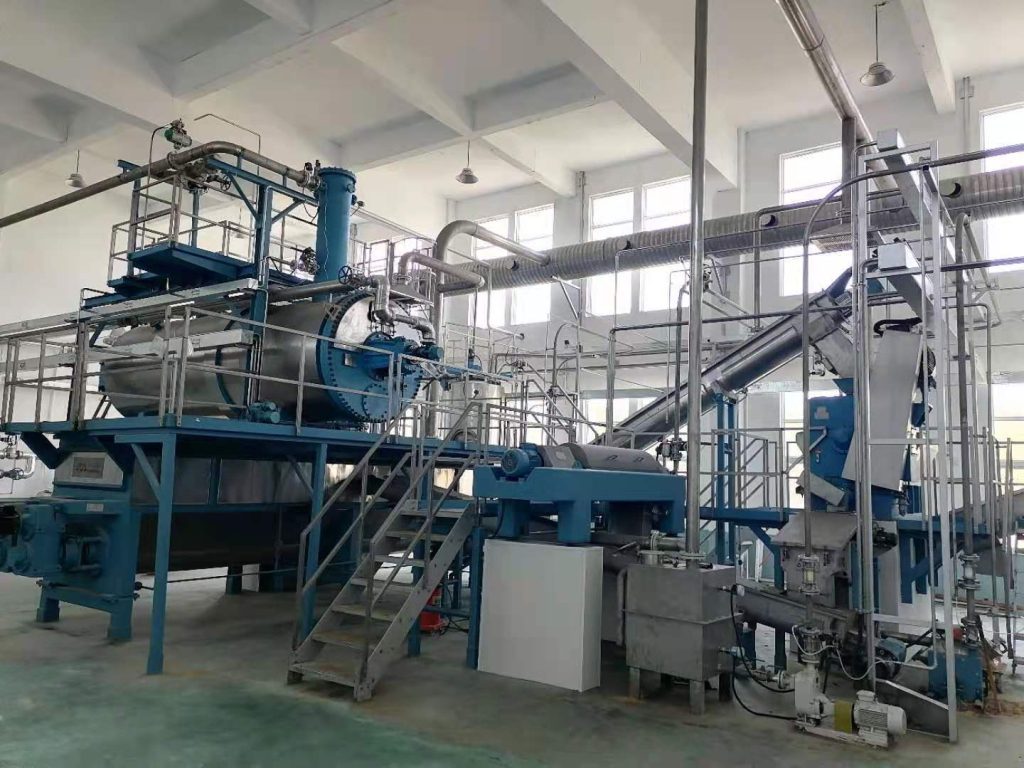
Nooit — en we bedoelen nooit — grondstof in een destructielijn laden voordat deze leeg is gedraaid. Koude inbedrijfstelling betekent dat elke motor, transporteur, schroefpers en regelkring zijn volledige cyclus doorloopt zonder product, alleen om te bevestigen dat de sequentielogica echt werkt zoals geprogrammeerd.
Hier vang je de kleine dingen die anders grote problemen veroorzaken: een transportband die achteruit draait omdat een fase is omgedraaid tijdens de elektrische aansluiting, een eindschakelaar die niet activeert, een PLC-timer ingesteld op seconden in plaats van minuten. Een operator in Zuidoost-Azië ontdekte tijdens de koude inbedrijfstelling een verkeerd aangesloten temperatuursensor die ervoor had gezorgd dat de koker 15°C onder het ingestelde punt bleef draaien — onzichtbaar op het display, maar het had maaltijd geproduceerd dat wekenlang elke vochtspecificatie zou hebben gemist voordat iemand de oorzaak vond.
- Laat elke transportband en schroef onafhankelijk lopen, daarna in volledige volgorde
- Controleer of alle vergrendelingen en noodstops daadwerkelijk stoppen wat ze moeten stoppen
- Bevestig dat PLC-setpoints overeenkomen met het procesontwerp, niet met standaard fabriekswaarden
- Controleer de draairichting van elke motor voordat de koppeling wordt ingeschakeld
Warme inbedrijfstelling: de eerste echte belastingstest
Warme inbedrijfstelling is de eerste keer dat grondstof daadwerkelijk het systeem binnengaat — maar je begint niet met een volledige batch. Laad eerst met 30–40% van de nominale capaciteit en houd elke meter in de gaten alsof je leven ervan afhangt. Dit is waar je de kooktemperatuur, verblijftijd en vetafscheidingsefficiëntie valideert tegen je procesontwerpcijfers.
Voor een batchkoker betekent dat doorgaans bevestigen dat het product 120–135°C bereikt en de gespecificeerde verblijftijd aanhoudt — meestal 40–90 minuten, afhankelijk van het type grondstof en het vochtgehalte. Te snel laten draaien leidt tot onvoldoende verhitting, waardoor pathogenen en enzymen actief blijven. Te langzaam laten draaien verspilt stoom zonder voordeel — wat direct verband houdt met waar de meeste renderingsfabrieken stoom verspillen zonder het te beseffen.
Opschalen in stappen, niet in sprongen
Ga van 40% naar 70% naar 100% belasting in afzonderlijke runs, niet in één sprong. Elke stap moet zijn eigen datalogboek krijgen — temperatuurcurves, stroomopname van de persmotoren, vetopbrengstpercentage. In één keer naar volledige capaciteit gaan is hoe je gaat raden welke variabele een probleem veroorzaakte in plaats van het te weten.
De eerste productierun: hoe 'succes' er echt uitziet
Een succesvolle eerste productierun is niet alleen eindproduct dat aan de andere kant uitkomt — het is eindproduct dat aan de specificaties voldoet, plus een volledige databasislijn waarmee je over zes maanden kunt vergelijken wanneer er onvermijdelijk iets afwijkt. Te veel fabrieken vieren de eerste zak meel en slaan de documentatiestap volledig over.
Log minimaal het vet- en eiwitgehalte van het meel, het vrije vetzuurgehalte in het gerenderde vet, het vochtpercentage en de totale cyclustijd van grondstofinname tot eindproduct. Een pluimveeverwerker die een nieuwe natte verwerkingslijn van 150 ton in gebruik neemt, moet bijvoorbeeld een meelvochtgehalte onder 10% en een vetgehalte binnen een nauwe bandbreedte verwachten voordat de run als gevalideerd wordt beschouwd — alles buiten dat bereik betekent dat de kookparameters moeten worden aangepast, niet een schouderophalen.
- Meelvocht: streef naar onder 10%
- Vrij vetzuur (FFA) in vetuitvoer: onder 15% voor premiumkwaliteit
- Cyclustijdconsistentie over drie opeenvolgende batches
- Afvalwaterlozing binnen toegestane limieten — dit is waar behandelingshiaten vaak als eerste naar boven komen, dus houd dit goed in de gaten, ook al is het gemakkelijk over het hoofd te zien tijdens een drukke eerste run
Veelgemaakte fouten bij inbedrijfstelling die weken kosten, geen dagen
De duurste fout bij inbedrijfstelling die we zien, is het verkorten van de planning om een startdatum te halen. Het inkorten van de koude inbedrijfstelling om twee dagen te besparen kost regelmatig twee weken later wanneer een besturingsfout optreedt tijdens de productie en de hele lijn moet worden stilgelegd om het op te sporen.
Tweede meest voorkomend: negeren van geur en emissies totdat er klachten komen
Als je je afvraagt waarom renderingsfabrieken vreselijk ruiken direct na opstart, dan is het antwoord bijna altijd gerelateerd aan inbedrijfstelling — luchtwassers die nooit zijn belast getest, of afzuigventilatoren die zijn gedimensioneerd op de verkeerde statische druk. Test de volledige geurbestrijdingsketen tijdens de warme inbedrijfstelling, niet nadat de buren bellen.
Derde: geen reserveonderdelen op locatie tijdens de eerste run
Riemen breken. Afdichtingen lekken. Sensoren falen. Zorg voor een basisreservekit — lagers, riemen, pakkingen, een reserve PLC-module — op locatie vóór de eerste productierun, niet besteld nadat er iets kapot gaat.
Een inbedrijfstellingsplanning opstellen die echt standhoudt
Een realistische inbedrijfstellingsplanning voor een middelgrote renderingsfabriek duurt 3–4 weken van de eerste levering van apparatuur tot gevalideerde productie. Dit verkorten tot minder dan twee weken is mogelijk maar riskant — het betekent meestal dat fasen parallel worden uitgevoerd die sequentieel zouden moeten zijn, zoals het starten van warme inbedrijfstelling voordat de druktests van nutsvoorzieningen volledig zijn afgetekend.
Samenwerken met een leverancier die ondersteuning biedt bij inbedrijfstelling op locatie is belangrijker dan het klinkt. Een team dat uw renderingsinstallatie en begrijpt dat het specifieke procesontwerp afstemmings- en volgordeproblemen sneller zal opsporen dan een algemene aannemer die voor het eerst een handleiding leest. Dat is het verschil tussen een inbedrijfstelling van drie weken en een van drie maanden.
Categorieën
Recente berichten
-

Where Do All the Poultry Feathers Go? From Environmental Burden to Valuable Resource — A Full-Chain Investigation
September 9, 2026 -
Feather Meal Digestibility: How Hydrolysis Time, Temperature, and Pressure Affect Pepsin Digestibility
September 1, 2026 -
Vorigeenting Fish Meal Oxidation: Cooling, Antioxidant Dosing, and Storage Control
August 27, 2026