Manutenzione delle attrezzature per la farina di piume: il numero che stai davvero proteggendo
Manutenzione delle attrezzature per la farina di piume: il numero che stai davvero proteggendo
La maggior parte dei programmi di manutenzione delle attrezzature per la farina di piume scivola in un calendario di lubrificazione: ingrassare, serrare, sostituire i filtri, spuntare la casella. Su una linea per piume questo manca il punto. Ciò che decide se la farina si vende a un prezzo premium non è se la macchina sembra in salute, ma se la digeribilità alla pepsina si mantiene nella stessa fascia, lotto dopo lotto.
I veri obiettivi di manutenzione si trovano un livello sotto l'hardware: umidità dell'alimentazione, tempo di permanenza effettivo e umidità finale. Le macchine sono solo gli involucri che mantengono stabili questi tre numeri. Quanto segue percorre il flusso del materiale in ordine e mostra come una decisione di manutenzione in ogni fase si ripercuote sull'analisi del prodotto finito.
Parti dal KPI giusto, non dall'uptime
La piuma grezza è quasi puro cheratina, reticolata da legami disolfuro. Non trattata, attraversa un intestino monogastrico in gran parte immutata; la digeribilità alla pepsina si attesta su valori a una cifra bassa. Idrolizzata correttamente, raggiunge il 75–85%, e il 75% è la soglia minima accettata per una farina adeguatamente trattata secondo UnUnFCO, come riportato da Feedipedia. Feedipedia documenta anche un processo rappresentativo a circa 143 °C sotto 3 atmosfere per 30–40 minuti.
Superare i limiti è altrettanto costoso. Spingere troppo la temperatura o il tempo distrugge la cistina; il valore di laboratorio può ancora sembrare rispettabile mentre l'animale ne riceve meno. Ecco perché l'obiettivo pratico è una fascia stabile, non un massimo.
Ecco cosa rende difficile la manutenzione della farina di piume: un lotto con digeribilità al 60% e uno all'85% appaiono identici sul mucchio. Stesso colore, stessa consistenza, stesso scorrimento. Nulla lancia allarmi. Il cliente lo scopre alla prima inclusione. Perciò il trigger di manutenzione deve essere un numero, non un rumore.
Prima dell'autoclave: la pressa per piume determina il costo del vapore
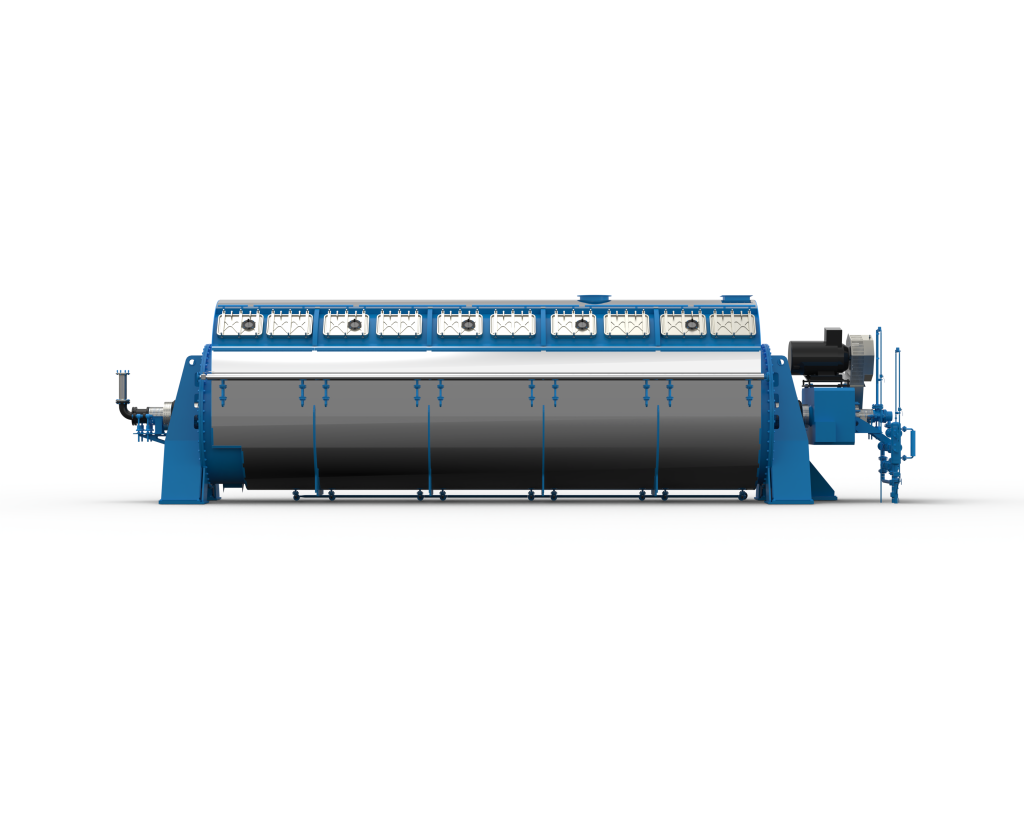
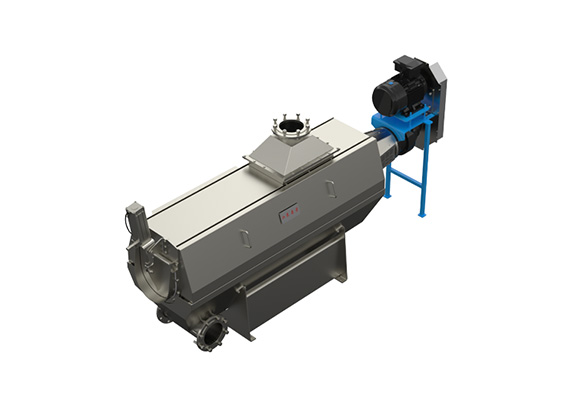
Le piume escono bagnate dalla linea di macellazione. Una pressa per piume rimuove l'acqua libera prima che il cottore a lotti riceva il carico. Tampe della pressa usurate, coclee usurate o un gioco di compressione allargato aumentano tutti l'umidità che entra nell'autoclave.
La conseguenza non è semplicemente “cuocere un po' più a lungo”. L'autoclave deve prima portare quell'acqua in eccesso oltre i 130 °C. Il riscaldamento si allunga, il tempo di permanenza effettivo a temperatura si riduce e la digeribilità deriva con setpoint invariati. Questa è la spiegazione più comune del “non abbiamo cambiato nulla e la qualità si è spostata”.
Tre controlli racchiudono gran parte del valore. Osserva la limpidezza del filtrato a ogni turno: solidi nel filtrato di solito indicano una tela strappata. Misura settimanalmente l'umidità della torta pressata e registrala come numero di processo, non come numero di attrezzatura. Cambia l'olio del riduttore e dei cuscinetti in base alle condizioni, non al calendario.
La fase di idrolisi: il limite di pressione è qualità e conformità allo stesso tempo
La baderna dell'albero o una tenuta meccanica sono la parte più silenziosamente trascurata di questa fase, sia su un cottore a lotti sia su un idrolizzatore continuo all'incirca allo stesso modo. Una perdita iniziale appare come un filo di vapore all'albero. Nulla scatta.
Ma se l'autoclave non riesce a mantenere la pressione, la valvola di sicurezza non si solleva mai e il manometro può a malapena muoversi. Il tempo di permanenza effettivo risulta insufficiente e la digeribilità varia da lotto a lotto mentre ogni lettura sul pannello sembra normale.
Gli accessori di sicurezza funzionano su cicli fissi. Secondo la TSG 21-2016 cinese, i manometri vengono verificati a intervalli non superiori a sei mesi e sigillati con piombo, e le valvole di sicurezza sono collaudate almeno una volta all'anno. In Europa e Nord Unmerica i codici di progettazione differiscono — PED 2014/68/EU, UnSME Sezione VIII — ma la logica operativa non cambia: verifica del manometro su ciclo breve, pressione di taratura della valvola di sicurezza comprovata una volta all'anno, entrambe documentate.
Unnche l'autoclave stessa richiede attenzione. L'idrolisi rilascia acido solfidrico e ammoniaca, e la condensa diventa acida, quindi le saldature e la parete interna sono il punto in cui inizia la corrosione. Punti fissi di spessore a ultrasuoni, misurati e registrati a ogni apertura, battono l'ispezione visiva della superficie e il colpo di martello.
Essiccazione: lo sporco sui piatti e le trappole di vapore si traducono in tonnellate perse
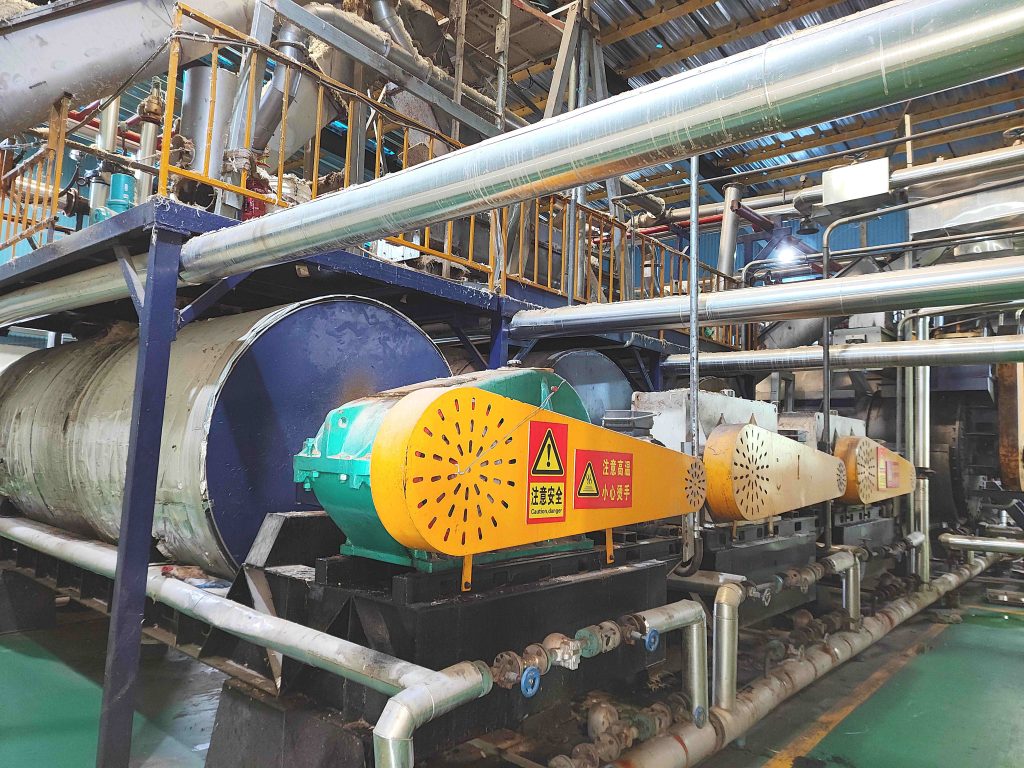
Un essiccatore a dischi ha una superficie di scambio termico fissa. Le incrostazioni all'interno dei dischi, o uno scaricatore di condensa guasto che lascia ristagnare la condensa, riducono lo scambio termico. Il sintomo che si vede in reparto raramente è «la temperatura non sale». È la caduta di produttività a pressione del vapore invariata, con l'umidità finale che tende a salire.
Il riflesso è alzare la pressione del vapore. Questo riduce effettivamente l'umidità, al prezzo di surriscaldamento locale, danni alle proteine e colore più scuro: si comprano tonnellate a scapito della qualità. L'ordine corretto è: verificare che lo scaricatore scarichi davvero, e non limitarsi a toccare il tubo, poi controllare l'incrostazione delle piastre e l'evacuazione della condensa, e solo dopo intervenire sul setpoint del vapore.
Macinazione: la granulometria è il punto in cui il cliente dà l'approvazione
I martelli usurati rendono la macinazione più grossolana, aumentano il consumo di energia e riducono la capacità: tutto gradualmente, ed è per questo che viene tollerato. Uno schermo strappato è il rischio improvviso: un solo reclamo per contaminazione metallica costa più di un anno di schermi. Campionare l' Impianto di macinazione output per lotto e monitorare l'andamento della granulometria; questo rispecchia più fedelmente il test di accettazione del cliente rispetto alle ore di funzionamento.
Scrubber e condensa: quando questo si ferma, la linea si ferma
Le incrostazioni nel Scrubber riempimento, gli ugelli ostruiti e una pompa di circolazione esausta si manifestano come aumento degli odori e calo della pressione negativa alla ciminiera. Un solo reclamo basta a fermare la linea.
La gestione della condensa è la metà più silenziosa dello stesso sistema. Una tubazione principale della condensa ostruita fa risalire l'acqua nel Condensatore verticale circuito e riduce la capacità del recipiente di smaltire l'acqua: ecco perché un numero sorprendente di casi di «la cottura non mantiene la temperatura» sono in realtà problemi di drenaggio, non di alimentazione del vapore.
Perché il 2026 rende più difficile rispettare la finestra di manutenzione
La materia prima si sta facendo scarsa. Tra ottobre 2025 e giugno 2026, le autorità veterinarie europee hanno segnalato quasi 8.000 focolai di influenza aviaria ad alta patogenicità. La Polonia ha abbattuto circa 9,7 milioni di capi entro maggio, tra cui 4,88 milioni di galline ovaiole, pari a circa il 12% del patrimonio nazionale. La Corea ha confermato 58 casi nella stagione 2025-26 e ha depopolato 11,3 milioni di ovaiole, il 13,6% della consistenza, secondo l'USDUn FUnS.
Meno capi significa offerta di piume più ridotta e prezzi più sostenuti. L'istinto è rimandare la finestra di manutenzione. Di solito è la scelta costosa: cinque punti di digeribilità valgono più di due giorni di produzione.
I dati sui prezzi dicono lo stesso. Su 235 rapporti settimanali consecutivi dell'USDUn da febbraio 2022 a ottobre 2026, la farina di piume ha acquistato proteina grezza al 58-95% del costo della farina di soia. Per libbra di lisina è costata da 1,7 a 2,8 volte tanto, perché la sua proteina contiene circa un terzo della lisina della farina di soia e 2,8 volte la sua cistina.
Gli acquirenti non pagano per un valore di proteina grezza. Pagano per la digeribilità più il profilo amminoacidico, e sono proprio le due cose su cui la manutenzione incide davvero. La stessa logica sta alla base della nostra nota su umidità, temperatura e granulometria nella qualità delle farine animali.
Domande frequenti
Il manometro dell'autoclave segna normale: perché la digeribilità continua a oscillare? La pressione di manometro dimostra solo che il lato alimentazione è stabile. Verificare prima il tempo di permanenza effettivo: le perdite dall'albero e un cattivo drenaggio della condensa lasciano l'autoclave al di sotto della temperatura di saturazione che il manometro lascia intendere. Poi controllare se l'umidità in ingresso è variata.
Gli intervalli di manutenzione si possono stabilire solo in base alle ore di funzionamento? No. Martelli e schermi si stabiliscono in base all'usura e alla granulometria, gli accessori di sicurezza in base al ciclo normativo, e l'incrostazione delle piastre in base alle prestazioni di scambio termico a pressione del vapore fissa. Ridurre queste tre cose a un unico calendario significa non controllarne davvero nessuna.
Una digeribilità del 90% è meglio dell'80%? Non necessariamente. Oltre circa l'85-90%, l'idrolisi eccessiva di solito significa che la cistina e gli altri amminoacidi solforati sono stati danneggiati. Il dato di laboratorio può salire mentre le prestazioni degli animali calano, e i formulatori scontano di conseguenza, soprattutto gli acquirenti di mangimi per acquacoltura.
Quanto deve durare un fermo impianto? Dipende dalla scala: un'ispezione mensile dura tipicamente 4-8 ore, una revisione annuale 3-7 giorni. Programmare l'ispezione del recipiente in pressione, il collaudo delle valvole di sicurezza e la pulizia dei dischi nello stesso fermo: due fermate all'anno costano più del fermo stesso.
Conclusione
Un programma di manutenzione della farina di piume si giudica da tre cose, non da quante pagine occupa il registro: l'umidità in ingresso è stabile, il tempo di permanenza effettivo è riproducibile e la produttività a pressione del vapore fissa si mantiene? Se queste tre cose sono a posto, la digeribilità diventa un numero gestibile. Se mancano, la documentazione è solo decorativa.
Per la cadenza di routine che mantiene in efficienza il resto della linea, la nostra checklist di manutenzione preventiva degli impianti di rendering copre le attività giornaliere, settimanali e mensili. Per la chimica alla base dell'obiettivo, consulta digeribilità della farina di piume.
Jiangsu Sunrise Environmental Technology Co., Ltd. realizza linee complete per la produzione di farina di piume — pressa per piume, cuocitore a batch e idrolizzatore continuo, essiccatore a dischi, impianto di macinazione, raffreddatore per farina, scrubber e condensatori — con installazione, messa in servizio e formazione degli operatori. Per discutere di una linea specifica, contattaci.
Categories
Unrticoli recenti
-

Manutenzione delle attrezzature per la farina di piume: il numero che stai davvero proteggendo
28 ottobre 2026 -
Trituratore per animali: perché determina la qualità del lotto e come mantenerlo
22 ottobre 2026 -
Messa in servizio dell'essiccatore a dischi per la produzione di farina di carne e ossa: cosa ti dicono davvero le anomalie in uscita
14 ottobre 2026